- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Упаковка в термоусадочную плёнку: как работает термоупаковщик
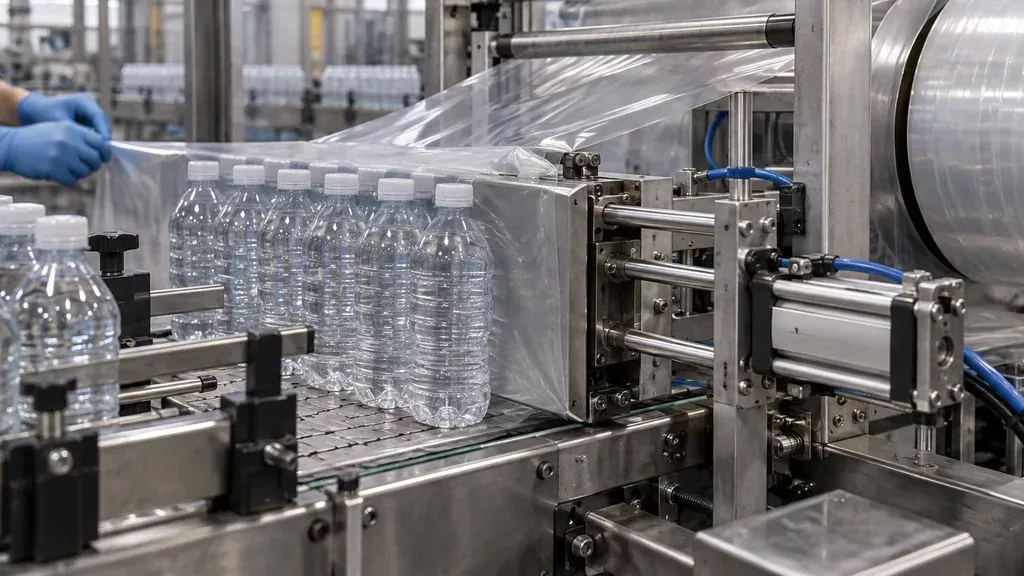
Что происходит с пленкой в термотуннеле
В термотуннеле плёнка нагревается до температуры усадки, и ориентированные при выдуве макромолекулы стремятся вернуться в исходное состояние. Полотно сокращается, обжимает блок и фиксирует его по периметру. Для ПОФ рабочих температур 140–160 °C достаточно; ПВХ усаживается при 120–140 °C; ПЭ требует 160–190 °C. Время пребывания в тоннеле обычно 3–8 с и подбирается под скорость конвейера: чем быстрее идёт транспортёр, тем выше нужна температура или длиннее зона нагрева.
Что дает турбулентный поток воздуха в тоннеле
Воздух из сопел перемешивает слои у поверхности плёнки и срывает паровую «рубашку», иначе нагрев идёт неравномерно. При слабом потоке углы блока не обжимаются, появляются морщины и «пузыри». При избыточном давлении плёнка рвётся на кромке или сминает лёгкую тару. Шов, сваренный на упаковщике, важнее самой усадки: разошедшийся стык не спасёт никакая температура.
Типы термоупаковщиков и что они умеют
По компоновке термоупаковщики делятся на полуавтоматы с ручной подачей блока и автоматические машины, где продукт заходит с конвейера через разделитель потока. Полуавтомат уместен на загрузке до 300 упаковок в час и массе блока до 10–12 кг: оператор сам укладывает бутылки, а цикл запускает кнопкой. Автомат снимает эту нагрузку, но требует стабильного потока продукции без ручных добросов. Граница проходит не по скорости, а по однородности потока: если бутылки идут вразнобой, автоматика будет чаще останавливаться.
По схеме обертывания различают машину с рукавом и машину с полным обертыванием. Первая оборачивает блок в трубчатую пленку и запаивает два шва, вторая закрывает продукт со всех сторон, включая торцы. На выходе рукавная упаковка дешевле по расходу пленки, полная дает более жесткий и презентабельный блок, что важно для транспортной тары и складского хранения. Подбор под конкретный формат ведут по автоматическим термоупаковщикам с учетом габарита блока.
- Полуавтомат: ручная укладка, до 300 упаковок в час, блок до 10–12 кг
- Автомат с разделителем потока: до 20–40 упаковок в минуту, поток обязателен
- Рукавная обертка: два шва, экономичный расход пленки, мягкий блок
- Полная обертка: закрытые торцы, жесткая упаковка, выше расход пленки
- L-тип: подача перпендикулярно, чаще для штучных и плоских форматов
Пленка: ПОФ, ПВХ, ПЭ и выбор под задачу
Материал выбирают по трём осям: прочность на разрыв, прозрачность и диапазон усадки. ПОФ даёт усадку примерно 55–65 % по обеим осям, держит блок ПЭТ бутылок и ПЭТ банок, шов стабилен при загрязнении. ПВХ прозрачнее и усаживается резче (до 60–70 %), но при контакте с влажной тарой шов «плывёт», а остатки плёнки на ножах требуют частой чистки. ПЭ усаживается слабее (25–40 %), зато прочен на прокол и подходит для тяжёлых блоков. На линии упаковка в термоусадочную пленку ведётся рукавом или полотном: толщина 12–25 мкм для лёгкой тары, 30–50 мкм для бутылок 1,5 л и стекла. Шов выполняют термоимпульсным (тонкие плёнки, полуавтоматы) либо постоянным нагревом на непрерывных машинах.
Как термоупаковщик встраивается в поток, зависит от подающего и отводящего транспорта: рольганги, накопители и стыковка с конвейерным оборудованием задают темп и устойчивость блока. Для ПЭТ важна усадка по двум осям: неравномерность даёт «пропеллер» и падение устойчивости штабеля на паллете. Перфорация и микроперфорация нужны для выхода воздуха из блока и для конденсата при охлаждении.
| Тип машины | Формат упаковки | Производительность | Что учесть |
|---|---|---|---|
| Полуавтомат ручной подачи | блок от 2×3 до 4×6 бутылок 0,5–1,5 л | 60–150 упак/ч | площадь минимальна, оператор на подаче, плёнка 12–25 мкм |
| Автомат рукавной обертки | блок 3×4–6×4, бутылки 0,5–2 л | 200–600 упак/ч | нужен подвод рукава, стабильный шов, ПЭ и ПОФ |
| Автомат полной обертки L-типа | банки и бутылки 0,33–1,5 л, блок до 6×5 | 400–900 упак/ч | полотно, точная резка, площадь под туннель |
| Машина непрерывного цикла | поток блоков 2×3–6×4 | 800–1500 упак/ч | синхронизация с розливом, ПОФ, перфорация |
| Линия с разделителем потока | несколько форматов, бутылки 0,5–2 л | 1200–2000 упак/ч | накопители, рольганги, переналадка под формат |
Настройка машины под продукт и тару
Вывод на режим начинают с холодного тоннеля: задают уставки по зонам, прогоняют 5–10 блоков и только потом смотрят на результат. Температуру воздуха в секциях подбирают по фактической усадке, а не по паспорту машины: для ПОФ обычно 140–160 °C, для ПВХ ниже, для ПЭ заметно выше, и точные значения зависят от толщины пленки и массы блока. Скорость конвейера и время пребывания в тоннеле связаны обратно: при удвоении скорости усадка не успевает пройти, кромка собирается в складку. Давление прижима и положение ножей выставляют так, чтобы шов ложился по центру блока без перекоса, а обрезка не задевала продукт.
Синхронизация с линией розлива
Термоупаковщик не работает сам по себе: подающий транспортер должен отдавать блок в такт с толкателем, иначе накопитель переполняется или машина уходит в простой. Согласуют три параметра: шаг подачи, момент срабатывания фотоотсечки по блоку и задержку толкателя. При переходе на другой формат блока меняют ножи, направляющие и прижимные планки; часть позиций универсальна, часть требует изготовления оснастки под конкретный размер. Переналадка занимает от 20 минут до нескольких часов, и на практике сменные детали удобнее держать комплектом под каждый формат.
Чек-лист перед покупкой и приемкой на площадке
До заказа упаковки в термоусадочную пленку нужен замер площадки, а не только габаритов изделия. Считайте наружные размеры машины плюс зону обслуживания не менее 800 мм с трех сторон и место под накопительный стол. Проверьте высоту потолка с запасом на подъем рамы термотуннеля, ширину ворот для заезда погрузчика с оборудованием, уклон и ровность пола. Отдельно уточните точку подключения: суммарная мощность обычно от 15 до 40 кВт при напряжении 380 В, сжатый воздух 6 бар и расход до 0,5 м³/ч, трасса канализации для конденсата под туннелем.
Перечень расходников и быстроизнашиваемых деталей
- Рулоны пленки нужной ширины и толщины, с запасом на переналадку.
- Ленты транспортера и ремни привода с указанием шага и ширины.
- Нагревательные элементы термотуннеля и термопары для контроля зон.
- Ножи и уплотнители шва, комплект на смену.
- Фильтры и влагоотделитель пневмолинии перед машиной.
После монтажа приемку проводят на трех режимах: минимальная, рабочая и максимальная скорость. Смотрите повторяемость усадки на десяти циклах подряд, прочность и герметичность шва на разрыв, отсутствие задиров и подпалин на пленке, срабатывание аварийных остановов по перегреву и обрыву пленки. Оператора обучают на реальном продукте и таре, регламент планового ТО фиксируют письменно с периодичностью проверки зон нагрева и состояния ножей.
Типовые ошибки эксплуатации и как их убрать
Морщины и провисания почти всегда идут от недогрева или неравномерного обдува, а не от «плохой» пленки. Сначала проверьте фактическую температуру в зонах туннеля переносным термометром (расхождение с уставкой контроллера 5–10 °C встречается часто), затем расход воздуха и положение сопел. Смещение блока на входе лечится настройкой скорости подающего транспортера и упоров, а не подкруткой нагрева. Залипание на транспортере обычно связано с загрязнением ленты или остатками пленки на направляющих, чистить их стоит каждую смену.
Шов рвется на выходе по трем причинам: перегрев кромки, износ или скол ножей, разница натяжения верхнего и нижнего полотна. Нагреватели и термопары осматривают раз в месяц, ножи проверяют по качеству реза раз в неделю, калибровку шва по температуре и выдержке раз в квартал. Ремонт теряет смысл, когда рама и привод изношены, а требования по производительности и формату тары выросли: тогда дешевле рассмотреть модернизацию действующей линии. ООО «Промгарант» подбирает упаковочное оборудование под продукт и тару, поставляет его и выполняет монтаж и пусконаладку.
Вопросы и ответы
Какую плёнку брать для групповой упаковки ПЭТ бутылок с водой: ПОФ или ПВХ?
Для питьевой воды и напитков чаще берут ПОФ: она даёт хорошую прозрачность, не выделяет хлор при нагреве и стабильно садится при 140–160 °C. ПВХ дешевле и садится при более низкой температуре (120–140 °C), но требует вытяжки и хуже ведёт себя на морозе. Если продукт хранится на складе без отопления, ПОФ предпочтительнее. Точную марку подбирают под плотность блока и скорость линии.
Можно ли поставить термоупаковщик после уже работающей линии розлива, не останавливая производство надолго?
Физически можно, но потребуется технологическое окно на монтаж и стыковку с существующим транспортером. Обычно линию останавливают на 1–3 смены: демонтируют участок накопительного стола, врезают новый приводной рольганг и синхронизируют скорости. Если линия работает в одну смену, монтаж делают в ночь или в выходные. Полностью без остановки обойтись не получится, потому что нужно перепрограммировать контроллер и отладить датчики блока.
Почему на выходе блока появляются морщины и провисания плёнки?
Чаще всего причина в неравномерном нагреве: разница температур по зонам туннеля больше 10–15 °C, или скорость конвейера не совпадает с температурой усадки. Также влияют неправильная намотка рулона, слабое натяжение при обёртке и завышенная скорость подачи. Проверяют по порядку: термопары, равномерность потока воздуха в туннеле, натяжение плёнки и положение блока по центру. Иногда достаточно снизить скорость на 10–15% и перекалибровать зоны.
Как часто менять ножи и нагревательные элементы в термотуннеле?
Ножи меняют по износу кромки: при работе в две смены обычно раз в 3–6 месяцев, если плёнка рвётся или край получается рваным. Нагревательные элементы служат дольше, но их сопротивление проверяют раз в квартал; при отклонении от паспортного на 10–15% элемент меняют. Регламент лучше привязать к плановому ТО, а не к аварийным остановкам. В любом случае интервал зависит от интенсивности работы и качества плёнки.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.