- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Термоусадочная машина: виды и производительность
Что делает термоусадочная машина и где она стоит в линии
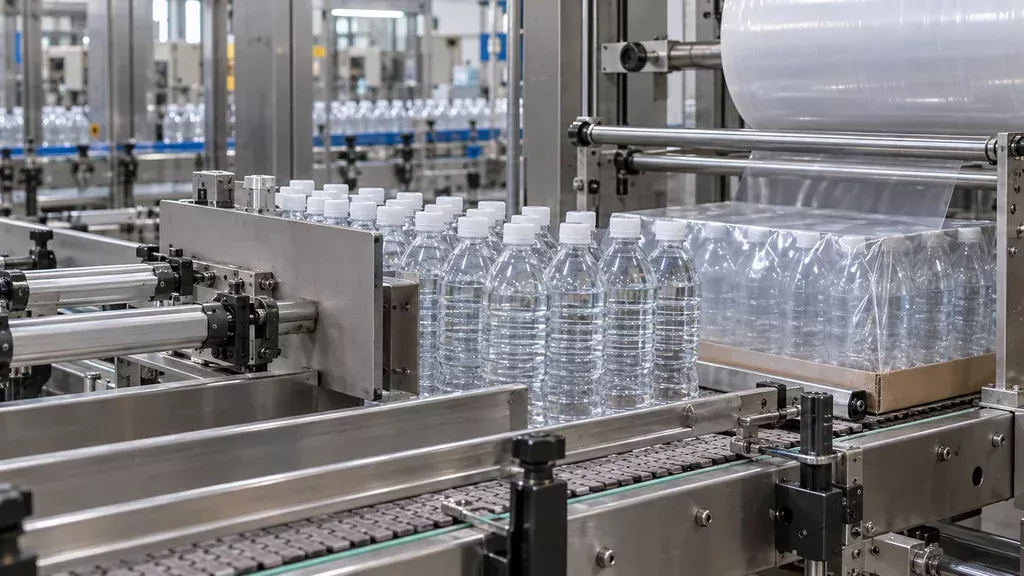
Термоусадочная машина упаковывает продукцию в плёнку: бутылки, банки, лотки, коробки. Плёнка обжимается горячим воздухом в туннеле и плотно охватывает группу, фиксируя её как единый транспортный пакет. Ставят её после упаковщика, который формирует ряд или блок, и до паллетизатора или обвязочной станции. Обычно это последний этап перед отгрузкой.
Место в линии и отличие туннеля от машины в сборе
На вход подаётся сформированная группа тары или лоток, на выходе получается плотный блок в термоплёнке с ровным швом. Термоусадочный туннель является только камерой нагрева с транспортёром. Термоусадочная машина в сборе включает ещё упаковщик: он заворачивает группу в полотно или рукав, режет и сваривает шов, а туннель даёт усадку. Выбирать оборудование стоит по связке, иначе упаковщик и камера могут не совпасть по производительности.
Виды термоусадочных машин по конструкции и способу нагрева
Классификация начинается с привода и способа нагрева: они задают темп и качество шва. По приводу различают пневматические машины (работают от сжатого воздуха, требуют подготовки 6 бар и осушителя) и механические, где узлы двигают кулачки и рычаги от электродвигателя. По нагреву выделяют воздушные камеры, паровые туннели и комбинированные варианты, а по конфигурации плёнки: полурукав, рукав и плоская плёнка с обёрткой вокруг группы бутылок.
- Пневматика проще в настройке усилия прижима и переналадке под новый формат тары.
- Механика стабильнее держит синхронизацию при высоких скоростях, но сложнее переналаживается.
- Воздушная камера греет продукт снаружи, усадка идёт неравномерно по высоте бутылки.
- Паровой туннель даёт мягкую равномерную усадку и не деформирует тонкостенную ПЭТ тару.
- Комбинированные схемы применяют, когда в потоке идут разные форматы и типы плёнки.
Машины с воздушным нагревом
Воздух в камере разогревается до 160–200 °C, поток направляют соплами на плёнку. На ПЭТ бутылке с малой толщиной стенки такой нагрев опасен локальным размягчением, поэтому зону усадки ограничивают. Подбор ведут под конкретный продукт и формат тары, здесь полезно сопоставить термоупаковщики по типу подачи плёнки. Пар отдаёт тепло конденсацией, усадка идёт при 90–110 °C и получается мягче. Пневматический привод чаще ставят на машины средней производительности, механический выбирают под непрерывный поток.
Производительность: от чего зависит и как считается
Производительность в упаковках в час и группы в минуту
Производительность термоусадочной машины считают в упаковках в час, но фактический темп задаёт группоформирующий узел. При группе из шести бутылок в один ряд машина выдаёт одно число, а при раскладке 3×2 или 4×3 то же оборудование работает медленнее: каждый цикл требует больше времени на укладку и проход через туннель. Пересчёт простой: упаковок в час = (групп в минуту × 60) × число изделий в группе. Скорость конвейера и время усадки ограничивают производительность сильнее паспортного максимума.
Влияние длины туннеля и времени усадки
Длина туннеля напрямую связана со скоростью конвейера: при коротком туннеле плёнка не успевает дать равномерную усадку, появляются морщины и прожоги. Время усадки зависит от толщины и типа плёнки, температуры в зоне нагрева и плотности группы. Обычно воздушные туннели с электронагревом дают 300–1200 упаковок в час, паровые работают быстрее и стабильнее по температуре, но требуют парогенератора и вентиляции. Плановое техобслуживание помогает удерживать заявленный темп: загрязнённые нагреватели и износ транспортёра снижают его незаметно.
| Тип машины | Способ нагрева | Типовая производительность | Основное ограничение |
|---|---|---|---|
| Воздушный туннель с электронагревом | ТЭНы, принудительная циркуляция | 300–1200 упак/ч | Энергозатраты, нагрев помещения |
| Паровой туннель | Насыщенный пар | 600–2000 упак/ч | Нужен парогенератор и вытяжка |
| Комбинированный туннель | Пар плюс воздух | 500–1800 упак/ч | Сложнее настройка режима |
| Машина с пневматическим приводом упаковщика | Отдельный туннель | 200–800 упак/ч | Требует подготовки воздуха |
| Машина с механическим приводом | Отдельный туннель | 400–1500 упак/ч | Жёстче привязана к формату |
| Машина для мелкой групповой упаковки | Любой из перечисленных | 800–2500 упак/ч | Ограничение по типу плёнки |
| Машина для крупных групп | Любой из перечисленных | 150–600 упак/ч | Габариты туннеля и тары |
Как согласовать с темпом розлива
Упаковщик не должен тормозить розлив: его производительность берут с запасом 10–15% к темпу линии, иначе накопитель переполняется и розлив встаёт. Считайте не упаковки, а бутылки в час: линия на 6000 бут/ч при группе из шести требует 1000 упаковок в час. Если выходит меньше, меняют схему раскладки или ставят более длинный туннель.
Параметры настройки: температура, скорость, расход пара
Настройка термоусадочной машины начинается с плёнки. Для полиолефиновых плёнок рабочая температура в туннеле обычно 140–170 °C, для ПВХ 120–150 °C, для полиэтиленовых и многослойных структур 160–190 °C. Разброс объясняется толщиной полотна и степенью ориентации: тонкая плёнка 12–15 мкм требует меньшего нагрева, плотная 25–30 мкм садится хуже. Ориентируйтесь на пробные прогоны с реальным продуктом, а не на паспортные значения.
Скорость конвейера и время в туннеле
Скорость задаётся временем выдержки: плёнке нужно 3–8 секунд в зоне нагрева, чтобы обжать тару без деформации. Отсюда скорость конвейера от 4 до 15 м/мин при длине туннеля 1,2–2,5 м. Расход пара составляет 15–60 кг/ч; давление в пневмолинии держат в пределах 4–6 бар, мощность нагревателей от 6 до 30 кВт. Точные значения зависят от плёнки, продукта и формата ПЭТ тары.
Чек-лист подбора и типичные ошибки при запуске
Перед выбором термоусадочной машины снимите габариты группы: высоту и диаметр бутылки с учётом пробки, длину и ширину пакета или муфты, шаг между рядами в блоке. Замерьте проём между транспортером розлива и упаковщиком, высоту потолка над туннелем и точку подвода пара или кабеля. Проверьте приток и вытяжку: воздухообмен должен уводить продукты горения и пары, иначе на плёнке остаётся нагар, а в цехе появляется запах.
- Плёнка: тип (ПОФ, ПВХ, ПЭ), толщина обычно 12–19 мкм, ширина рулона под пакет, термостойкость шва.
- Помещение: высота над машиной с запасом на открытую раму, приток воздуха, зонт вытяжки.
- Подключение: пар (давление 3–6 бар) или электронагрев, сечение кабеля, защита по току.
- Согласование: производительность машины не ниже темпа линии розлива, иначе блокируются накопители.
На пробной партии ведите три параметра одновременно. Температуру поднимайте ступенями по 5–10 °C: перегрев даёт морщины и прожог шва, недогрев оставляет свободную плёнку. Натяг регулируйте так, чтобы блок не болтался, но углы не рвались. Проверьте работу при остановке линии на 10–15 минут, чтобы оценить разогрев туннеля и стабильность шва.
Обслуживание, износ и модернизация действующих машин
Первыми выходят из строя нагревательные элементы: трубчатые ТЭНы в воздушных туннелях теряют мощность от нагара и окисления, паровые регистры страдают от накипи при жёсткой воде. Термопары уходят в дрейф, фактическая температура в зоне расходится с уставкой на 5–15 °C, что даёт недотянутый или перегретый шов. Транспортёрные ремни и цепи вытягиваются, появляется проскальзывание, форсунки пара забиваются солями, уплотнения туннеля дубеют и травят тепло.
Регламент строят по наработке: осмотр ремней, форсунок и уплотнений ежемесячно, проверка термопар и сопротивления нагревателей раз в квартал, чистка туннеля и замена расходников по состоянию. Модернизация оправдана, когда механика и рама живы, а не хватает производительности, точности или диапазона форматов. Смена типа нагрева и переделка узла усадки обычно дороже новой оснастки под формат тары. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его и выполняет монтаж и пусконаладку.
Вопросы и ответы
Чем отличается паровой термоусадочный туннель от воздушного по качеству усадки на ПЭТ бутылке?
На ПЭТ таре паровой туннель даёт более равномерную усадку по всей окружности, особенно в зоне плечиков и под горловиной, потому что пар отдаёт тепло интенсивнее воздуха. Воздушный требует точной настройки сопел и часто оставляет локальные недосадки на сложном профиле бутылки. Но пар неудобен там, где рядом открытый продукт или нет нормального отвода конденсата. Если ПЭТ бутылка тонкостенная (до 0,2 мм), перегрев в паровом туннеле может привести к деформации, поэтому температуру подбирают по факту.
Какую производительность указывать при заказе, если на линии розлива несколько форматов тары?
Указывайте производительность по самому медленному формату и по самой большой площади упаковки, потому что время прогрева зависит от массы плёнки и габарита блока. Если линия работает с ПЭТ бутылкой 0,5 л и 1,5 л в одной смене, машину подбирают по 1,5 л, иначе на большом формате туннель не успевает прогревать плёнку при той же скорости конвейера. В опросном листе перечислите все форматы, шаг между бутылками и требуемую скорость в бут/ч для каждого. Обычно закладывают запас 10–15 % по скорости, чтобы не работать на пределе.
Нужна ли отдельная вытяжка и вентиляция для термоусадочной машины в помещении?
Да, отвод продуктов горения и тепла обязателен, если туннель газовый или электрический с открытой зоной нагрева. Для электрических моделей достаточно местного отсоса над зоной выхода плёнки и общеобменной вентиляции с кратностью, которую считает проектировщик по теплопритоку. На практике забывают про подпор воздуха: без него вытяжка «садится» и запах от размягчённой плёнки идёт в цех. Воздуховод делают из негорючего материала, а место выброса выводят выше кровли или в согласованную точку.
Можно ли использовать одну машину для ПЭТ бутылки и для стеклянной тары?
Технически можно, если туннель позволяет менять зону нагрева и скорость конвейера, но на стекле требования к плёнке и температуре другие. Стеклянная тара тяжелее, блок устойчивее, зато плёнка нужна с большей усадкой, иначе на углах остаются складки. Переход между ПЭТ и стеклом занимает время на переналадку: замена транспортёра, настройка сопел, проверка температуры по зонам. Если форматы меняются каждый день, выгоднее держать две машины или одну с быстросменными узлами.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.