- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Что входит в пусконаладочные работы линии розлива
Что входит в пусконаладочные работы линии розлива
Пусконаладочные работы (ПНР) включают входной контроль оборудования и проверку качества монтажа, механическую настройку узлов, конфигурирование дозирования и укупорки, пуск электрики и автоматики, вывод линии на рабочий режим на реальном продукте, обучение операторов и передачу документации. Объём зависит от типа линии (линейная, ротационная или моно-блок) и от того, монтировала ли оборудование та же организация.
Перечень этапов ПНР
- Входной контроль: комплектность, целостность узлов, соответствие паспортным данным.
- Проверка монтажа: геометрия рам, зазоры, центровка транспортёров, подключение к инженерным сетям.
- Настройка механики: синхронизация привода, звёздочек, захватов, высоты розлива под тару.
- Дозирование и укупорка: калибровка объёма, момента затяжки, контроль герметичности.
Электрику и автоматику проверяют отдельным блоком: шкафы, датчики, ПЛК, аварийные цепи. Сигналы от датчиков уровня, счётчиков тары и датчиков наличия крышки должны доходить до контроллера без ложных срабатываний, а цепь аварийного останова разрывать приводы во всех режимах, включая наладочный. Ошибки здесь всплывают не сразу, а на скорости выше средней, когда линия выходит на паспортную производительность.
Дальше идёт вывод на режим на реальном продукте: промывка трактов, розлив пробной партии, подстройка под вязкость и температуру. Для воды и сладких напитков параметры одни, для растительного масла или густой бытовой химии другие, поэтому пробную партию гоняют на том продукте, с которым линия будет работать в смену, а не на воде. Обучение операторов включает работу с панелью, смену формата и действия при остановках. Передача документации закрывает этап: акты, протоколы, схемы, регламент ТО.
В стандартный договор ПНР обычно не входят: обучение наладчиков заказчика сверх базового инструктажа, доработка рецептур, поставка расходников и запчастей, гарантийный ремонт после вмешательства персонала, а также наладка после ремонта, которую оформляют отдельно.
Подготовка площадки и входной контроль перед пуском
Пусконаладка начинается не с включения автомата, а с проверки готовности площадки принять линии розлива. Наладчик первым делом смотрит на энергоносители и проходы. Если чего-то нет, работа встаёт, а простой оплачивается заказчиком. Поэтому до приезда специалиста стоит пройтись по чек-листу своими силами.
Требования к энергоносителям и помещению
- Питание 380 В с отдельным вводом, заземляющим контуром и защитой по каждой фазе.
- Сжатый воздух 6–8 бар, осушенный до точки росы по требованиям пневматики, без масла.
- Вода и пар по проекту: давление и расход проверяют под нагрузкой, а не на холостом ходу.
- Ровный пол под конвейером, отклонение по уровню обычно не более 2 мм на метр.
- Свободные проходы шириной от 1 м для обслуживания приводов и натяжителей.
Продукт и тара для пробных прогонов нужны в объёме, достаточном для настройки дозаторов и укупорки. Приёмку ведут по упаковочным листам: сверяют комплектность, ищут транспортные повреждения, осматривают уплотнения и мембраны дозаторов, проверяют паспорта и схемы. Типовые недоделки монтажного подрядчика: не дотянутая пневматика, отсутствие маркировки кабелей, конвейер выставлен по стенам, а не по уровню.
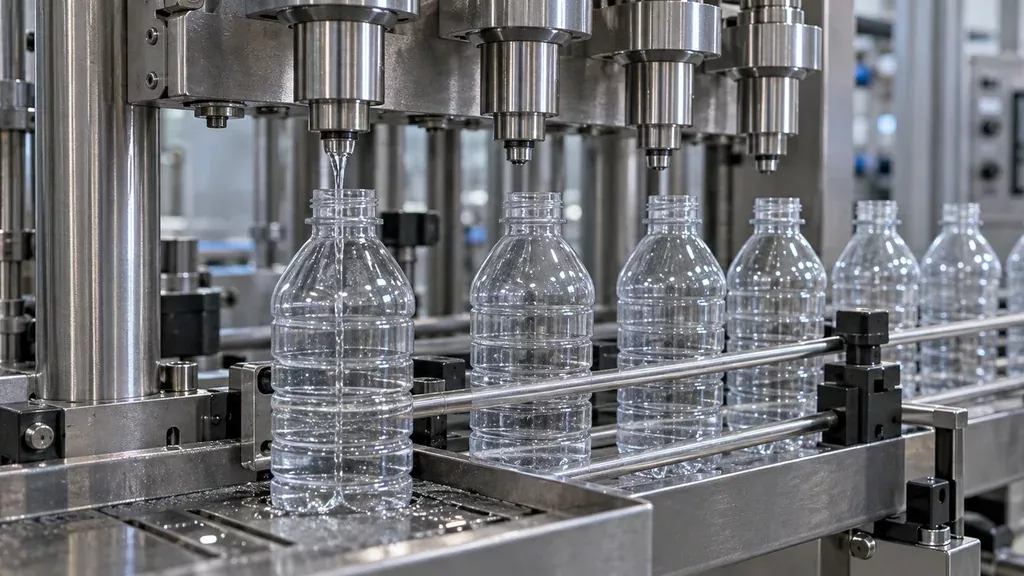
Настройка узлов: дозирование, укупорка, транспорт
Наладчик выводит дозу не «по паспорту», а по факту: заливает партию, взвешивает 20–30 бутылок подряд и смотрит разброс. Для воды при 15–20 °C повторяемость держат в пределах ±1 % от номинала, для вязких продуктов и масел разброс шире, до ±2–3 %, и зависит от температуры продукта, вязкости, диаметра сопла и формата тары. Давление в продуктопроводе выставляют так, чтобы струя не пенилась, иначе объём «плывёт» вместе с пеной. Счётчики и отбраковщик проверяют отдельно: недолив и перелив снимают по весовому или объёмному контролю, а не по косвенным признакам.
Укупорка: момент затяжки и герметичность
Укупорочный узел выводят по моменту затяжки и высоте навинчивания, контролируя наклон колпачка на 10–15 бутылках. Перетяжка рвёт колпачок и срывает резьбу, недотяжка даёт течь при перевороте. Синхронизацию конвейера и автомата настраивают по накопителю: скорости выравнивают так, чтобы бутылка не догоняла соседнюю и не падала на переходах. Полный цикл этих работ входит в услуги по запуску оборудования.
| Тип линии | Что настраивают в первую очередь | Типичные узкие места | Что проверяют при приёмке |
|---|---|---|---|
| Линейный дозатор для воды | Объём дозы, давление, отсечка струи | Пена, разбрызгивание | Разброс дозы по партии |
| Линейный для вязкого продукта | Температуру и скорость истечения | Недолив, зависание продукта | Повторяемость объёма |
| Ротационный моно-блок для ПЭТ | Синхронизацию розлива и укупорки | Наклон колпачка, бой тары | Герметичность и момент затяжки |
| Линия горячего розлива | Температуру продукта и розлива | Деформация ПЭТ тары | Температуру в точке розлива |
| Линия для растительного масла | Дозу и подогрев продукта | Подтёки, капли на горле | Чистоту горла и укупорки |
| Линия для бытовой химии | Дозу и защиту от вспенивания | Разбрызгивание, пары | Точность дозы и герметичность |
| Линия с ручной укладкой в тару | Ритм подачи и счётчики | Простои, сбои счёта | Синхронность подачи |
Электрика, автоматика и вывод на рабочий режим
После механики наступает очередь электрики. В шкафу управления проверяют затяжку клемм силовых цепей под нагрузкой, фазировку и чередование фаз, работу автоматов защиты и тепловых реле. Отдельно тестируют цепь аварийного останова: кнопка должна снимать питание с приводов и останавливать насосы подачи продукта, а не только гасить индикацию. Датчики уровня в накопительных ёмкостях, счётчики наличия тары и пробки на транспортёре калибруют по факту срабатывания, иначе контроллер либо пропускает позиции, либо останавливает линию без причины.
В автоматике загружают рецепты под конкретную тару и продукт, выставляют уставки дозирования, скорости конвейера и момента зажима при укупорке. Тестовые прогоны ведут сначала на воде: так безопаснее ловить сбои логики. Затем переходят на продукт и выводят линию на проектную производительность. Что входит в пусконаладочные работы по факту, видно на этом этапе.
- Точность розлива по уровню и по массе на выборке бутылок из потока.
- Герметичность укупорки и отсутствие подтёков после встряхивания и выдержки.
- Срабатывание аварийных стопов и восстановление цикла после сброса.
- Стабильность работы датчиков при максимальной скорости транспортёра.
- Отбор проб продукта для контроля органолептики и объёма.
Итоги фиксируют в протоколах: настройки контроллера, тарировочные коэффициенты, результаты замеров по уровню и массе. В акт вносят достигнутую производительность, перечень проверенных узлов и замечания, которые устраняют до подписания.
Чек-лист приёмки и типичные ошибки на площадке
Пошаговый порядок приёмки
Приёмку ведут по узлам, а не «по линии целиком». Сначала распаковка и входной контроль комплектности по упаковочным листам, затем проверка геометрии и уровня установки, затяжка крепежа, протяжка клемм. Дальше поочерёдная обкатка транспорта, дозатора, укупорочного узла и этикетировщика на холостом ходу, и только после этого розлив продукта. Каждый режим фиксируют при рабочей производительности, обычно 70–100 % от номинала в бут/ч. Акт подписывают после выхода на стабильный цикл и повторяемости дозы в допуске по ТР ТС.
В журнал и паспорт линии записывают: давления воздуха и продукта (бар), температуры розлива и укупорки (°C), момент затяжки укупорочной головки, фактические дозы по контрольным взвешиваниям, уставки датчиков и частотников, версии программы контроллера. Отдельно фиксируют, кого обучили и по каким операциям, кто назначен ответственным за линию. Что входит в пусконаладочные работы по факту, видно по этому журналу, а не по подписанному акту.
Линия встаёт после отъезда наладчика по предсказуемым причинам: воздух не стабилизирован и не осушен, продукт идёт с включениями и меняет вязкость, оснастка не совпадает с геометрией тары, нет расходников и быстроизнашиваемых запчастей, нет ответственного с правом остановить поток. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы с обучением персонала.
Вопросы и ответы
Сколько времени занимают пусконаладочные работы линии розлива и от чего это зависит?
Для автоматической линии розлива в ПЭТ тару производительностью до 6000 бут/ч обычно уходит от трёх до семи рабочих дней. Срок зависит от степени готовности цеха, качества подключения к воде, пару, воздуху и электрике, а также от того, сколько форматов тары нужно вывести на рабочий режим. Если линия монтируется впервые и персонал не обучен, добавляется время на пробные прогоны и отладку дозирования.
Можно ли запустить линию без наладчика, своими силами?
Технически запустить оборудование без специалиста можно, если у вас есть опыт пусконаладки аналогичных автоматов и полный комплект документации. На практике без наладчика чаще всего не удаётся выйти на паспортную точность дозы и стабильный ритм работы транспортера. Кроме того, самостоятельный запуск может лишить гарантии на узлы, если производитель её предусматривает.
Что делать, если после пусконаладки доза нестабильна на другой партии продукта?
Сначала проверьте вязкость и температуру продукта: для многих дозаторов отклонение вязкости даже на несколько сантипуаз даёт заметный разброс. Затем проверьте давление в продуктопроводе и состояние уплотнений дозирующего узла. Если продукт сменился принципиально, может потребоваться перенастройка объёма дозы и замена форсунок или клапанов.
Нужно ли останавливать линию для повторной наладки после замены тары или формата бутылки?
Да, при смене формата ПЭТ бутылки или крышки линию останавливают для переналадки транспортирующих звёздочек, направляющих и узла захвата. Для быстрой переналадки на несколько форматов заранее изготавливают сменные комплекты оснастки. Время простоя зависит от конструкции линии: на модульных автоматах переналадка занимает от 30 минут до нескольких часов.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.