- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Полуавтоматический этикетировщик: для каких объёмов подходит
Какие объёмы закрывает полуавтоматический этикетировщик
Полуавтоматический этикетировщик закрывает партии до нескольких тысяч бутылок в смену. Ориентир по производительности: от нескольких сотен до 2 000–3 000 бут/ч, и разброс здесь честный, а не маркетинговый. Реальная скорость зависит от того, как быстро оператор подаёт тару в зону наклейки и снимает готовую, а также от типа этикетки: самоклеящаяся ложится быстрее, чем клеевая с разогревом клея и сушкой. На малых объёмах полуавтоматический этикетировщик работает ровнее линейного дозатора-автомата только при одном условии: подача тары идёт без пауз.
Скорость по паспорту и скорость на площадке
Паспортные цифры обычно завышены. Они снимаются на ровной подаче и однотипной таре, тогда как в цеху оператор отвлекается на брак, смену рулона или подстройку под формат. Если продукт в ПЭТ бутылке разной высоты, настройка под каждый формат съедает время. При ручной подаче реальный темп падает в полтора-два раза.
Как устроен полуавтоматический этикетировщик
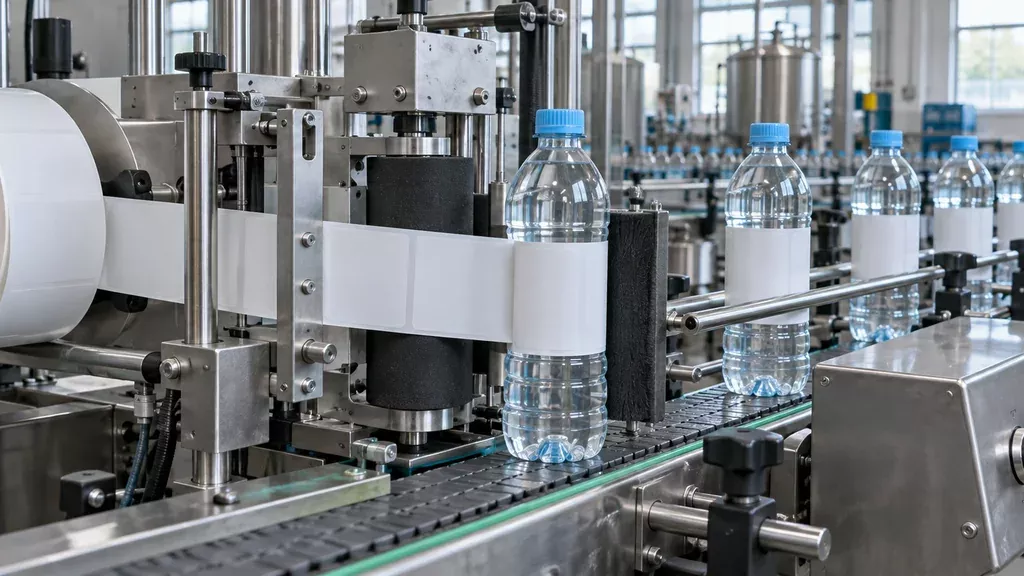
Полуавтоматический этикетировщик собирается вокруг узла подачи и ориентации тары. Стол бывает отрывным (этикетка сматывается с подложки за счёт натяжения ленты) или вакуумным (лист фиксируется на перфорированной планке). Привод пневматический или шаговый, с регулировкой скорости протяжки. Датчик считает метки на ленте и даёт сигнал на отсечку, поэтому шаг наклейки не уходит при смене рулона. Ниже узлы, которые определяют ресурс машины и качество посадки этикетки.
- Отрывной или вакуумный стол: изнашиваются направляющие, ролики натяжения и вакуумные каналы при засорении клеем.
- Привод протяжки: расходники ремни, подшипники, пневмоцилиндры; люфт сразу даёт перекос этикетки.
- Узел нанесения с прижимным валиком: забивается клей, стирается обрезиненное покрытие, нужна регулярная промывка.
- Датчик метки: сбивается при блестящей подложке, требует настройки чувствительности под материал.
- Узел отбраковки (если есть): снимает бутылку с дефектом наклейки по сигналу оптики.
Оператор подаёт бутылку на стол, вручную ориентирует её по шву или рисунку и снимает после наклейки. От ручного аппликатора полуавтомат отличает наличие привода и датчика, от автомата отсутствие синхронизации с транспортером и разливочной линией. Подробнее в разделе этикетировочное оборудование.
Типы этикеток и требования к таре
Полуавтоматический этикетировщик рассчитан на самоклеящиеся этикетки: рулон подаётся в аппликатор, оператор вручную прикладывает бутылку к отрывной планке или ролику прикатки. На ПЭТ таре диаметром 60–100 мм и высотой 150–300 мм точность посадки обычно держится в пределах 1–2 мм, если поверхность ровная. Прозрачная самоклейка на прозрачной ПЭТ бутылке требует чистой зоны нанесения: пыль, следы смазки пресс-формы и клея дают видимые пятна. Термоусадочная этикетка работает только с отдельной термотуннельной секцией, иначе рукав не даёт усадку равномерно. Плотные клеевые этикетки под полуавтомат почти не берут: нужна ванна и щётки, это другой класс машины.
Перед покупкой проверьте геометрию тары. После выдува ПЭТ преформы бутылка может дать овальность 1–3 мм и «бочку» по корпусу, а на полуавтомате это сразу видно: этикетка ложится с перекосом или морщиной. Вмятины, задиры, разнотолщинность стенки тоже снижают адгезию. Формат booklet клеится вручную по первому слою, дальше многослойная конструкция раскрывается сама, но требует ровной площадки без кривизны.
| Вариант | Ориентировочная скорость | Роль оператора | Тип этикетки | Когда подходит |
|---|---|---|---|---|
| Ручной аппликатор | до 300 бут/ч | полностью ручная подача и прикатка | самоклейка | мелкие партии, тестовые запуски |
| Полуавтоматический этикетировщик с ручной подачей | 600–1200 бут/ч | оператор подаёт каждую бутылку | самоклейка, прозрачная самоклейка | сменные партии, несколько форматов тары |
| Полуавтомат с подающим конвейером | 1200–2000 бут/ч | оператор следит за потоком и рулонами | самоклейка | стабильный формат, рост объёма без автоматики |
| Автоматический линейный этикетировщик | 3000–6000 бут/ч | наладка и контроль | самоклейка, booklet | крупные серии, один формат тары |
| Ротационный автомат | 6000–24000 бут/ч | наладка, контроль качества | самоклейка, клеевая | высокопроизводительные линии |
| Вариант для термоусадочной этикетки | 1000–4000 бут/ч | загрузка рукава, контроль туннеля | термоусадочная | полный обхват тары, сложная форма |
| Вариант для крупной тары | 200–800 шт/ч | ручная подача канистры или бутыли | самоклейка крупного формата | канистры, бутыли 5–20 л |
Критерии выбора под конкретное производство
Полуавтоматический этикетировщик подбирают по фактическим размерам тары, а не по паспортным «универсальным» диапазонам. Замеряйте диаметр корпуса в поясе наклейки, полную высоту с крышкой, диаметр горла и конусность плеча. Расхождение в 2–3 мм между партиями преформ или стеклобутылки приводит к перекосу этикетки, поэтому берите машину с регулировкой по высоте и вылету прижимного ролика.
По этикетке важны ширина рулона, диаметр гильзы, направление намотки и тип клеевого слоя. Точность позиционирования у полуавтоматов обычно 1–2 мм по вертикали и до 3 мм по окружности, уточняйте под свой формат. Проверьте напряжение питания, потребляемую мощность (чаще 0,3–1,5 кВт), требования к воздуху (обычно 4–6 бар, расход до 0,3 м³/ч) и занимаемую площадь с учётом зоны оператора.
Инженерные требования к площадке
Пол должен быть ровным и невибрирующим, перепад по уровню в зоне машины не больше 2 мм на метр. Розетка с заземлением, стабильное давление в пневмолинии, освещение не меньше 300 лк. Место оператора рассчитывайте так, чтобы подача тары и съём готовой продукции шли без пересечения потоков.
Запас на переналадку и модернизацию
Сменные узлы под другой диаметр тары и держатели рулона лучше заказывать сразу. Оснастку под новый формат изготавливают под конкретную тару, поэтому сохраняйте её чертежи.
Чек-лист запуска и типичные ошибки на площадке
Пусконаладку ведут в таком порядке: обезжирить стол и прижимные элементы, выставить по уровню станину, подключить воздух через фильтр-регулятор и осушитель, выставить давление по паспорту узла, заправить ленту этикеток по направляющим, отрегулировать положение отрывающей планки, прогнать 5–10 бутылок вручную и только после этого включать привод. Первый стабильный цикл обычно получают не с первой бутылки: геометрию тары и точность наклейки подгоняют итеративно, по 2–3 пуска.
- Проверить диаметр и биение бутылки в зоне наклейки: отклонение более 0,5 мм даёт перекос.
- Продуть воздухоподготовку, слить конденсат, выставить давление и расход по узлу.
- Установить прижимной ролик и отрегулировать усилие, иначе этикетка пойдёт пузырями.
- Настроить датчик по фактической метке, а не по краю ленты.
- Запускать на 60–70% паспортной скорости, поднимать её после стабилизации цикла.
Что фиксировать в журнале настроек
В журнал пишут дату, партию тары, продукт, положение узлов, давление воздуха, скорость и результат по каждой смене. Без этих записей при смене этикетки или партии преформы настройку приходится искать заново. Полуавтоматический этикетировщик прощает часть погрешностей, но не заменяет контроль геометрии и воздуха. Первую неделю сверяйте записи ежедневно: так быстрее выявите дрейф настроек.
Обслуживание и когда пора переходить на автомат
Регламент обслуживания полуавтоматического этикетировщика простой, но его соблюдение влияет на стабильность этикетировки. Чистка узлов нанесения и транспортировки выполняется ежесменно, проверка натяжения ремней и лент, состояния роликов и прижимных элементов проводится еженедельно. Калибровка датчиков метки и положения тары обычно требуется раз в месяц, а при смене формата бутылки или типа этикетки её делают сразу. Ролики и ремни меняют по износу, ориентируясь на проскальзывание и уход метки.
Признаки, что мощности не хватает
Если растёт доля брака по перекосу и непроклею, оператор не успевает за темпом линии или простои между сменами становятся регулярными, этикетировщик перестаёт закрывать потребность. Расширение ассортимента тары тоже даёт о себе знать: переналадка съедает время, точность падает. Промежуточный шаг перед заменой на автоматический этикетировщик, модернизация и изготовление оснастки под новые форматы. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его и выполняет монтаж и пусконаладку.
Вопросы и ответы
Сколько бутылок в час реально даёт полуавтоматический этикетировщик на одной смене?
Производительность зависит от оператора и формата тары: на ПЭТ бутылке 0,5–1,5 л обычно получается 600–1200 бут/ч, на стекле и крупной таре 300–700 бут/ч. В расчёт берите не паспортную цифру, а время цикла одного наклеивания: если оператор тратит 4–6 с на бутылку, часовая выработка будет 600–900 штук. На смене 8 часов реальный выход ниже из-за переналадок, заправки этикетки и перерывов, поэтому для стабильного потока свыше 1500 бут/ч смотрите в сторону автоматических моделей.
Можно ли на полуавтомате клеить этикетку на ПЭТ бутылку сложной формы?
Можно, но с ограничениями: на конических и фигурных бутылках самоклеящаяся этикетка ложится по касательной, и на выпуклых участках появляются складки или отходы по кромке. Для таких форм подбирают более мягкий материал этикетки, уменьшают скорость подачи и используют прижимной ролик с регулировкой усилия. Если бутылка имеет выраженную кривизну в зоне наклейки, надёжнее рассмотреть ручную аппликацию по шаблону или полуавтомат с поворотным ложементом, который фиксирует тару по центру.
Нужен ли сжатый воздух и какое давление держать?
Большинство полуавтоматических этикетировщиков с пневматическим прижимом работают от сжатого воздуха 4–6 бар, расход зависит от числа циклов и обычно не превышает 50–100 л/мин. Если в цехе уже есть компрессор, достаточно вывести линию с влагоотделителем и редуктором, чтобы давление не скакало. Для моделей с электрическим прижимом воздух не требуется, но тогда проверьте, выдержит ли проводка пусковые токи привода.
Насколько сложно перенастроить машину на другой диаметр бутылки?
Переналадка занимает от 10 до 30 минут и сводится к замене сменных ложементов или направляющих и корректировке положения отрыва этикетки. Если диаметры отличаются на 2–3 мм, часто хватает регулировки прижимного узла без замены оснастки. Для тары с разницей более 10 мм нужен второй комплект ложементов, поэтому при выборе машины уточняйте, входит ли он в поставку и можно ли изготовить дополнительные под ваш ассортимент.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.