- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Роликовый конвейер: где применяется в линии розлива
Что такое роликовый конвейер и какую работу он выполняет в линии
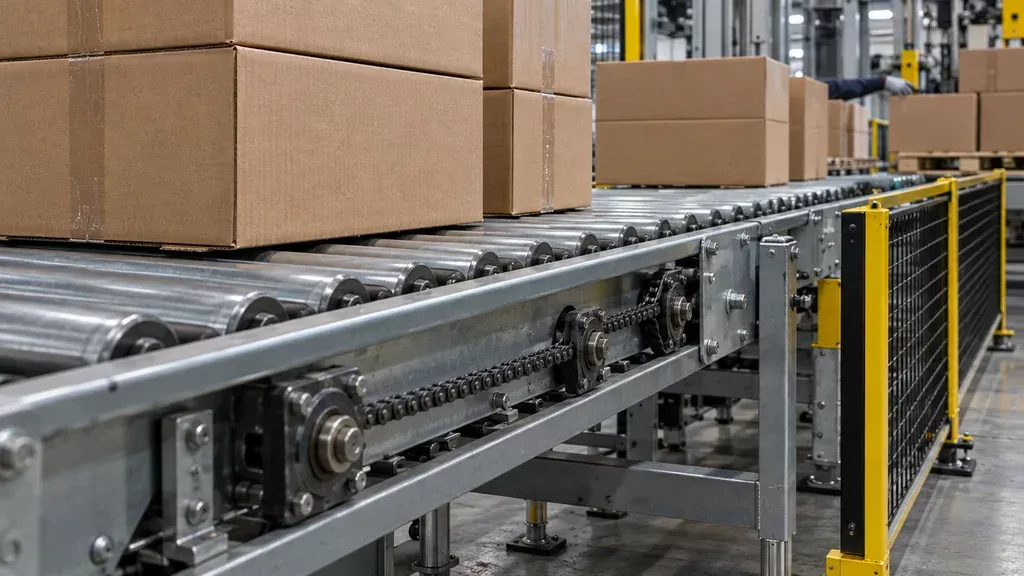
Роликовый конвейер перемещает тару и упаковку, опирая их на вращающиеся цилиндры. В линии розлива он почти всегда стоит после укупорочного узла: продукт уже запечатан, и риск разлива при рывке или опрокидывании минимален. Принцип движения простой. Тара идёт либо под уклоном за счёт силы тяжести, либо с приводом через цепь, ремень или групповой привод роликов. Скорость обычно от 5 до 30 м/мин, шаг роликов 50, 75 или 100 мм, диаметр 38, 50 или 60 мм, нагрузка на ролик до 30–50 кг в зависимости от исполнения.
Для ПЭТ бутылки с малой массой нужен малый шаг, иначе тара «клюёт» между цилиндрами и заваливается на бок. На практике шаг подбирают под диаметр и жёсткость дна: чем легче и выше бутылка, тем плотнее ряд роликов. Приводной вариант держит стабильную скорость на наклонных и длинных участках, неприводной дешевле, но работает только на уклоне и требует запаса высоты. Где нужен поворот, накопление или смена траектории, роликовый участок уступает модульной ленте.
Типовые зоны установки в линии розлива
Внутри мойки, розлива и укупорки роликовый конвейер ставят редко: проливы, постоянная влага и требования к санитарной обработке заставляют уходить на пластинчатые, модульные и сетчатые полотна, которые моются на ходу. Ролик в таких условиях накапливает продукт в подшипниковых узлах. Поэтому зоны применения смещены к сухой части линии, где тара уже сформирована и закрыта.
После этикетировки и перед упаковкой
На выходе с этикетировочного автомата и на накопительном столе перед упаковщиком роликовый конвейер работает за счёт устойчивого днища бутылки, банки или флакона. Накопление идёт без давления «бутылка на бутылку», что снижает бой и срывы этикетки. Приводы, ролики и комплектующие подбирают под шаг тары и требуемую скорость; основной раздел по этой теме собран в каталоге конвейерного оборудования и комплектующих.
- Зона паллетирования и обвязки: транспорт ящиков, лотков и коробов с готовой продукцией на тяжёлой таре.
- Подача гофрокоробов на участке упаковки: устойчивое плоское днище, удобное накопление перед манипулятором.
- Участок отбраковки и буферные столы: накопление без взаимного подпора единиц тары.
- Переходы между цехами и складами готовой продукции с большим весом груза на метр.
Из чего складываются параметры: расчёт под продукт и тару
Производительность линии задаёт линейную скорость трассы. При 6000 бут/ч и шаге между бутылками 100 мм скорость одной нитки выходит около 0,17 м/с; если тара тяжёлая или неустойчивая, берут две нитки и делят поток. Ширину трассы делают на 40–80 мм больше габарита тары, иначе бутылка уходит на борт и заклинивает. Уклон неприводного участка обычно держат в пределах 2–4 %, при большем тара разгоняется и бьётся об упор. Масса тары определяет тип ролика и подшипникового узла, абразивность и липкость продукта диктуют материал роликов, температура на участке задаёт смазку подшипников. Эти же параметры потом переносят в подбор линии розлива под конкретную зону.
Влажная зона и мойка требуют нержавеющего исполнения и полимерных втулок вместо открытых подшипников: после проливов и санитарной обработки обычная сталь корродирует, а смазка вымывается. Под ПЭТ тару малой массы ставят полимерные ролики с частым шагом, под ящики и короба берут усиленный узел с редким шагом и увеличенным диаметром оси. Что проверить перед закупкой: фактический шаг тары, максимальную нагрузку на ролик с запасом и пригодность исполнения к мойке на вашем участке.
| Исполнение | Тип привода | Материал роликов | Шаг роликов, мм | Допустимая нагрузка на ролик | Влажная зона |
|---|---|---|---|---|---|
| Неприводной под уклон | Без привода, гравитация | Сталь оцинкованная | 75–100 | До 40–60 кг | Не рекомендуется |
| Приводной цепной | Цепь от мотор-редуктора | Сталь, нержавейка | 100–150 | До 60–100 кг | Ограниченно |
| Приводной ременной | Круглый или плоский ремень | Сталь, полимер | 50–100 | До 30–50 кг | Ограниченно |
| Нержавеющее для влажной зоны | Цепной или ременной | Нержавейка AISI 304 | 75–125 | До 50–80 кг | Да, с мойкой |
| Усиленное под ящики и короба | Цепной | Сталь, нержавейка | 125–200 | До 100–150 кг | Ограниченно |
| Комбинированный с накоплением | Цепной с зонами останова | Нержавейка, полимер | 75–150 | До 50–100 кг | Да, на мойке |
| С полимерными роликами под лёгкую ПЭТ тару | Ременной или без привода | ПВХ, полимер | 40–75 | До 15–30 кг | Да, с проливами |
Сравнение исполнений под разные задачи
Универсального роликового конвейера не существует: исполнение подбирают под тару, режим работы и санитарные требования участка. Ключевые различия лежат в типе привода, материале роликов и шаге между ними.
| Критерий | Неприводной | Цепной привод | Ременной привод |
|---|---|---|---|
| Нагрузка на ролик | до 30–50 кг | до 100 кг и выше | до 40–60 кг |
| Накопление тары | нет, нужен уклон 2–4° | есть, с зонами накопления | ограничено |
| Влажная зона | нержавейка AISI 304 | нержавейка, ограждения | нержавейка, закрытые узлы |
| Обслуживание | осмотр подшипников | смазка цепи, ограждения | натяжение ремня |
Неприводной участок оправдан на коротких переходах между машинами, где тара движется под уклоном за счёт собственного веса. Он проще и дешевле в обслуживании, но не держит накопление и не работает на подъёме. Цепной привод тянет тяжёлую тару и стекло, однако требует ограждений и регулярной смазки. Ременной тише и чище, но ограничен по нагрузке.
Во влажной зоне после мойки и розлива ставят нержавеющие ролики и открытую раму без застойных карманов, иначе вода и продукт скапливаются в полостях. Шаг роликов выбирают под диаметр дна тары: слишком редкий даёт провалы, слишком частый усложняет мойку.
Монтаж, стыковка и типичные ошибки на площадке
Монтаж начинают с проверки геометрии рамы: диагонали не должны расходиться, а верх опорных стоек выводится в горизонт по лазерному уровню или нивелиру. Только после этого секции стыкуют между собой и задают уклон, потому что подгонка уклона на кривой раме приводит к перекосу роликов и ускоренному износу подшипников. Высоту трассы выставляют под сопрягаемое оборудование с допуском ±1–2 мм, а перепад на стыках двух секций не должен превышать 1 мм. При большем уступе лёгкая ПЭТ тара цепляется кромкой, заваливается и идёт по трассе лёжа.
- Жёсткая стыковка с вибрирующим оборудованием без компенсационного зазора: рама «звенит», крепёж ослабляется за смену.
- Нет направляющих на повороте или в месте слияния потоков: бутылка уходит с трассы на первом же сбое.
- Шаг роликов подобран под тяжёлую тару: лёгкая ПЭТ бутылка проваливается между роликами и застревает.
- Смазка подшипников и цепи не совместима с пищевой зоной: риск попадания в продукт и замечание при аудите.
- Бортовые ограждения не выведены на высоту паллетирования: тара падает с конвейера при развороте.
Стыковка с этикетировщиком и упаковщиком требует компенсационного зазора 2–3 мм и гибкой вставки, если соседний агрегат вибрирует. Проверяют стык прогоном тары вручную: бутылка должна переходить без рывка и касания кромки. Чек-лист приёмки после пусконаладки: горизонт и уклон по всей длине, перепады стыков, шаг и свободное вращение роликов, работа приводов под нагрузкой, отсутствие задиров на таре после часа прогона.
Обслуживание, износ и когда нужна модернизация
Первым изнашивается то, что работает под нагрузкой и без смазки: подшипниковые узлы роликов, затем цепи и звёздочки привода, потом направляющие и бортовые ограждения. Проверить вращение роликов вручную стоит раз в месяц: заклинивший или «хрустящий» ролик даёт рывок и скол на таре. Натяжение цепи и износ зубьев звёздочек смотрят раз в квартал, при двухсменной работе чаще. Коррозию рамы в зоне проливов ищите у сварных швов и опор, там она начинается раньше всего.
Когда проще модернизировать участок, чем менять конвейер
Признаки, что роликовый конвейер исчерпал ресурс по геометрии, а не по деталям: постоянные заторы на стыке с соседним участком, сколы и задиры на таре, падение скорости относительно номинала. Часто помогает не замена, а доработка: сменить шаг и материал роликов под фактическую тару, поставить приводной участок вместо неприводного, добавить направляющие и накопитель с датчиком заполнения. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его и выполняет монтаж и пусконаладку.
Вопросы и ответы
Можно ли ставить роликовый конвейер внутри линии розлива, до укупорки?
Можно, но только на участке, где бутылка уже стоит на дне и движется с опорой на несколько роликов одновременно. До розлива и сразу после него тара чаще всего идёт по пластинчатому или модульному полотну, потому что там нужна стабильная плоскость под горлышко и под струю. Роликовый конвейер хорошо работает на транспортных участках между машинами, где нет боковых усилий и толчков от накопителя.
Какой шаг роликов брать под ПЭТ бутылку 0,5 и 1,5 л?
Для 0,5 л диаметр дна обычно 50–65 мм, шаг роликов берут в пределах 25–35 мм, чтобы бутылка опиралась минимум на три ролика. Под 1,5 л с диаметром 85–95 мм шаг можно увеличить до 40–50 мм, но проверьте устойчивость на поворотах и при смене скорости. Точное значение зависит от веса наполненной бутылки, шага цепи и допустимой нагрузки на ось ролика.
Почему тара падает на стыке двух конвейеров и как это исправить?
Основные причины: разная высота полотна, зазор больше половины диаметра дна и разница скоростей приводов. Сначала выставьте уровни по лазеру или нивелиру, потом сократите зазор до 5–10 мм и подберите передаточную планку или промежуточный ролик. Если скорости не синхронизированы, на стыке появляется рывок, и бутылка кивает вперёд; помогает частотное регулирование обоих приводов от одного задатчика.
Нужен ли привод на участке перед упаковщиком или хватит уклона?
Уклон 1,5–2,5 градуса работает только на коротких прямых участках и при стабильной подаче, дальше бутылка тормозит о борт и скапливается. Перед упаковщиком обычно ставят приводной роликовый конвейер с частотным регулированием, чтобы согласовать скорость с темпом упаковки. Если упаковщик берёт 20–30 бутылок в минуту, привода хватит маломощного, но без него накопитель будет работать рывками.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.