- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Производство под ключ: что входит в комплексный запуск
Что означает производство под ключ на практике
Производство под ключ означает, что один исполнитель отвечает за весь цикл: анализ продукта, тары и помещения, подбор и поставку оборудования, монтаж, пусконаладку, обучение персонала и выход на проектную производительность. Заказчик получает работающую линию, а не набор агрегатов для самостоятельной стыковки.
Граница ответственности обычно проходит по капитальному строительству и инженерным сетям. Подготовку площадки, подвод электрики, воды, сжатого воздуха и пара, канализацию и вентиляцию заказчик закрывает своими силами или отдельными подрядчиками. Подрядчик отвечает за технологическую часть: компоновку, обвязку, настройку режимов розлива, укупорки и этикетировки. Приёмка идёт по фактическому выходу на заявленные бут/ч при стабильном качестве продукта.
Исходные данные: что нужно знать до подбора оборудования
Комплексный запуск производства под ключ начинается не с выбора автомата, а с анкеты заказчика. Продукт, вязкость и температура розлива, содержание CO2, формат и материал тары, производительность в бут/ч, ресурсы площадки и геометрия цеха определяют компоновку линии. Ошибка в исходных данных обходится дороже всего: неверно указанная вязкость меняет тип дозатора, заниженная высота потолков исключает часть решений.
До подбора оборудования фиксируют минимум параметров:
- Продукт: вязкость в сПз, температура в °C, содержание CO2 в г/л, наличие мякоти или взвесей.
- Тара: ПЭТ бутылка, стекло, ПЭТ банка или канистра, объём и горловина, тип укупорки.
- Производительность: диапазон в бут/ч, режим смен, пиковые нагрузки.
- Электрика: мощность в кВт, напряжение, число фаз, запас по вводу.
- Вода, воздух, пар: расход в м³/ч, давление в бар, требования по подготовке.
- Помещение: площадь, высота потолков, зоны мойки и складирования тары.
Эти данные ложатся в основу проекта, а монтаж и пусконаладка закрепляют решения на площадке.
Состав линии розлива и роль каждого узла
Технологическая цепочка: мойка и подготовка тары, дозирование, укупорка, этикетировка, датировка, группировка в блоки, упаковка в термоусадочную плёнку, паллетирование. Мойка ПЭТ тары и стекла идёт при расходе от 0,5 до 3 м³/ч и температуре моющего раствора 50–70 °C, ополаскивание водой не ниже 85 °C. Розлив ведут при давлении 1,5–4 бар для газированных напитков и 0,5–1,5 бар для негазированных, температура продукта зависит от формата тары и продукта. Типовые диапазоны производительности линий: от 2000 до 24000 бут/ч.
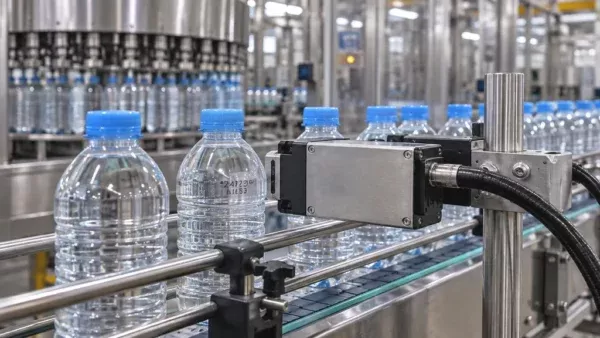
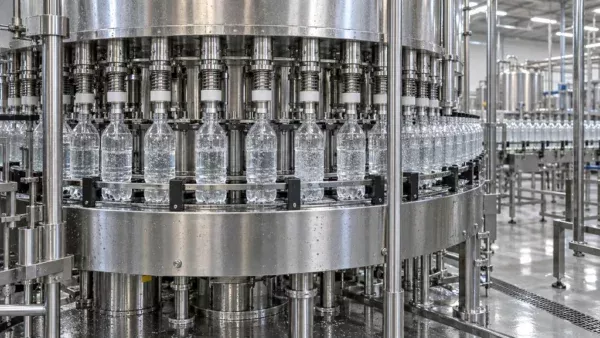
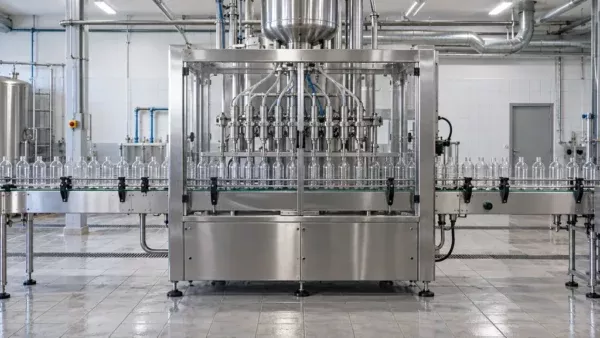
Как выглядит комплексный запуск, видно по выполненным проектам: каждый узел согласован по темпу, иначе накопители и транспортёры не сгладят разницу. Укупорка идёт с контролем момента затяжки, этикетировка и датировка требуют стабильного позиционирования тары, а группировка, упаковка в плёнку и паллетирование задают ритм всей линии.
| Критерий | Отдельная машина | Линия с частичной автоматизацией | Комплекс под ключ |
|---|---|---|---|
| Объём работ подрядчика | Поставка и наладка одной единицы | Стыковка нескольких узлов | Подбор, поставка, монтаж, пусконаладка |
| Требования к помещению и коммуникациям | Минимальные | Средние, нужна перепланировка | Проектируются заранее |
| Состав персонала в смену | 1–2 оператора | 3–5 операторов | Зависит от степени автоматизации |
| Время вывода на режим | Короткое | Среднее | Дольше, с обучением персонала |
| Гибкость по смене тары | Ограничена одной машиной | Частичная | Зависит от оснастки и формата |
| Зона ответственности при сбоях | Владелец оборудования | Разделена между сторонами | Единый исполнитель |

Проектирование цеха и размещение оборудования
Производство под ключ начинается с планировки, а не с закупки автомата. Продукт должен двигаться по цеху без возвратов: тара с одной стороны, готовый товар с другой. Накопительные столы ставят на входе и выходе каждой машины, чтобы компенсировать неравномерность работы узлов. Иначе операторы перекладывают бутылки вручную, и темп линии падает.
Санитарные зоны разводят по ТР ТС 021/2011 и СанПиН: грязная тара и персонал не пересекаются с зоной розлива. Отделка стен и полов должна выдерживать мойку и дезинфекцию, без швов и застойных зон. Коммуникации прокладывают до монтажа: вода, воздух, стоки, электрика. Переделка после пусконаладки дороже проекта.
Монтаж, пусконаладка и вывод на режим
Приёмка идёт по упаковочным листам: сверяют комплектность, осматривают узлы, проверяют паспорта и сертификаты соответствия ТР ТС. Затем машины ставят на фундаменты или регулируемые опоры, выставляют по уровню в двух плоскостях и крепят анкерами. Перекос рамы даже в несколько миллиметров даёт ускоренный износ подшипников транспортёра и увод бутылки на звездочках.
Пусконаладка идёт по одной схеме: холодный пуск без продукта, прогон на воде, затем на продукте. На воде проверяют синхронность узлов, работу защит и аварийных остановов, отсутствие протечек. Прогон на продукте занимает от одной до трёх смен, дальше линию выводят на проектную производительность. Срок зависит от формата тары, вязкости продукта и стабильности подачи сырья.
Чек-лист приёмки и типичные ошибки запуска
Пуск линии не завершает проект. Перед подписанием акта проверьте фактическую производительность на вашем продукте и таре, а не по паспорту: замерьте бут/ч на трёх режимах, включая максимальный. Проконтролируйте стабильность дозирования по объёму за 30 циклов подряд, точность укупорки, отсутствие подтёков на транспортере. Убедитесь, что автоматика отрабатывает аварийные остановки и защиту от сухого хода.
- Замер производительности и дозирования на реальном продукте, а не на воде.
- Проверка качества укупорки и герметичности шва на ПЭТ таре.
- Срабатывание аварийных блокировок, датчиков уровня и защиты насосов.
- Передача документации, схем, настроек рецептов и обучение операторов.
- Остаточные дефекты: кривые полы, просадки под накопителями, слабые уклоны трасс.
Запас производительности обычно закладывают от 10 до 20 процентов к расчётной потребности, иначе сезонный пик и смена формата тары упираются в узкое место. Типичные ошибки запуска: экономия на накопителях и буферных столах, из-за чего линия встаёт на любой остановке этикетировщика, отсутствие подготовленного персонала и недосчитанные ресурсы по пару, воздуху и холоду.
Обучение персонала и сервис после запуска
Производство под ключ не заканчивается подписанием акта: без обучения смены линия теряет режим. Оператор должен понимать логику дозаторов и укупорочного узла, механик — читать ошибки контроллера и обслуживать механику. Наставника закрепляют на 2–4 смены: настройка под тару, остановы, действия при отклонениях по объёму или усилию укупорки. Полезно вести журнал: параметры режима, что меняли, при каких условиях.
Плановое ТО включает мойку и смазку узлов, проверку давления в пневматике, состояние транспортёров, износ уплотнений и калибровку дозирования. Ресурс линии зависит от регламентных работ, качества воды и сжатого воздуха, стабильного питания. Модернизация нужна при переходе на новую тару: замена оснастки, переналадка захватов, иногда изменение узла подачи. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его, выполняет монтаж и пусконаладку; подробнее об услугах по запуску производства.
Вопросы и ответы
Можно ли запустить производство под ключ в уже имеющемся цехе или обязательно строить новое здание?
В большинстве случаев достаточно реконструировать существующее помещение, если оно проходит по площади, высоте потолков и нагрузке на пол. Сначала делают обмерный план и проверяют: высота от пола до несущих конструкций (для розлива и укупорки обычно нужно от 3,5 до 4,5 м), несущая способность перекрытий под вес оборудования и заполненной тары, ввод электричества, воды и канализации, возможность организовать зоны по ходу технологического процесса. Новое строительство требуется, когда помещение не проходит по санитарным требованиям (отделка, зонирование, вентиляция) или по габаритам под выбранную производительность линии.
Какая производительность линии нужна и сколько операторов потребуется в смену?
Производительность считают от суточной программы выпуска и формата тары: например, при 8-часовой смене и плане 10 000 бутылок в сутки достаточно линии на 2 000 бут/ч, но с запасом на перспективу и простои обычно берут с коэффициентом 1,2–1,3. По персоналу ориентир такой: на полуавтоматическом участке розлива средней производительности в смену обычно заняты 3–5 человек (оператор розлива, укупорщик, этикетировщик, упаковщик, подсобный рабочий), на автоматической линии с групповой упаковкой и паллетированием численность может вырастать до 6–8 человек. Точные цифры зависят от степени автоматизации и того, какие операции вы выносите на аутсорс (например, паллетирование).
Что делать, если продукт густой или с кусочками: подойдёт ли стандартный дозатор?
Стандартный объёмный или гравитационный дозатор для таких продуктов, как правило, не подходит: он рассчитан на текучие жидкости без включений. Для густых масс применяют поршневые, шнековые или перистальтические дозаторы, а для продуктов с кусочками нужны дозаторы с увеличенным проходным сечением и клапанами, которые не забиваются. Перед подбором обязательно дают образец продукта: смотрят вязкость, размер и долю включений, температуру розлива и требуемую точность дозы (обычно допуск от ±1 до ±3 % в зависимости от продукта и объёма).
Можно ли потом перейти на другой формат бутылки без замены всей линии?
Переход на другой формат возможен, если линия изначально проектировалась с запасом по диапазону тары и на быстросменных узлах. На практике меняют не всю линию, а сменные части: транспортёры и направляющие, звёздочки, форматные комплекты розлива и укупорки, а также перенастраивают этикетировщик и упаковщик. Полностью менять линию приходится, когда новый формат выходит за проектные пределы по диаметру, высоте или типу укупорки, поэтому этот диапазон лучше зафиксировать в техническом задании ещё до покупки.
Кто отвечает за ремонт и запчасти после запуска и как организовано обслуживание?
После пусконаладки и обучения персонала обслуживание обычно строится по регламенту: плановое техобслуживание по наработке (замена изнашиваемых элементов, проверка узлов розлива и укупорки, ревизия приводов и пневматики), плюс ремонт по факту отказа. Запчасти и быстроизнашиваемые детали закладывают в перечень ещё на этапе поставки, чтобы не простаивать из-за ожидания. Поставщик может взять обслуживание на себя по договору или передать регламенты и комплект ЗИП вашей службе главного механика, если она есть на предприятии.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.