- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Производство ПЭТ тары: технология и оборудование
Как устроено производство ПЭТ тары: два передела и их связь
Производство ПЭТ тары строится на двух последовательных переделах. Сначала гранулят полиэтилентерефталата перерабатывают в преформу, то есть в толстостенную пробирку с готовым горлом и литником. Затем преформу нагревают до температуры размягчения и раздувают в форме, получая бутылку или банку нужной геометрии. Это принципиально разные процессы: первый идёт в расплаве при 270–290 °C, второй работает с уже готовой аморфной заготовкой в диапазоне 95–120 °C, и «холодная» преформа после выдува кристаллизуется в прозрачное изделие.
Почему производительность переделов должна совпадать
На практике линия розлива и участок выдува почти всегда стоят рядом, поэтому производительность переделов считают в одних единицах: бутылок в час. Если машина выдува выдаёт 8000 бут/ч, а термопластавтомат с гнёздностью 48 даёт 4500 преформ/ч, дефицит закрывают закупкой или буферным складом. Разрыв в 20–30 % обычно гасят накопительным столом и работой в две смены, но при больших объёмах это уже прямой простой. Логистика преформы тоже влияет: её возят плотно упакованной, тогда как готовая тара занимает в десятки раз больше объёма.
Сырьё и преформа: что определяет качество готовой тары
Качество бутылки закладывается ещё на этапе выбора преформы, а не на выдувной машине. Марка полимера задаёт барьерные свойства и прозрачность: для газированных напитков берут ПЭТ с повышенной вязкостью и низким содержанием ацетальдегида, для тихих вод подходит более простая рецептура, для масла важна стойкость к жирам. Масса и геометрия преформы определяют толщину стенки и распределение материала по корпусу, дну и горловине. Экономия на граммах даёт хрупкое дно и коробление при горячем розливе. Оборудование для выдува ПЭТ тары подбирают уже под конкретную преформу, а не наоборот.
Что проверяют перед запуском
- Марку полимера и паспортную вязкость под свой продукт и способ розлива
- Массу преформы с допуском, обычно в пределах нескольких десятых грамма
- Геометрию: длину, диаметр корпуса, толщину стенки и состояние литника
- Остаточную влажность и содержание ацетальдегида перед выдувом
- Долю вторичного ПЭТ и её соответствие требованиям к контакту с продуктом
Вторичный ПЭТ удешевляет сырьё, но снижает прозрачность и стабильность размеров. Для технических жидкостей и бытовой химии его доля может быть высокой, для питьевой воды и напитков её ограничивают, а для горячего розлива и газировки часто исключают. Точные пределы зависят от продукта и формата тары, поэтому их согласуют с технологом до закупки партии.
Технологические режимы выдува: температура, давление, время
Температура нагрева преформы задаётся по зонам инфракрасных ламп: обычно от 90 до 120 °C на поверхности и ниже в толще стенки, зависит от марки ПЭТ и толщины заготовки. Давление предварительного выдува держат в районе 8–12 бар, окончательного — 30–40 бар, время цикла для бутылки 0,5–1,5 л составляет 2–4 с. Для серийного производства ПЭТ тары применяют автоматы выдува ПЭТ бутылок с программным управлением зонами нагрева. Отклонение температуры на 5–7 °C ведёт к неравномерной стенке или перламутровому оттенку.
Последовательность операций жёсткая: нагрев, выдержка, растяжение штоком, предварительный выдув, окончательный выдув, сброс давления, съём. Слишком ранний предварительный выдув даёт пузырь у горловины, поздний — недоформовку дна. Повышенное давление окончательного выдува не компенсирует холодную преформу, а лишь ускоряет износ формы.
| Тип оборудования | Ориентировочная производительность | Требования к помещению | Что подходит |
|---|---|---|---|
| Ручная выдувная установка | 50–150 бут/ч | 220 В, воздух 30 бар | Малые партии, пробы |
| Полуавтоматическая выдувная машина | 300–800 бут/ч | 380 В, воздух 30–40 бар | Средние партии, сменная работа |
| Автоматическая выдувная линия | 2000–12000 бут/ч | 380 В, воздух высокого давления, подготовка воздуха | Серийное производство |
| Литьевая машина для преформ | зависит от гнёзд | 380 В, сушка сырья, термостабилизация | Собственная преформа |
| Комплекс литьё плюс выдув | от 4000 бут/ч | Отдельные зоны, вентиляция | Полный цикл |
| Линия с вторичным ПЭТ | от 1500 бут/ч | Сушка, контроль вязкости | Переработка флексы |
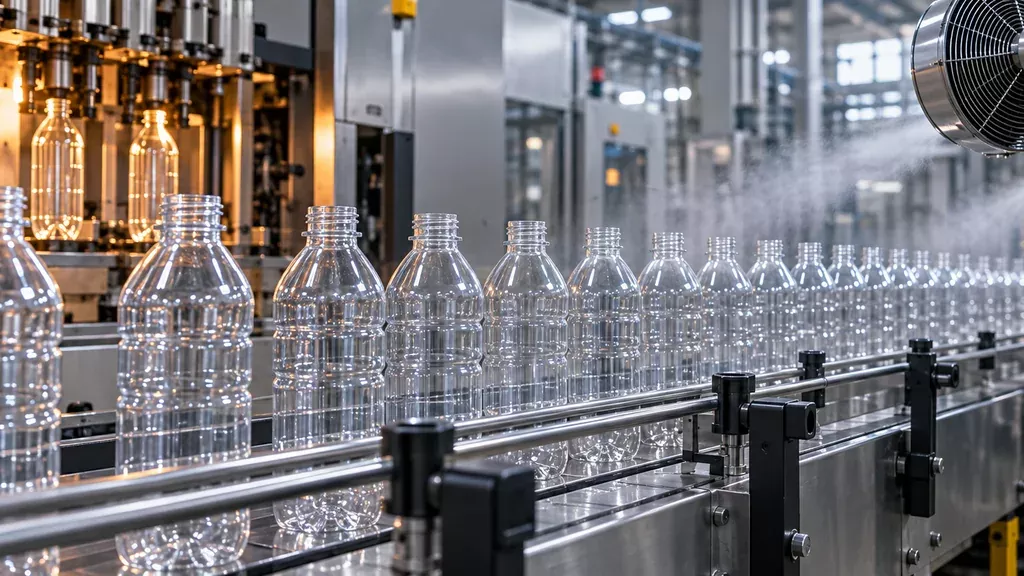
Оборудование линии: от полусуточной машины до комплекса с пресс-формой
Выдувные машины: полуавтомат и автомат
Производство ПЭТ тары на малых объёмах закрывают полуавтоматом: оператор вручную снимает и ставит преформу, съём обычно 400–1200 бут/ч. Требования к помещению минимальны: ровный пол, 30–40 м², вентиляция, стабильные 18–25 °C. Автоматическая линия с преформами на конвейере даёт от 2000 до 12000 бут/ч, но требует 80–150 м², чистой зоны и подготовленного воздуха.
Литьевые машины и гнёзда пресс-формы
Полный цикл добавляет к выдуву литьевой участок: гнёзда пресс-формы задают съём преформ и напрямую влияют на себестоимость тары. Для оснастки под нестандартную тару заказывают изготовление пресс-форм по образцу или 3D-модели. Помещение под литьё потребует 150–300 м², термостабилизации и силовой линии под 100–250 кВт.
Чек-лист перед покупкой и запуском участка выдува
Производство ПЭТ тары начинается не с выбора автомата, а с подготовки площадки. До приезда монтажной бригады нужны: свободный фронт под машину плюс зона обслуживания не менее 1 м с каждой стороны, ровный пол с отклонением до 2 мм на 2 м, подведённые электрика и воздух, приток и вытяжка. Отдельно проверьте температуру в цехе: для стабильного выдува нужен диапазон 18–25 °C без сквозняков, иначе преформа остывает неравномерно.
- Электрика: отдельная линия под печь и компрессор, заземление, запас по мощности не менее 20 %.
- Воздух: ресивер, осушитель и фильтры; влага и масло дают брак по стенке и мутность.
- Вода: замкнутый контур охлаждения формы с расходом под паспорт машины.
- Преформа: своя партия и паспорт на неё, а не образцы поставщика.
- Персонал: минимум два оператора, прошедших обучение до пусконаладки.
На пробном выдуве настаивайте на работе со своей преформой, замерьте толщину стенки по высоте и разброс массы. Ошибки, которые дороже всего исправлять: тонкая электрика и подведённый воздух «на потом», кривой пол под машиной и отсутствие приточной вентиляции. Их выявляют уже на пусконаладке, когда оборудование завезено и демонтаж невозможен без потерь.
Контроль качества тары и связь с линией розлива
Качество готовой тары проверяют в лаборатории и по ходу линии. В лаборатории контролируют геометрию (высоту, диаметр корпуса и горловины, перпендикулярность дна), распределение толщины стенки по высоте и по окружности, герметичность и усадку после выдува. Толщину измеряют механическим или ультразвуковым толщиномером, герметичность проверяют избыточным давлением или вакуумом, усадку оценивают по изменению размеров после выдержки при повышенной температуре. Поточный контроль проще: оптические датчики на конвейере отбраковывают бутылки с деформацией горловины и отклонениями по высоте, а оператор периодически снимает выборку для лабораторных замеров. Производство ПЭТ тары без такого контура обратной связи быстро уходит в брак, который видно только на розливе.
Усадка и разброс размеров горловины напрямую бьют по укупорке: колпачок либо не садится до упора, либо даёт нестабильный момент затяжки и течи на хранении. По той же причине расходятся ножи этикетировщика и вакуумные захваты, а на конвейере бутылка с кривым дном или неверной высотой валится на переходах и застревает в направляющих. Поэтому перед запуском тару прогоняют по всей линии розлива: проверяют проходимость, захват горловины, посадку под укупорку и устойчивость на транспортере. ООО «Промгарант» подбирает оборудование под конкретный продукт и тару, поставляет его и выполняет монтаж и пусконаладку; подробности в разделе услуг.
Вопросы и ответы
Можно ли купить готовые преформы и организовать только выдув, без литья?
Да, это самый распространённый путь для небольших и средних производств. Покупаете ПЭТ преформы под нужный вес и горловину, ставите выдувной полуавтомат или автомат, компрессор высокого давления и получаете готовую бутылку. Литьё преформ требует отдельного цеха с сушилками, термопластавтоматами и серьёзным энергопотреблением, поэтому на старте его обычно не берут. Ограничение в том, что вы привязаны к ассортименту поставщика преформ и к логистике.
Какой минимальный объём выпуска нужен, чтобы своё производство ПЭТ тары имело смысл?
Ориентир зависит от формата бутылки и того, покупаете вы преформу или льёте сами. Если считать по выдуву на полуавтомате, обычно смотрят на несколько тысяч бутылок в смену и стабильную загрузку хотя бы 2–3 дня в неделю. При меньших объёмах проще заказывать готовую тару на стороне. Точку окупаемости считайте не по цене бутылки, а по совокупности: преформа, электроэнергия, воздух, брак, зарплата оператора, площадь.
Сколько занимает переналадка выдувной машины на другой формат бутылки?
На полуавтомате смена пресс-формы и настройка нагревателей занимает обычно от 30 минут до 2 часов, зависит от конструкции машины и опыта оператора. На ротационном автомате с несколькими гнёздами переналадка дольше, потому что меняются все формы и перестраивается профиль нагрева под новую преформу. Если форматов больше двух и они чередуются, имеет смысл держать отдельные комплекты оснастки и заранее прописать карту нагрева для каждого.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.