- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Пищевое фасовочное оборудование: типы и подбор
Какие задачи решает пищевое фасовочное оборудование
Пищевое фасовочное оборудование закрывает три разные операции, которые часто путают. Розлив дозирует продукт в готовую тару, фасовка наполняет и герметично закрывает потребительскую упаковку, а упаковка формирует транспортный слой: групповую плёнку, гофрокороб, паллету. На одной машине эти стадии совмещают редко, обычно между ними стоит накопительный стол или транспортёр.
Номенклатура широкая: вода и напитки, растительное масло, соусы и кетчупы, бытовая химия. Форматы тары тоже разные, от ПЭТ бутылки и стекла до ПЭТ банки, пакета типа «подушка», стакана и ведра. Масло и соусы требуют подогрева и поршневых дозаторов, газированные напитки работают на изобарическом розливе. Продукты с разной вязкостью и температурой на одной линии совмещают только через быстросменные узлы и мойку контура.
Ориентиры по производительности
Полуавтоматы дают 200–500 бут/ч, линейные автоматы 1000–3000 бут/ч, ротационные моноблоки 6000–24000 бут/ч. Выбор зависит от продукта, формата тары и помещения.
Основные типы фасовочного оборудования
Пищевое фасовочное оборудование делят по конструктивному семейству, и выбор определяется вязкостью продукта и форматом тары. Линейные дозаторы работают на 1000–6000 бут/ч с точностью ±1–2 % и берут воду, соки, растительное масло вязкостью до 100 мПа·с. Ротационные автоматы дают 6000–24000 бут/ч, но требуют стабильной геометрии ПЭТ тары и переналадки под каждый типоразмер. Моноблоки розлива и укупорки сокращают число ручных передач и снижают риск микробиологического загрязнения.
- Поршневые дозаторы: вязкие продукты до 50 000 мПа·с, точность ±1 %, регулировка объёма ходом поршня.
- Шестерённые: однородные пасты и кремы, непрерывный поток, давление до 6 бар.
- Перистальтические: продукты с кусочками, щадящий режим, точность зависит от эластичности трубки.
- Фасовка в пакеты и саше: 20–200 пак/мин, дозирование по объёму или массе.
- Групповая упаковка готовой продукции: термоупаковочные автоматы ставят в конце линии.
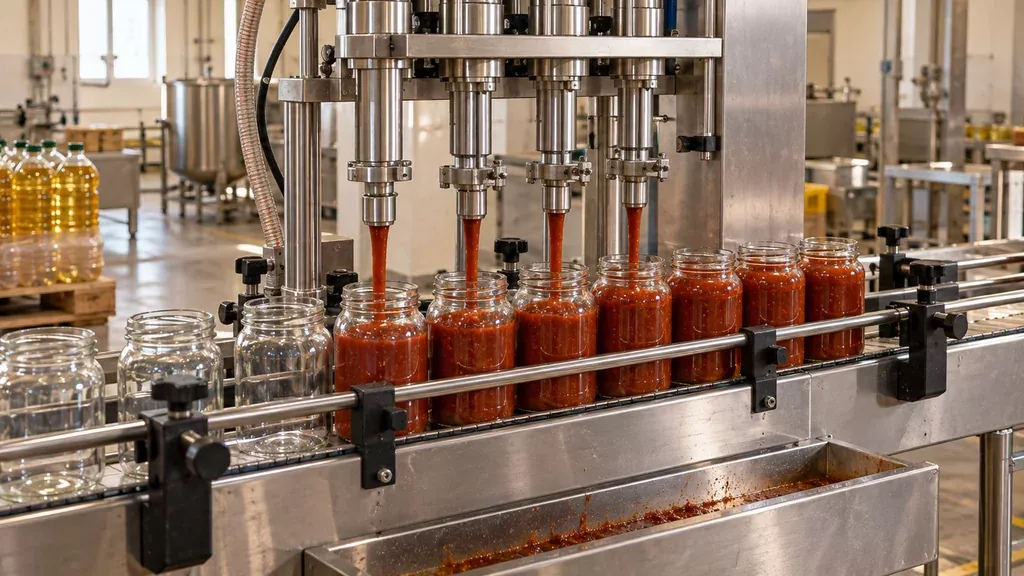
Для пастообразных продуктов вязкостью выше 1000 мПа·с линейные и ротационные схемы не подходят: нужны поршневые или шестерённые дозаторы с обогревом бункера. Саше и пакеты фасуют на вертикальных машинах, где точность ±0,5–2 % держится только при стабильной плотности продукта. Перед покупкой стоит проверить вязкость на вискозиметре и задать диапазон температур продукта на входе, иначе дозатор будет «плавать» по объёму.
Рабочие параметры, которые определяют выбор
Пищевое фасовочное оборудование сравнивают по производительности (бут/ч или уп/ч), точности дозирования (в граммах или процентах от номинала), рабочему давлению, температуре и вязкости продукта, энергопотреблению в кВт и расходу воздуха в м³/ч. Для газированных напитков изобарический розлив идёт при давлении 2–4 бар, чтобы удержать CO₂ в растворе. Вязкость учитывают в сПз: вода около 1, растительное масло 40–80, соусы и кремы выше 1000. Погрешность дозирования у линейных и поршневых систем обычно лежит в пределах 0,5–2 % от объёма, у весовых выше, но зависит от продукта и формата тары. Материалы контактных частей определяют пригодность машины к конкретной среде.
Материалы контактных частей и санитарные требования
Контактные детали выполняют из нержавеющей стали AISI 304 или 316 и пищевых полимеров. AISI 304 подходит для воды, соков и слабоагрессивных сред, AISI 316 берут для рассолов, кислых и молочных продуктов. Уплотнения и шланги должны иметь пищевой допуск. При фасовке мяса, сыра и рыбы, где нужна вакуумная среда, логику подбора смотрите в разделе про вакуум-упаковочное оборудование.
| Тип оборудования | Продукты и вязкость | Тара | Производительность, ориентир | Точность дозирования |
|---|---|---|---|---|
| Линейный дозатор для жидкостей | Вода, соки, 1–80 сПз | ПЭТ бутылка, стекло | до 6000 бут/ч | ±1–2 % |
| Ротационный моноблок | Газированные напитки, 1–5 сПз | ПЭТ бутылка, ПЭТ банка | до 12000 бут/ч | ±1 % |
| Поршневой дозатор | Вязкие продукты, 100–5000 сПз | Банка, стакан, ПЭТ банка | до 3000 уп/ч | ±1–2 % |
| Перистальтический дозатор | Соусы, кремы, до 10000 сПз | Пакет, банка, стакан | до 2000 уп/ч | ±2 % |
| Фасовка в пакеты типа «подушка» | Сыпучие, пастообразные | Пакет из плёнки | до 120 уп/мин | ±1–3 % |
| Фасовка в стаканы и ПЭТ банки | Йогурт, десерты, 500–3000 сПз | Стакан, ПЭТ банка | до 4000 уп/ч | ±1–2 % |
| Полуавтомат для малых партий | Любые, 1–5000 сПз | Гибкая тара | до 300 уп/ч | зависит от оператора |
Подбор под продукт, тару и помещение
Подбор пищевого фасовочного оборудования начинается с двух образцов: продукта и тары. Вязкость, плотность, наличие кусочков, склонность к пенообразованию и расслоению определяют тип дозатора. Жидкости без включений обычно фасуют объёмным или массовым дозатором, густые соусы и масла требуют поршневого или шнекового узла, сыпучие продукты идут через весовой или объёмный дозатор. Тип тары задаёт механику захвата и укупорки, а форма и жёсткость ПЭТ бутылки влияют на привод розлива.
После выбора дозатора переходят к компоновке линии и помещению. Учитывают площадь под зону розлива, укупорки и накопления, высоту потолков под загрузочные узлы, приточную вентиляцию с фильтрацией, температуру и влажность воздуха, зонирование по потокам тары и персонала. Нормативная база: ТР ТС 021/2011 по безопасности пищевой продукции, ТР ТС 022/2011 по маркировке, СанПиН 2.3.4.2642-14 для предприятий пищевой промышленности. До подписания договора запрашивают тестовый прогон на образцах тары и продукта и протокол по фактическому розливу.
Чек-лист запуска: от приёмки до выхода на режим
Приёмка, монтаж и подключение
До разгрузки сверяют комплектность по упаковочным листам, осматривают рамы и дозаторы на предмет замятий, проверяют целостность шкафов управления. Оборудование ставят на подготовленное основание и выставляют по уровню в двух плоскостях: перекос даёт уход тары под дозирующей головкой и нестабильный вес. Подключение к воде, воздуху и электрике ведут по проекту, с ревизией перед пуском.
- Бетонный пол выдержан, уклоны под трассами трубопроводов сформированы заранее.
- Давление воздуха стабильно, влага и масло удалены фильтрами перед пневмоузлами.
- Буферная ёмкость перед пищевым фасовочным оборудованием установлена и обвязана.
- Укупорочный узел подобран под конкретную крышку и горловину тары.
- Мойка CIP подключена, режимы санитарной обработки прописаны в регламенте.
Пусконаладка на реальном продукте
Режимы дозирования отрабатывают на том продукте, с которым линия будет работать, а не на воде: вязкость, пенообразование и температура меняют картину розлива. После выхода на стабильный вес операторов обучают настройке и остановке. Паспортную производительность подтверждают только после серии непрерывных прогонов.
Обслуживание, модернизация и типичные отказы
Пищевое фасовочное оборудование требует регламентного обслуживания: износ уплотнений и мембран в дозирующих узлах начинается задолго до отказа. На практике интервал ТО зависит от продукта: вязкие и абразивные среды ускоряют износ в 1,5–2 раза относительно воды. Минимальный набор операций включает замену уплотнений и мембран, проверку хода дозирующих узлов, калибровку весовых и объёмных систем по контрольным навескам, осмотр транспортёров и укупорочных головок на биение и момент затяжки.
При модернизации обычно меняют оснастку под новую тару, узлы розлива и систему управления. Если механика и приводы в норме, замена оснастки и головок обходится дешевле нового участка; когда износ рамы, транспортёра и привода критичен, ремонт теряет смысл. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его и выполняет монтаж и пусконаладку: услуги по подбору и пусконаладке.
Вопросы и ответы
Можно ли на одной линии фасовать питьевую воду и растительное масло?
Технически можно, но придётся считаться с разной вязкостью и требованиями к мойке. Вода льётся быстро и почти не пачкает тракт, масло же требует подогрева продуктопроводов и более мощной мойки. Если объёмы небольшие, обычно ставят быстросъёмные узлы дозирования и разводку, которую можно полностью разобрать. При переходе с масла на воду обязательно делают полный цикл санитарной обработки, иначе остатки жира попадут в продукт.
Какая точность дозирования считается нормальной для пищевого производства?
Ориентируются на допуск по объёму или массе, указанный в ТР ТС и в рецептуре заказчика. Для розлива жидкостей в ПЭТ тару обычно закладывают отклонение в пределах долей процента от номинала, но точная цифра зависит от продукта и формата бутылки. На практике проверяют не паспортное значение, а статистику по партии: берут выборку бутылок и смотрят разброс. Если разброс растёт к концу смены, ищите причину в износе уплотнений или в температуре продукта.
Нужна ли отдельная мойка CIP или достаточно ручной санитарной обработки?
Для воды и сладких напитков чаще достаточно ручной разборки и обработки по регламенту, если тракт короткий и разбирается без инструмента. Для масла, соусов и вязких продуктов без замкнутого контура мойки обойтись сложно: остатки плохо вымываются, а ручная щётка не достаёт до всех полостей. Решение принимают по составу продукта, длине продуктопроводов и требованиям СанПиН к конкретному производству. Иногда дешевле сделать ручную мойку с быстросъёмными соединениями, чем ставить автоматическую станцию.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.