- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Монтажные и пусконаладочные работы: что входит
Что входит в монтажные и пусконаладочные работы
Монтаж и пусконаладку разделяют по содержанию и по ответственности. Первый этап охватывает установку оборудования на фундамент или раму, выверку по уровню и осям, механическую и трубную обвязку, подключение к электрике, воздуху, воде и стокам. На этом этапе агрегат занимает проектное положение и физически готов к подаче продукта и тары.
Наладка начинается после подачи энергоносителей: холодный прогон без продукта, проверка блокировок и аварийных остановов, затем прогон на воде или на продукте, настройка дозаторов, транспортеров, укупорочного узла и вывод линии на рабочий ритм. Граница проходит по акту окончания монтажа: до него оборудование монтируют, после него настраивают режимы под конкретный продукт и тару.
Подготовка площадки до приезда бригады
Подготовка площадки часто занимает больше времени, чем сам монтаж. Пока бригада не приступила, заказчик должен закрыть вопросы по строительной части и инженерным сетям. Если хоть один пункт провис, оборудование приезжает и остаётся на паллетах. Монтажные и пусконаладочные работы в таком случае превращаются в ожидание.
Проверьте перед приездом бригады:
- Пол выведен в горизонт, перепад на 10 м не более 5 мм, анкера под рамы заложены.
- Ввод электрики с запасом по мощности, отдельные автоматы на линию, заземление и УЗО.
- Точки сжатого воздуха, воды, пара и канализации выведены к месту установки с кранами.
- Проходы под разгрузку не заставлены, есть площадка под складирование узлов и тары.
- Температура в цехе в пределах, заявленных для оборудования.
Эти работы являются частью полного цикла услуг, где монтаж идёт после подбора и поставки. Не оставляйте подготовку на последний день.
Механическая выверка и обвязка линии
Выверка по уровню и соосности узлов определяет ресурс подшипников, цепей и звёздочек. Отклонение от горизонтали на 1 мм на метр даёт перекос вала, вибрацию и ускоренный износ. Сначала выставьте рамы транспортёров и автомата по лазерному или гидроуровню, затяните анкера только после проверки. Соосность приводных валов и звёздочек проверяют индикатором или струной, допуск обычно 0,1–0,3 мм на узел, точное значение зависит от типа привода. Стыковка транспортёров и накопителей требует совпадения направляющих по высоте и зазору: перепад более 1–2 мм на переходе роняет тару.
Переходы бутылка-звено настраивают по фактической таре, зазоры в направляющих берут 1–3 мм, чтобы тара шла без заклинивания и рывков. Цепи проверяют на натяжение динамометром или по провису, зазоры в зацеплении смотрят щупом. Оснастку под нестандартную тару часто приходится изготавливать: штатные звенья, гребёнки и прижимы не подходят по диаметру или высоте. Монтажные и пусконаладочные работы здесь требуют пробного прогона тары вручную до подачи питания.
| Этап | Кто выполняет | Что проверяют | Результат этапа |
|---|---|---|---|
| Подготовка площадки | Заказчик | Геометрия пола, точки подключения | Площадка готова к разгрузке |
| Разгрузка и размещение | Совместно | Комплектность, отсутствие повреждений | Оборудование расставлено по схеме |
| Механический монтаж | Бригада | Уровень, соосность, зазоры | Узлы выставлены и закреплены |
| Обвязка коммуникаций | Бригада | Давление, герметичность, фазировка | Линия подключена к средам |
| Пусконаладка на воде | Бригада | Скорость, синхронность, бой тары | Режимы отработаны на воде |
| Пусконаладка на продукте | Совместно | Дозировка, укупор, розлив | Параметры выведены на продукт |
| Приёмка и обучение | Совместно | Соответствие ТР ТС, работа персонала | Линия принята, персонал обучен |
Пусконаладка по продукту и таре
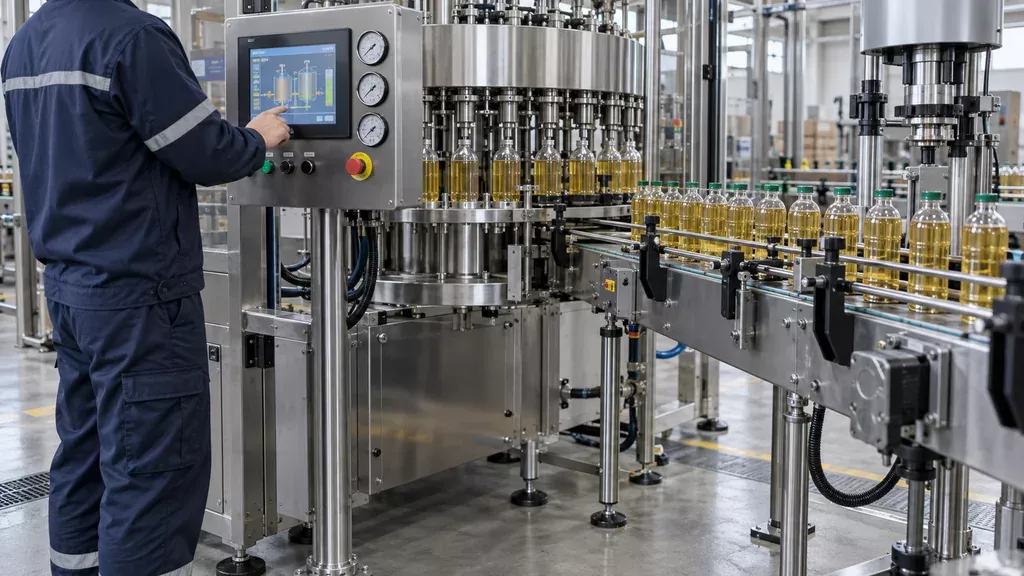
После механики начинается настройка под продукт. Вязкость и пенообразование задают режим дозирования: для воды и соков уровень обычно держат по объёму, для масла и вязких сред требуется выдержка после отсечки клапана, иначе продукт догоняет струёй. Температура розлива зависит от продукта и формата тары, чаще это диапазон от плюс 4 до плюс 25 °C. Давление в разливочном узле подбирают по фактическому розливу, обычно от 1 до 3 бар, и проверяют на трёх скоростях конвейера.
Укупорка настраивается по моменту затяжки и высоте колпачка, контроль герметичности проводят на выборке тары. Этикетировщик синхронизируют по метке и положению флакона, датировщик проверяют на читаемость и смещение. Монтажные и пусконаладочные работы завершают пробным розливом партии: параметры фиксируют в карте настройки, чтобы при смене продукта оператор возвращался к ним, а не подбирал заново.
Приёмка по факту: документы и замеры
Приёмка фиксирует не факт запуска, а воспроизводимость режима. В акте указывают фактическую производительность в бут/ч на трёх прогонах, точность дозирования по контрольным взвешиваниям, герметичность укупорки после выдержки под нагрузкой. Отдельно проверяют срабатывание защит: останов при падении давления в линии, при сбое подачи тары, при перегреве узлов. Затем линия работает в автоматическом режиме без оператора не менее часа подряд.
Комплект документации включает паспорт оборудования, руководство по эксплуатации, схемы обвязки и подключений, протоколы замеров, ведомость настроек рецептур. Обучение персонала и передача смены входят в монтажные и пусконаладочные работы: оператор должен самостоятельно вывести линию на режим, остановить её штатно и снять аварийную ситуацию. Без этого акт не подписывают.
Чек-лист: порядок действий на площадке
Монтажные и пусконаладочные работы на площадке удобно вести по короткому чек-листу, чтобы стык между бригадой и технологом заказчика не превращался в простой. Перед приёмкой узлов сверьте комплектность по упаковочным листам, состояние тары и преформ, наличие продукта и моющей химии. До подачи воздуха и воды проверьте давление в магистралях и стабильность напряжения питания.
- Принять узлы по описи, зафиксировать повреждения фото и актом до подписания.
- Выставить раму по уровню, проверить уклоны транспортёров и зазоры звёздочек.
- Подключить пневматику и электрику, проверить фазировку и направление вращения приводов.
- Прогнать линию на воде, затем на продукте, отобрать первые бутылки на герметичность.
- Обучить оператора пуску, останову и аварийному сбросу под запись в журнале.
Перед подписанием акта убедитесь, что параметры розлива совпадают с технологической картой, а замечания либо закрыты, либо внесены в перечень с датами устранения.
Что происходит после запуска
После приёмки линия работает, но настройки пусконаладки не остаются неизменными. Регламент планового обслуживания обычно строится на 500, 1000 и 2000 моточасов: проверка моментов затяжки, состояния уплотнений, чистка и смазка транспортных направляющих, контроль давления в пневмосистеме и параметров розлива. Замена изнашиваемых узлов идёт по фактическому износу, а не только по календарю: манжеты и прокладки, форсунки, звёздочки, ремни, датчики уровня. Без ревизии уходит геометрия дозирования, растёт разброс объёма, появляются подтёки и простои.
Повторный выезд специалиста нужен при смене тары или продукта: другая ПЭТ преформа, вязкость, температура розлива требуют пересчёта режимов и замены оснастки. Такие работы выполняют как модернизацию действующей линии, включая переобвязку и обучение оператора. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы.
Вопросы и ответы
Сколько дней занимает пусконаладка линии розлива и от чего зависит срок?
Ориентировочно от трёх до десяти рабочих дней на одну линию, но точный срок определяется после осмотра площадки и изучения паспорта оборудования. На длительность влияют производительность (например, 3000 или 12000 бут/ч), количество единиц в линии (ополаскиватель, розлив, укупор, этикетировщик, упаковщик), степень автоматизации и готовность инженерных подводок. Если электрика, воздух и вода подведены к местам подключения и соответствуют проекту, срок сокращается; при доработках на месте он растягивается.
Можно ли запустить линию на воде и потом перейти на продукт без повторной настройки?
Запуск на воде как технологическая операция полезен для проверки герметичности, работы клапанов и датчиков уровня, но параметры розлива и укупорки на продукте могут отличаться из-за вязкости, пенообразования и температуры. Для воды и, например, растительного масла или сладкого напитка настройки дозаторов, режимов розлива и усилия укупорочной головки будут разными. Поэтому после перехода на продукт обычно требуется контрольная настройка и проверка на нескольких бутылках, а иногда и корректировка оснастки.
Кто отвечает за подключение электрики и воздуха: заказчик или монтажная бригада?
Как правило, заказчик обеспечивает подводку силового питания, сжатого воздуха и воды до точек подключения, указанных в проекте, а монтажная бригада выполняет подключение к оборудованию и проверку параметров. В договоре стоит чётко разделить границы: кто тянет кабель до шкафа, кто устанавливает вводной автомат, кто монтирует ресивер и осушитель, кто отвечает за заземление. Если этого не сделать, на площадке возникают простои и споры о зонах ответственности.
Нужно ли менять оснастку при переходе на другой формат бутылки?
Да, при смене формата ПЭТ бутылки или банки почти всегда требуется замена или переналадка оснастки: звёздочек, направляющих, делителей, захватов, а также перенастройка дозаторов и укупорочных головок. Для некоторых форматов достаточно регулировок в пределах диапазона, для других нужны сменные комплекты, которые обычно заказывают заранее. Если планируется работа на двух-трёх форматах, имеет смысл сразу предусмотреть быстросменную оснастку и обучение персонала.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.