- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Маркиратор для «Честного знака»: как выбрать
Что именно печатает маркиратор и какие требования задаёт Честный знак
Маркиратор наносит на тару или этикетку код DataMatrix, который формируется по правилам системы «Честный знак». Внутри закодированы GTIN, серийный номер конкретной единицы продукции и криптоподпись, которую проверяет сканер при приёмке и в рознице. Рядом печатают номер партии, дату изготовления и при необходимости код ТН ВЭД. Состав и формат полей задаёт эмитент, поэтому перед покупкой маркиратора честный знак стоит запросить у него актуальный шаблон именно под вашу товарную группу: у воды, напитков, масла и бытовой химии наборы полей различаются.
Критичны три параметра печати. Размер модуля (минимального квадрата кода) обычно лежит в пределах 0,3–0,5 мм: мельче на ПЭТ и крышке сканер на линии читает нестабильно, крупнее не влезает на этикетку. Контраст между тёмными модулями и фоном должен обеспечивать уверенное считывание после выдержки в холодильнике и при боковом свете, поэтому на прозрачной таре под код часто кладут белую подложку. Зона покоя вокруг кода не менее четырёх модулей: её не должен перекрывать клеевой шов, блик от преформы или соседний текст. Проверить качество печати можно верификатором, а не только сканером на линии.
Типы маркираторов: чем отличаются и для чего подходят
Выбор маркиратора для «Честного знака» начинается с технологии нанесения, а не с цены и не с габаритов корпуса. Разные головы дают разное разрешение, скорость и совместимость с материалом тары, поэтому универсального решения нет: под мягкую ПЭТ бутылку, стеклянную банку и металлическую крышку часто ставят разные устройства. Ниже разбор основных типов, которые встречаются на линиях розлива. Посмотреть, как это выглядит в сборе с расходниками, можно в разделе маркировочное оборудование и расходники.
- Термотрансфер: печать на самоклеящуюся этикетку, разрешение обычно 203–600 dpi, скорость до 200–300 этикеток/мин.
- Каплеструйная печать прямо по таре: разрешение по вертикали низкое, до 300 dpi, зато 1–6 строк на лету.
- Лазерная маркировка по ПЭТ, стеклу, металлу: высокая стойкость к истиранию, разрешение до 600 dpi и выше.
- Пьезоструйная и термоструйная печать: до 600 dpi, чаще для картона, плёнки и этикетки, реже для влажной тары.
Термотрансфер на самоклеящуюся этикетку
Самый предсказуемый вариант, если продукт фасуется в ПЭТ бутылку, стекло или банку и уже есть аппликатор. Печатает чисто и стабильно, но требует расходников: риббона и этикетки, а также места под наклейку на таре. Каплеструйная печать идёт прямо по поверхности и не требует этикетки, зато хуже держится на жирной или влажной таре после мойки. Лазерная маркировка хорошо ложится на ПЭТ, стекло и металл, но по мягкому полиэтилену и тонкой плёнке работает не всегда. Пьезоструйная и термоструйная печать чаще закрывают картон, плёнку и этикетку, а не мокрую тару на конвейере.
Ключевые параметры подбора под конкретную линию
Скорость линии и скорость печати: где узкое место
До заказа маркиратора нужно снять фактические параметры линии, а не брать их из паспорта: производительность в бут/ч, скорость конвейера в м/мин, шаг между продуктами, высоту и материал тары, ориентацию её на ленте, свободное место и высоту подвеса. Маркиратор под 6000 бут/ч и под 24000 бут/ч различаются не только головкой, но и приводом, системой позиционирования и логикой синхронизации с конвейером. Запас по скорости помогает не всегда: если печатающая головка быстрее линии, но не успевает за циклом подачи сигнала от датчика, коды уходят со смещением или дублируются.
Отдельно проверьте условия цеха: влажность при мойке оборудования, перепады температуры, наличие пара и аэрозолей. Печатающие головки и датчики маркиратора требуют регулярного планового техобслуживания, иначе сбои нанесения кодов накапливаются незаметно. Ниже приведено сравнение технологий по типовым параметрам, точные значения зависят от продукта и формата тары.
| Технология | Типовая скорость | Материал нанесения | Расходники |
|---|---|---|---|
| Термотрансфер на этикетку | до 300 этикеток/мин | бумага, плёнка, этикетка | риббон |
| Каплеструйная печать | до 6 м/с строки | ПЭТ, стекло, металл, плёнка | чернила, промывка |
| Лазерная маркировка | до 1000 знаков/с | ПЭТ, стекло, металл, картон | нет |
| Пьезоструйная печать | до 150 м/мин | ПЭТ, плёнка, бумага | чернила |
| Термоструйная печать | до 300 м/мин | плёнка, картон, этикетка | картридж |
Печать и верификация кодов: как связать маркиратор с ТС ПИоТ
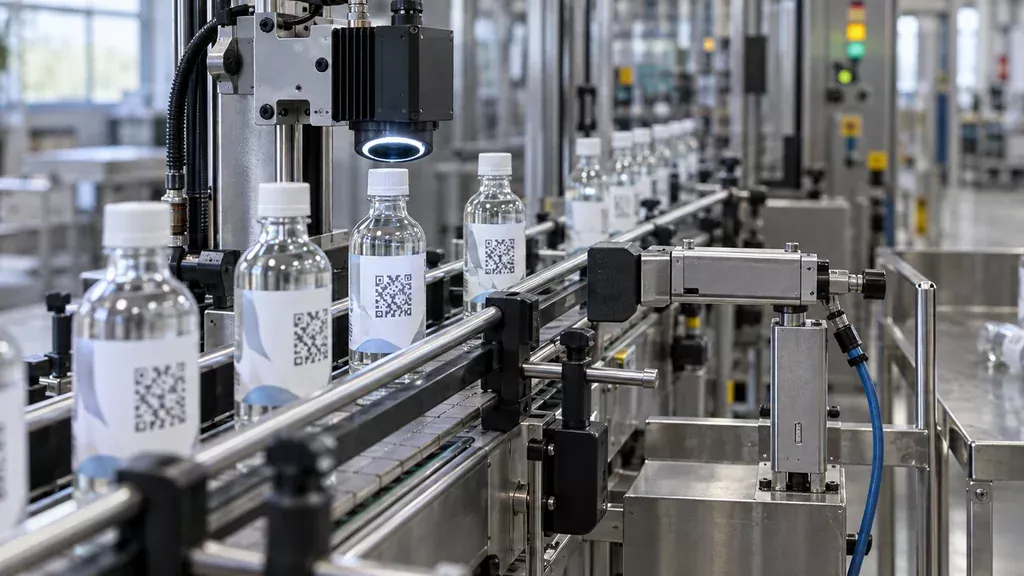
Маркиратор не работает автономно: он получает задание от системы управления линией (обычно через контроллер или промежуточное ПО), печатает код на таре, а камера верификации сразу считывает изображение и подтверждает читаемость. При расхождении или нечитаемом коде бутылка отбраковывается отводящим механизмом. Схема простая: агрегация задания, печать, верификация, отбраковка. Но именно на стыке этих этапов возникает большинство проблем при запуске.
- Интерфейсы: Ethernet TCP/IP или последовательный порт, реже дискретные сигналы готовности и ошибки.
- Буферизация кодов: накопитель на 10–30 минут работы при обрыве внешнего канала.
- Логирование: кто, когда и какой код нанёс, с привязкой к партии и смене.
- Синхронизация: датчик тары запускает печать, энкодер привязывает код к позиции.
- Отбраковка: сигнал с камеры на пневмоотсекатель, задержка считается по скорости линии.
При обрыве связи маркиратор должен продолжить работу на буфере, иначе линия встанет. Камеру верификации подбирают по разрешению и скорости: для кода на ПЭТ бутылке нужен сенсор, который успевает считать при движении конвейера. Проверку соответствия кодов в системе маркировки выполняет сам производитель, маркиратор лишь наносит и верифицирует читаемость.
Чек-лист приёмки и типичные ошибки на площадке
Пусконаладку начинайте с тестовой печати на той таре, которая пойдёт в серию, а не на бракованных заготовках. Прогоните не менее 30–50 кодов на разных участках конвейера, включая пуск и останов. Каждый код проверьте сканером разных классов: ручным проводным, беспроводным и тем, что стоит на линии упаковки у вашего получателя. Контраст замеряйте прибором, ориентируясь на требования к печати Data Matrix, а не «на глаз». Затем поднимите линию на максимальную паспортную производительность и убедитесь, что маркиратор держит темп без смазывания и пропусков. Отдельно проверьте отбраковку: подложите заведомо нечитаемый код и посмотрите, сработает ли отсекатель и попадёт ли событие в ТС ПИоТ.
Типичные ошибки на площадке: печать на кривую поверхность без учёта деформации кода, когда квадрат «плывёт» по образующей бутылки; зона покоя упирается в край этикетки или контрэтикетки, и сканер теряет один из углов; чернила не успевают высохнуть до первого контакта с направляющей. Верификация при этом часто не ловит смещение, если порог выставлен слишком мягко. Уточните у поставщика до подписания договора, кто отвечает за настройку порогов и обучение оператора. ООО «Промгарант» подбирает маркираторы под продукт и тару, поставляет их и выполняет монтаж и пусконаладку.
Вопросы и ответы
Можно ли поставить один маркиратор на две линии и переключать между ними?
Технически возможно, если линии находятся в одном помещении и не работают одновременно. Потребуется перемещаемая стойка с быстросъёмным креплением и повторная юстировка головки после каждого переноса, обычно 15–40 минут. При параллельной работе двух линий такой вариант не подходит: понадобятся два печатающих узла, а контроллер и система подачи кодов могут быть общими.
Что делать, если камера верификации не считывает код на глянцевой ПЭТ таре?
Сначала проверьте угол падения света и тип подсветки: на глянце блик перекрывает контраст, помогает кольцевая подсветка с поляризационным фильтром и смещение камеры от оси отражения. Второй момент — фокус и выдержка: при скорости ленты 6000 бут/ч нужна короткая экспозиция, иначе код смазывается. Если не помогает, меняют место печати на участок с меньшим блеском или переходят на другой тип чернил с матовым эффектом. Иногда причина в самом Data Matrix: слишком мелкий модуль относительно разрешения камеры.
Как маркиратор получает коды из системы Честного знака и что происходит при обрыве интернета?
Коды поступают через промежуточное ПО на промышленном компьютере или контроллере: оно запрашивает пул кодов у системы, хранит их в локальном буфере и передаёт на печатающую головку по мере расхода. При обрыве канала линия обычно продолжает работать на уже загруженном буфере, объём которого зависит от настройки и может составлять от нескольких минут до нескольких часов. Дальше два варианта: остановка линии по сигналу или переход в режим накопления с последующей загрузкой данных. Настраивается это в ПО, и перед пуском стоит проверить поведение при потере связи.
Обязательно ли ставить камеру верификации после маркиратора или можно проверять выборочно вручную?
Требования к контролю определяются регламентом работы с системой маркировки и внутренними процедурами предприятия. На практике камера верификации после печати даёт непрерывный контроль качества кода и позволяет отбраковывать нечитаемые бутылки до упаковки. Выборочная ручная проверка дешевле по оборудованию, но не гарантирует, что вся партия промаркирована корректно; при больших объёмах это создаёт риск возвратов и претензий. Многие ставят камеру верификации на выходе и дополнительно контролируют агрегацию на упаковке.
Какой маркиратор подойдёт для линии розлива растительного масла в ПЭТ бутылку 1 л на скорости 6000 бут/ч?
Для такой скорости обычно берут струйный или лазерный маркиратор с производительностью не ниже 6000 бут/ч с запасом 20–30 процентов, чтобы не упираться в предел на пиках. Для масла важны стойкость чернил к жиру и влаге либо подходящий тип лазерного воздействия на ПЭТ, чтобы код не стирался при транспортировке. Обязательно проверьте синхронизацию с конвейером и наличие энкодера: без него код «плывёт» по высоте. Конкретную модель подбирают под формат бутылки, место нанесения и компоновку линии.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.