- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Линия розлива: из чего состоит и как работает современный комплекс
Что такое линия розлива и из каких блоков она состоит
Линия розлива представляет собой последовательность синхронизированных машин, которые перемещают тару от подачи до упаковки готовой продукции. Каждый блок работает в едином такте, и остановка любого узла останавливает весь поток. Состав линии подбирают под продукт, тип и формат тары, требуемую производительность, поэтому универсального набора оборудования не существует. Проектирование всегда начинают с продукта и тары, а не с желаемой скорости.
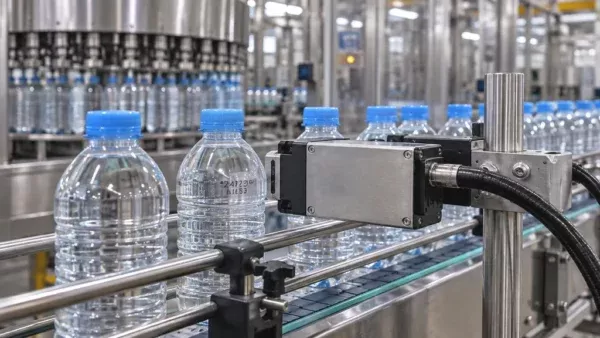
Типовой комплекс включает: подготовку и подачу тары (ополаскиватель, ориентация преформ), розлив (линейный или ротационный дозатор, под давлением или самотеком), укупорку (кронен-пробка, винтовая крышка, укупорка ПЭТ бутылки), этикетировку, датировку и упаковку в термоусадочную пленку или гофрокороб. Между блоками ставят накопители и конвейеры, сглаживающие кратковременные остановки. Граница линии обычно проходит по упаковщику: дальше начинается паллетирование и складская логистика.
Как работает комплекс: последовательность операций
Поток движется последовательно: подача и ориентирование тары, ополаскивание или продувка, дозирование, укупорка, маркировка, группировка и упаковка. Между блоками обычно стоят накопители, они сглаживают микропаузы, но не спасают от системного дисбаланса. Узкое место чаще всего одно, и определяет его не самая медленная машина, а участок с наибольшей нестабильностью. В обзорном разделе статьи о типах линий розлива есть каталог линий розлива с разбивкой по форматам тары.
- Ополаскивание: форсунки 1,5–3 бар, вода 40–60 °C, расход зависит от формата бутылки.
- Дозирование: объёмный, уровневый или весовой принцип, температура продукта от 4 до 85 °C.
- Укупорка: момент затяжки подбирают по типу колпачка, перетяжка рвёт резьбу.
- Маркировка: принтер или этикетка, скорость синхронизируют с конвейером.
- Упаковка: группировка в блоки, термоусадка или обвязка плёнкой.
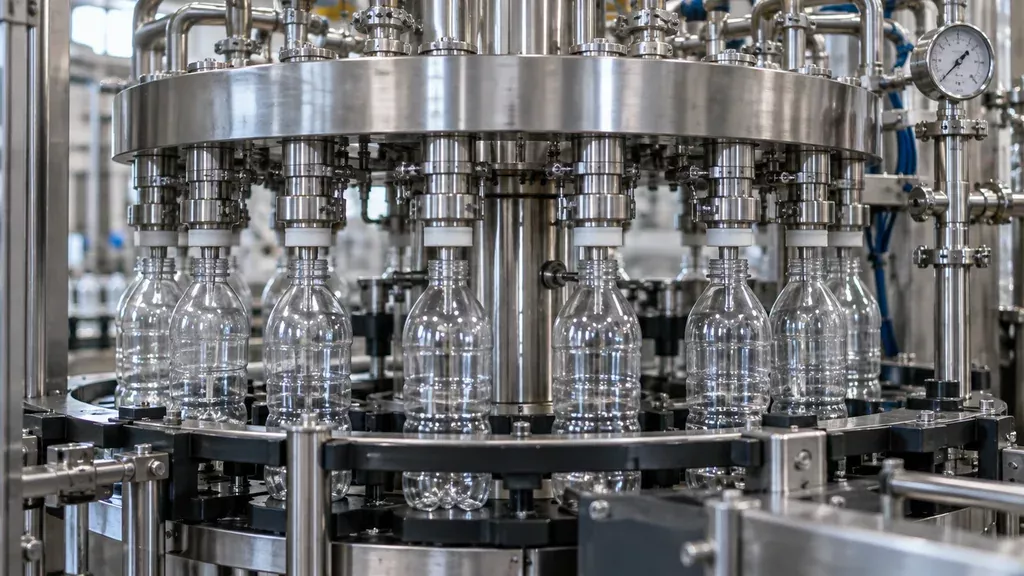
Дозирование обычно и становится узким местом: разброс объёма растёт с вязкостью и температурой, а пенящиеся продукты требуют снижения скорости розлива. На производительности 3000–24000 бут/ч рассинхрон дозатора и укупорочного узла даёт простои.
Типы линий розлива и критерии выбора
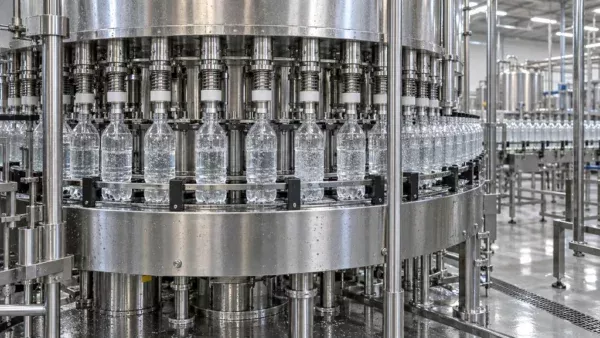
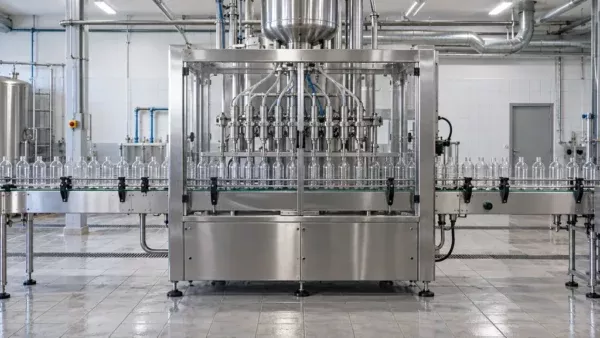
Линейные схемы строятся по принципу последовательного перемещения тары между агрегатами. Они уместны на производительности примерно до 6000 бут/ч, при частой смене формата и на площадях ограниченной длины: каждую машину можно разнести и обслуживать отдельно. Ротационные автоматы обрабатывают несколько бутылок одновременно по кругу, дают стабильную точность розлива на 12000 бут/ч и выше, но требуют синхронной работы комплекса и наладки под конкретный типоразмер тары.
Моноблок объединяет розлив и укупор на общей станине: меньше площадь, короче транспорт, стабильнее поток. Раздельные машины проще модернизировать по частям и ремонтировать. Формат тары и продукт задают компоновку: ПЭТ бутылка от 0,5 до 1,5 л, стекло, ПЭТ банка и вязкие продукты требуют разных дозаторов и линий подачи. Регулярное плановое техобслуживание линий продлевает ресурс узлов при любом типе схемы.
| Тип линии | Производительность | Формат тары | Точность дозирования | Обслуживание | Для каких задач |
|---|---|---|---|---|---|
| Полуавтоматическая линейная | до 1500 бут/ч | ПЭТ, стекло 0,25–5 л | средняя, зависит от оператора | простое, малый объём узлов | малые партии, старт производства |
| Автоматическая линейная | до 6000 бут/ч | ПЭТ, стекло, ПЭТ банка | высокая | поузловое, доступ к агрегатам | гибкий ассортимент, частые переналадки |
| Ротационная моноблочная | от 12000 бут/ч | ПЭТ 0,5–2 л | высокая, стабильная | синхронная наладка комплекса | крупносерийный выпуск воды и напитков |
| Асептическая линия | зависит от формата | ПЭТ, комбинированная тара | высокая | сложное, стерильные зоны | соки, молочные и жидкие пищевые продукты |
| Линия для вязких продуктов | до 3000 бут/ч | стекло, ПЭТ, жестяная тара | зависит от дозатора | промывка трактов продукта | масла, соусы, густые жидкости |
| Линия для газированных напитков | от 6000 бут/ч | ПЭТ, стекло | высокая, с учётом давления | контроль изобарных узлов | напитки с газом, слабоалкогольные |
| Линия для бытовой химии | до 6000 бут/ч | ПЭТ, канистра | средняя и высокая | стойкие к агрессивным средам узлы | моющие и чистящие средства |
Ключевые параметры и нормативные требования
Ключевые параметры и нормативные требования
Первый параметр при подборе линии розлива: производительность в бут/ч, причём считают её по самому медленному блоку, а не по паспорту автомата розлива. Точность дозирования задаётся продуктом: для воды допустимо отклонение ±2 %, для растительного масла и бытовой химии требования жёстче. Давление в продуктопроводах обычно держат в диапазоне 1,5–4 бар, в пневмолиниях 6–8 бар. Расход воды на ополаскивание и мойку, сжатого воздуха зависят от формата тары и числа позиций.
Энергопотребление складывается из приводов, компрессора и обогрева. Ориентируются на ТР ТС 021/2011 и ТР ТС 022/2011, ГОСТ на оборудование для пищевых производств и СанПиН 2.3.4. При приёмке проверяют фактические параметры под нагрузкой, точность дозирования по контрольным замерам, отсутствие протечек и качество мойки.
Чек-лист перед покупкой и типичные ошибки при запуске
До заказа соберите паспорт продукта: вязкость в сантипуазах, температуру розлива, наличие мякоти или абразивных частиц, пенообразование. Отдельно зафиксируйте тару: материал, высоту и диаметр венчика, массу с продуктом, точность дозирования. И площадку: полезная высота потолка, площадь под накопители, точки подвода воды, пара, воздуха и электрики. Линия проектируется под эти цифры, а не наоборот.
- Замерьте фактическую высоту потолка и ширину проходов с учётом роликовых тележек.
- Уточните параметры воздуха: давление в барах и расход в м³/ч на каждый узел.
- Проверьте уклон пола и наличие трапов под возможные проливы продукта.
- Согласуйте запас по производительности не менее 10–15 % к проектной.
- Подготовьте спецификацию тары с допусками по высоте и диаметру.
Поставщику задайте прямые вопросы: как считается время переналадки, что входит в комплект, а что докупается. На практике всплывают три вещи: неучтённая вязкость, из-за которой дозатор не держит точность, неверная высота конвейера относительно обвязки и отсутствие запаса по производительности. Пусконаладка съедает больше времени, чем монтаж, если персонал не обучен и нет ЗИП под рукой.
Обслуживание, модернизация и обучение персонала
Регламент планового ТО строят по наработке, а не по календарю: счётчик моточасов на главном приводе и транспортере даёт честную картину. Ежесменно проверяют форсунки и клапаны розлива, натяжение цепей, давление в линии продукта и работу фотодатчиков. Раз в месяц смотрят состояние уплотнений, мембран пневмоцилиндров, направляющих бутылкотранспортёра и фильтров. Раз в квартал или по наработке меняют изнашиваемые узлы: манжеты и седла клапанов дозаторов, звенья и скользуны транспортера, захваты клещей, шланги продуктопровода, ремни привода.
Когда модернизация выгоднее замены
Модернизацию рассматривают, когда механика и станина ещё в ресурсе, а ограничения сидят в устаревшей автоматике, узле укупорки или отсутствии CIP-мойки. Замена розливочного блока, установка сервоприводов, обновление контроллера и датчиков дают рост скорости и стабильность дозы без сноса всего комплекса. Обучение операторов идёт параллельно: наладчик разбирает смену по причинам брака, отрабатывает переналадку под другой формат и аварийные остановы. Под нестандартную тару изготавливают оснастку: сменные звёздочки, гребёнки, форсунки, направляющие. ООО «Промгарант» подбирает такое оборудование под продукт, тару и помещение, поставляет его и выполняет монтаж и пусконаладку.
Вопросы и ответы
Какая производительность нужна для небольшого цеха по розливу воды?
Ориентируйтесь на реальный сбыт и режим работы: при одной смене 8 часов и 22 рабочих днях линия на 2000 бут/ч даёт порядка 350 тысяч бутылок в месяц, на 6000 бут/ч уже около миллиона. Для старта часто берут полуавтоматический или линейный комплекс в диапазоне 1000–3000 бут/ч с возможностью добавить модули позже. Если планируете ПЭТ тару 0,5–1,5 л и воду без газирования, этого обычно хватает, но при розливе в стекло или газированных напитков производительность будет ниже из-за более медленных операций.
Можно ли на одной линии разливать разные напитки и переходить на другой формат тары?
Да, если линия изначально проектировалась как гибкая: с быстросменными форматами, отдельными дозирующими узлами под вязкость и температурный режим продукта, а также с возможностью санитарной обработки между продуктами. Ограничения возникают при переходе с негазированной воды на газированный напиток или сока с мякотью: потребуются изобарный розлив, другой дозатор и, возможно, дополнительная мойка. Для бытовой химии и растительного масла нужны свои материалы уплотнений и система мойки, поэтому универсальность достигается только на этапе подбора конфигурации.
Сколько времени занимает переналадка на другую бутылку и что для этого нужно?
На механической линии смена формата обычно занимает от 30 минут до 2–3 часов в зависимости от количества позиций: транспортные направляющие, звёздочки, делители потока, форматные части розлива и укупорки, а также настройка этикетировщика. Если используются серводвигатели и рецепты в контроллере, время сокращается, но всё равно требуется проверка на первых бутылках и корректировка дозирования. Важно заранее иметь комплект сменных частей под каждый формат, иначе переналадка превращается в простой.
Что подготовить в цехе перед установкой линии розлива?
Помещение должно быть с твёрдым покрытием, достаточной высотой под коммуникации и возможностью влажной уборки. Нужны подвод воды с давлением и расходом под конкретную мойку и розлив, канализация с трапом, электропитание с заземлением и защитой, сжатый воздух, а для газированных продуктов ещё и пар или горячая вода для санитарной обработки. Также предусмотрите зоны хранения преформ и колпачков, место под готовую продукцию и проходы для обслуживания шириной не менее 1 метра.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.