- CIP мойка
- Депаллетайзеры
- Ополаскиватели тары
- Паллетоупаковщики
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Производство мыла и моющих средств: состав линии
Из чего состоит линия производства мыла и моющих средств
Производство мыла и моющих средств строят по одной логике: приёмка и подготовка сырья, дозирование, смешивание или варка, гомогенизация, промежуточная ёмкость, затем фасовка, укупорка, этикетировка, датировка и групповая упаковка. Узлы подбирают под тип продукта: жидкое мыло и гель требуют мешалок с низким сдвигом и обогревом трассы, порошок и кусковое мыло идут через сушку, прессование или грануляцию. Формат тары определяет фасовочный автомат: розлив в ПЭТ бутылку, канистру или плёнку. Производительность линии задаёт синхронность узлов, иначе накопители не спасают.
Граница между химией и фасовкой проходит по промежуточной ёмкости: до неё продукт варят и стабилизируют по вязкости и температуре, после дозируют по объёму или массе и укупоривают. Вязкость выше 3000 мПа·с обычно требует поршневого или шнекового дозатора, текучие составы идут через объёмный или массовый расходомер.
Жидкие и вязкие продукты: дозирование и подача
Для вязких сред объёмный и поршневой дозаторы дают стабильную дозу при вязкости примерно от 200 до 50 000 мПа·с, тогда как массовый расходомер применим в основном на текучих рецептурах. Точные границы зависят от рецептуры: загустители, ПАВ и абразивные добавки меняют поведение продукта в трубопроводе. Перед подбором оборудования полезно свериться с составом линии в разделе линии розлива бытовой химии, где собраны варианты под мыло, шампуни и щелочные моющие средства.
- Поршневой дозатор держит точность на гелях и пастах, но требует промывки после смены рецептуры.
- Объёмный дозатор проще в обслуживании, однако вязкость выше 30 000 мПа·с подаёт нестабильно.
- Насос объёмного типа (шестерённый, винтовой, перистальтический) подбирают по вязкости и наличию абразива.
- Обогрев трассы до 40–60 °C снижает вязкость, но перегрев разрушает загустители и пенообразователи.
Термостатирование ведут по всей длине трассы, включая запорную арматуру и дозатор. Без обогрева загущённый состав застывает в тупиках, и первая партия после простоя уходит в брак.
Тара и формат фасовки: ПЭТ, ПЭ, стекло, канистра
Формат тары для мыла и бытовой химии выбирают по вязкости продукта, массе дозы и типу горловины. ПЭТ бутылка удобна для текучих средств объёмом 0,25 до 1,5 л, но требует укупорочного узла под резьбу и ограничивает дозу по массе. ПЭ канистра держит от 1 до 5 л и агрессивные составы, зато горловина шире и требует дозатора с соответствующей производительностью. ПЭ банка и стеклянная бутылка идут под густые и пастообразные продукты, где важна стабильная масса дозы.
При производстве мыла и моющих средств часто дешевле выдувать ПЭТ тару из преформы на месте, чем закупать готовую: экономится логистика пустой тары, а переналадка под новый объём занимает меньше времени. Мягкая упаковка (подушка, дой-пак) подходит для крупных форматов, но требует иного розлива и укупорки. Если линия уже стоит и вы меняете рецептуру или тару, помогает ремонт и модернизация оборудования под новые форматы.
| Тип дозатора | Подходящая вязкость | Точность дозирования | Форматы тары | Ограничения |
|---|---|---|---|---|
| Объёмный (гравиметрический) | Текучие и слабовязкие | Средняя | ПЭТ бутылка, ПЭ банка | Зависит от температуры продукта |
| Поршневой | Средние и густые | Высокая | ПЭ банка, стекло, канистра | Износ уплотнений, сложная мойка |
| Массовый (весовой) | Любая | Высокая | Канистра, крупная тара | Ниже скорость, чувствителен к вибрации |
| Шестерёнчатый | Вязкие, пастообразные | Средняя | ПЭ банка, туба | Требует постоянной подачи продукта |
| Перистальтический | От текучих до густых | Средняя | Мягкая упаковка, флакон | Износ шланга, ограничение по давлению |
Укупорка, этикетка и датировка
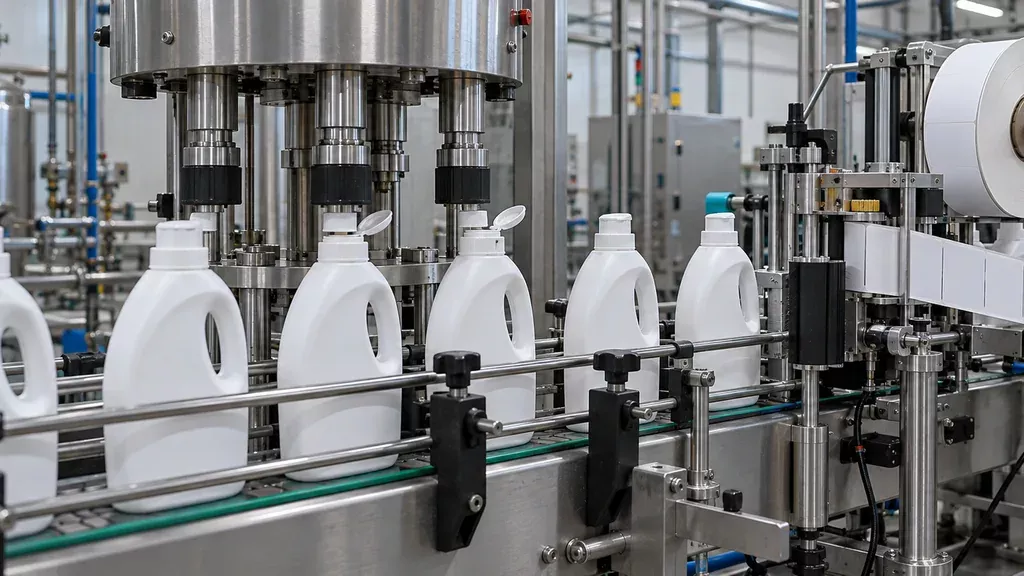
После розлива тару закрывают укупорочной головкой: механизм захватывает крышку из бункера-ориентатора, наживляет и затягивает её с контролем момента. Для винтовых крышек момент обычно лежит в диапазоне 0,8–2,2 Н·м, точное значение зависит от диаметра горла, материала крышки и продукта. Недотяг даёт подтёки при транспортировке и хранении, перетяг срывает резьбу на ПЭТ таре или деформирует прокладку. Головку подбирают под конкретный тип крышки: флип-топ, диск-топ, спортивная, с дозатором или канистра с ручкой. Универсальных решений нет, и частая ошибка при подборе линии производства мыла и моющих средств в том, что головку берут «под диаметр», не проверив профиль и высоту крышки.
Этикетировка идёт по двум схемам: самоклеящаяся рулонная этикетка или sleeve-рукав с термоусадкой. Первую клеят на скорости до 200–300 бут/ч и выше, вторая требует туннеля с нагревом 160–200 °C. Дату и партию наносят каплеструйным или лазерным маркером, реже термотрансферной печатью. Проверьте перед покупкой читаемость кода на тёмной и влажной таре: сканер контроля обычно ставят в конце линии.
Производительность и компоновка: как связать узлы
Производительность фасовочного автомата задаётся темпом варочного отделения и форматом тары. Для малых линий обычно 1000–3000 бут/ч, для средних 3000–8000, для крупных от 8000 и выше. Конкретика зависит от продукта и формата тары, поэтому закладывайте запас 10–15% и согласуйте цикл дозатора с подачей из варочного цеха.
Буферные ёмкости между варкой и фасовкой сглаживают неравномерность: одна ёмкость на 15–30 минут расхода при 2–4 бар в линии подачи. Конвейеры связывают узлы без накопления, роботизированная укладка в гофрокороб и паллетирование выравнивают темп упаковки с розливом. На производстве мыла и моющих средств участок упаковки не должен тормозить розлив и простаивать в ожидании.
Чек-лист перед покупкой линии и типичные ошибки
До запроса оборудования отбирают образцы каждой рецептуры и замеряют вязкость ротационным вискозиметром при рабочей температуре, а не при комнатной. Плотность и наличие абразивных добавок тоже фиксируют: от этих цифр зависит выбор насоса и диаметр трубопровода. Параллельно перечисляют все форматы тары с допусками по горловине и высоте, включая перспективные. Производство мыло моющих средств редко обходится одной рецептурой, поэтому запас по вязкости и по типоразмерам тары закладывают сразу.
- Высота потолка с учётом бункера и подъёма тары, свободные площади под накопители.
- Электрика: суммарная мощность, стабильное напряжение, отдельные линии на нагрев.
- Воздух: давление и расход, точка росы для участков, контактирующих с продуктом.
- Вода и канализация: расход на мойку, температура, отвод моющих растворов.
- Санитарные требования к мойке оборудования и разборке узлов на CIP.
Чаще всего на пусконаладке всплывает недооценка вязкости: насос качает, но дозатор не успевает. Второе по частоте, несовпадение темпа узлов, когда розлив обгоняет укупорку. Нехватка запаса по горловинам ломает переналадку, а игнорирование требований к мойке усложняет ежесменную санитарную обработку.
Санитария, мойка и обслуживание линии
Регламент мойки зависит от продукта. Для жидких моющих средств с низкой вязкостью замкнутая CIP-мойка оправдана: щелочной и кислотный контуры, температура 60–80 °C, контроль проводимости отходящего раствора. Для мыльной стружки, паст и загущённых гелей CIP работает не всегда: продукт задерживается в тупиках, поэтому узлы разбирают вручную. Мойку ведут по инструкции, с записью параметров в журнал.
Контактные части обычно из нержавеющей стали AISI 304 или 316, уплотнения подбирают химически стойкие, по совместимости с ПАВ и щёлочью. Манжеты дозаторов и укупорочных головок меняют по наработке, а не по отказу. Обслуживание линии производства мыла и моющих средств планируют заранее, операторов обучают разборке и санитарной обработке. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы.
Вопросы и ответы
Можно ли на одной линии фасовать и жидкое мыло, и густой гель для посуды?
Технически можно, но с оговорками по вязкости и переналадке. Жидкое мыло обычно имеет вязкость 1–3 Па·с, густой гель для посуды может доходить до 10–20 Па·с и требует другого типа насоса и диаметра условного прохода. Если разница по вязкости в пределах 5–7 раз, линия с объёмным или шестерённым дозатором справится после смены режима и, возможно, замены дозирующих узлов. При большей разнице проще предусмотреть два независимых тракта подачи продукта.
Какая точность дозирования считается нормальной для бытовой химии?
Для тары 0,5–1 л рабочая точность обычно лежит в пределах ±1% от номинала, для канистр 5–10 л допускается ±0,5%. Многое зависит от стабильности продукта: если вязкость плавает от партии к партии, даже точный дозатор будет давать разброс. Перед приёмкой линии стоит проверить точность на трёх разных продуктах и при разных температурах, потому что летом и зимой поведение загустителей отличается.
Нужна ли CIP-мойка, если продукт непищевой?
CIP нужна не из-за пищевых требований, а из-за переналадки и санитарии оборудования. Без автоматической мойки смена продукта на одной линии занимает часы ручной разборки, а остатки ПАВ и загустителей кристаллизуются в тупиках и клапанах. Для линий до 2000 бут/ч часто достаточно мойки по контуру с подогревом до 60–70 °C и щелочным раствором, без сложной автоматики. Если планируется выпуск детских средств или средств с консервантами, требования к отмывке ужесточаются.
Какой формат тары выгоднее для старта: ПЭТ бутылка или ПЭ канистра?
Выбор зависит от канала сбыта, а не от цены тары. Для розницы и маркетплейсов удобнее ПЭТ бутылка 0,5–1 л, она требует выдувной машины или покупной тары, но даёт узнаваемую полку. Для промышленных потребителей и оптовых партий логичнее ПЭ канистра 5–10 л, потому что розлив в неё проще и требует меньше оснастки. На старте часто берут одну линию под ПЭТ и докупают сменный узел под канистру, чтобы не строить два отдельных участка.
Что нужно измерить в продукте перед подбором оборудования?
Базовый набор: вязкость при рабочей температуре, плотность, наличие абразивных частиц, pH и склонность к пенообразованию. Пенообразование критично для объёмных дозаторов, потому что пена искажает уровень в мерной камере и даёт недолив. Также стоит проверить, не расслаивается ли продукт при отстое и как ведёт себя при нагреве до 60–70 °C, если планируется горячий розлив. Без этих замеров подбор насосов и дозаторов превращается в угадывание.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.