- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Пресс-формы для ПЭТ бутылок: изготовление и смена формата
Что такое пресс-форма для ПЭТ бутылки и как она работает в цикле выдува
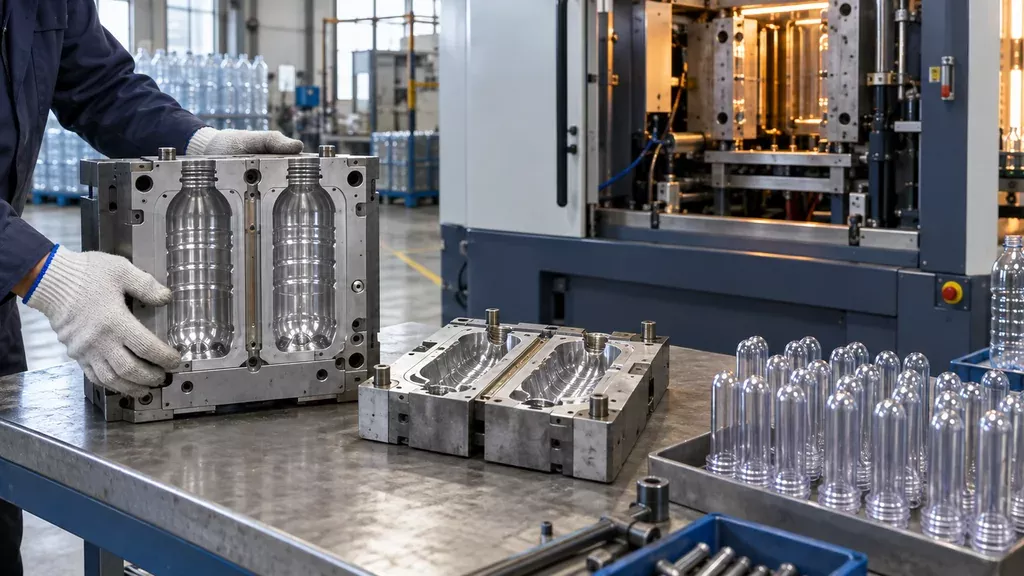
Пресс-форма для ПЭТ бутылки это комплект оснастки, который задаёт наружную геометрию и внутренний профиль изделия на этапе выдува. Внутри неё есть формообразующая полость, рубашка охлаждения, каналы поддува и механизм выталкивания. От состояния этих узлов зависят не только размеры тары, но и стабильность цикла на автомате.
Комплект собирается под конкретный объём и профиль: матрица формирует корпус, пуансон и дорн работают с внутренней геометрией, горловое кольцо удерживает преформу за венчик, а вкладыши задают донышко и переходы. Смена формата означает замену всего набора, а не отдельной детали, иначе геометрия не сойдётся.
Как преформа превращается в бутылку: этапы цикла
Преформу разогревают до пластичного состояния, ставят в гнездо и замыкают створки. Через дорн подаётся воздух под давлением, заготовка растягивается механическим штоком и раздувается по полости. Затем включается охлаждение по каналам рубашки, форма раскрывается, и выталкиватель снимает готовое изделие. Температура формы и равномерность отвода тепла напрямую влияют на усадку и коробление стенки.
Материал и конструкция: от чего зависит ресурс оснастки
Ресурс оснастки определяется парой «материал формообразующих плюс схема охлаждения». Алюминиевые сплавы с анодированием или хромированием дешевле в изготовлении и держат теплосъём мягко, поэтому их обычно ставят на малые и средние серии, где не гонят цикл на пределе. Легированные и нержавеющие стали с полировкой до Ra 0,05–0,1 мкм выдерживают больше циклов и лучше держат геометрию при интенсивном охлаждении, но дороже в обработке. Бериллиевую бронзу применяют точечно, в зонах, где нужно снять тепло быстрее: у дна, в области литника, на сложных вставках. Подбор ведут под продукт, тару и режим выдува, а не «на вырост».
- Анодирование даёт твёрдый слой, но на острых кромках склонно к микротрещинам.
- Хромирование толщиной 8–15 мкм снижает трение и облегчает съём бутылки.
- Полировка формообразующей влияет на глянец стенки и разброс толщины по сечению.
- Каналы охлаждения 8–12 мм с турбулентным потоком сокращают время цикла.
- Живое сечение каналов и разводка коллектора важнее, чем температура хладоносителя.
Шероховатость формообразующей напрямую видна на стенке бутылки: риски и непротравы дают матовые полосы, залипание и брак по прозрачности. Для газированной продукции и тонкостенной тары требования жёстче, для технической тары допустимы отклонения. По стойкости ориентируйтесь на диапазоны от десятков тысяч до нескольких сотен тысяч циклов, точная цифра зависит от продукта, режима охлаждения и ухода. Заказать оснастку под свой формат можно через изготовление пресс-форм: там же уточняют конструкцию гнезда под конкретную преформу.
Изготовление пресс-формы: порядок работ и исходные данные
Техническое задание на пресс-формы для ПЭТ бутылок начинается с геометрии тары: номинальный объём, высота и диаметр корпуса, масса, чертёж или образец. Обязательно указывают тип горловины по стандарту (например, 28 мм, 38 мм, 48 мм по ГОСТ 32686 или внутреннему нормативу заказчика), тип ПЭТ преформы, марку автомата выдува и число гнёзд в комплекте. Без привязки к конкретному автомату оснастку не проектируют: посадочные места, высота сомкнутого блока и ход растяжного штока у разных машин отличаются. Если вы подбираете новый автомат, полезно заранее сверить его посадочные размеры с предполагаемой оснасткой в разделе оборудование для выдува ПЭТ.
Дальше идёт 3D-модель бутылки: её строят с поправкой на усадку ПЭТ после выдува и охлаждения, обычно 1,5–3% по корпусу, точное значение зависит от марки полимера и температуры формы. По скорректированной модели изготавливают мастер-модель, затем формообразующие (матрицы, пуансоны, донышко, горловое кольцо), выполняют доводку поверхностей и сборку. Финиш этапа: пробный выдув на том же автомате, где будет работать оснастка, замер геометрии и корректировка до попадания в допуск по высоте, диаметру и развесовке.
| Вариант | Срок изготовления | Ресурс оснастки | Подходит для |
|---|---|---|---|
| Единичный комплект под новый продукт | от 3 до 8 недель | базовый, зависит от материала и режима охлаждения | запуск новой позиции |
| Серия комплектов под расширение ассортимента | от 6 до 12 недель | повышенный за счёт унификации деталей | линейка бутылок разной ёмкости |
| Ремонт изношенных деталей | от 1 до 3 недель | восстанавливается частично | текущая эксплуатация |
| Восстановление покрытия | от 1 до 2 недель | продлевается на часть цикла | потеря скольжения, задиры |
| Изготовление по образцу бутылки | от 4 до 9 недель | средний, требуется верификация модели | копия тары заказчика |
| Доработка под существующий автомат | от 2 до 5 недель | соответствует исходной оснастке | смена формата на той же машине |
| Оснастка для нестандартной тары | от 8 до 14 недель | индивидуальный, зависит от конфигурации | фасонная тара, спецзаказ |
Смена формата на линии: чек-лист и типичные ошибки
Порядок перехода на другую бутылку выстраивайте как регламент, а не как разовую операцию. Линию останавливают, снимают питание с узлов выдува и запирают подачу воздуха. Демонтируют комплект пресс форм для ПЭТ бутылок, очищают посадочные плоскости и проверяют их на забоины и налипший полимер. Новый комплект ставят по меткам, крепёж затягивают динамометрическим ключом по паспорту оснастки. Затем меняют узлы под преформу и горловину, выставляют температурные зоны и делают пробный прогон.
Что проверить перед запуском
До подачи преформы проконтролируйте центровку формы относительно дорна и захватов, зазор по плоскости разъёма и работу контура охлаждения. Прогоните 20–30 бутылок и оцените геометрию по контрольным точкам: высота, диаметр корпуса, оттиск на дне, качество горловины. Перегрев формы при спешке ведёт к короблению и залипанию; неверная центровка даёт смещение шва и облой; перетянутый крепёж деформирует плиты; работа без проверки охлаждения приводит к разнотолщинности стенки.
Как выбрать пресс-форму под продукт, тару и помещение
Выбор начинается с продукта и тары, а не с автомата. Для газированных напитков давление в бутылке выше, поэтому форма корпуса и толщина стенки пресс-формы для ПЭТ бутылок считаются под внутреннее давление и под тип ПЭТ преформы. Для масла и бытовой химии розлив идёт в горячем или тёплом виде, здесь важнее термостабильность гнезда и стойкость к агрессивным средам. Диаметр горловины (28, 29/25, 38 мм и прочие) и высота венчика привязываются к преформе и к укупорочной головке. Часть этих параметров уточняется на месте по образцам тары и продукту.
- Число гнёзд и шаг гнёзд должны совпадать с паспортом выдувного автомата.
- Тип крепления и посадочные размеры плит проверяются по чертежу узла.
- Ход раскрытия и высота подъёма определяют, войдёт ли комплект в зону.
- Масса комплекта влияет на нагрузку на плиты и на оснастку для съёма.
- Зазор для обслуживания и подвода охлаждения закладывается заранее.
Ограничения по площадке часто недооценивают. Тяжёлый комплект требует грузоподъёмной оснастки, а тесная зона вокруг автомата мешает быстрой смене формата и доступу к крепежу. Логистика тоже учитывается: габариты и вес влияют на способ доставки и на место хранения сменных комплектов. Если параметры не сходятся с помещением, решение ищут до изготовления.
Обслуживание, ремонт и модернизация оснастки
Плановое обслуживание пресс-форм для ПЭТ бутылок обычно привязывают к регламентным остановкам линии: чистка каналов охлаждения от накипи и продуктов коррозии, контроль износа уплотнений, кромок формовочных гнёзд и посадочных поверхностей. Геометрию проверяют на плите и по контрольным размерам, отдельно смотрят овальность и глубину полости. Износ свыше допустимых отклонений даёт кольцевые следы на ПЭТ таре, разнотолщинность стенки и нестабильное время цикла. Ресурс между обслуживаниями зависит от качества воды в контуре охлаждения, режима работы и толщины покрытия.
Ремонт начинают с дефектовки: полировка возвращает зеркало полости, восстановление покрытия продлевает работу кромок, но глубокие трещины в теле формы уже не исправляются. Дополнительные комплекты изготавливают под расширение ассортимента, иногда силами сторонней мастерской, если у производства нет своей. Персонал стоит обучить работе со сменными комплектами: маркировке, порядку снятия и установки, моментам затяжки крепежа. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его и выполняет монтаж и пусконаладку, включая изготовление оснастки для действующих линий.
Вопросы и ответы
Можно ли изготовить пресс-форму по образцу бутылки, если чертежей нет?
Да, это обычная практика. Образец обмеряют на координатно-измерительной машине, снимают профиль горловины, высоту, диаметр корпуса и радиусы, после чего строят 3D-модель и по ней режут формообразующие. Точность по критичным зонам (венчик, посадочный поясок, донышко) обычно выдерживают в пределах 0,05–0,1 мм, но если бутылка деформирована или взята из партии с разбросом, стоит дать 2–3 эталона. Перед запуском в металл макет лучше согласовать на контрольном отливе преформы и выдуве.
Насколько реально увеличить число гнёзд на существующем автомате?
Зависит от запаса по узлам: плита, система охлаждения, ход раскрытия и привод. Если шаг между гнёздами и посадочные места позволяют, число гнёзд увеличивают в пределах 20–50 процентов, но чаще требуется менять плиту и пересчитывать коллектор охлаждения. На практике лимитом становится не сама форма, а время выдержки под охлаждение и производительность печи разогрева преформ. Перед решением стоит замерить фактический цикл и температуру формы на текущем формате.
Что нужно подготовить перед заказом, чтобы не переделывать форму?
Комплект исходных данных: 3D-модель или образец бутылки, чертёж преформы (тип, вес, размеры горловины), требования по весу и толщине стенки готового изделия. Дополнительно нужны паспорт автомата с посадочными размерами, схема охлаждения и данные по продукту (температура розлива, газирование). Если бутылка будет под газированный напиток, отдельно оговаривают конструкцию донышка и допуск по высоте. Без этих данных форму приходится доделывать после пробного выдува.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.