- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Полуавтомат выдува ПЭТ бутылок: устройство и производительность
Что такое полуавтомат выдува ПЭТ и как он работает
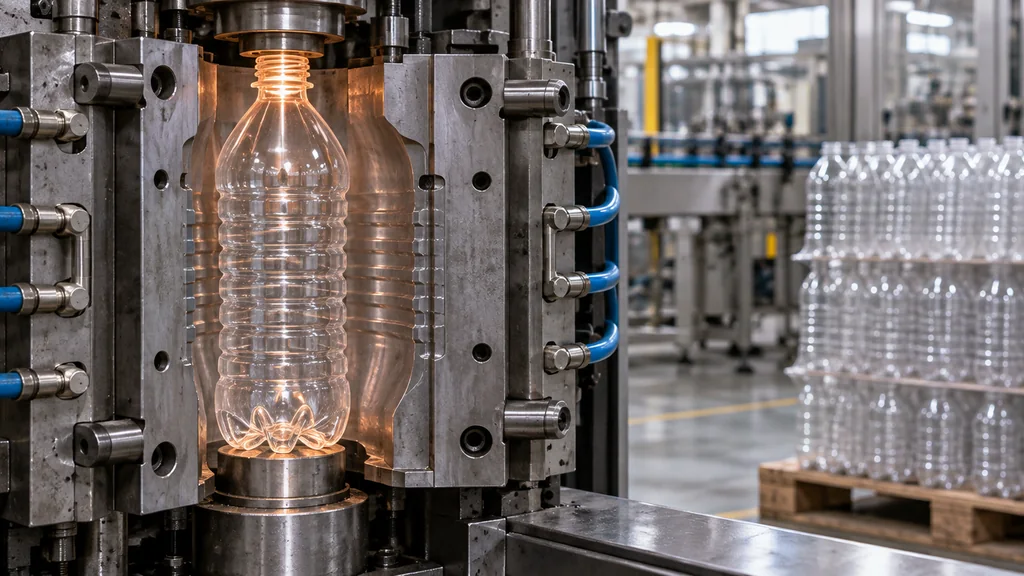
Полуавтомат выдува ПЭТ работает по циклу: преформа греется в инфракрасной печи до 95–120 °C (температура зависит от марки ПЭТ и толщины стенки), затем переносится в форму, где её растягивает механический шток и раздувает сжатый воздух. Дутьё двухступенчатое: сначала 6–10 бар предварительно формуют заготовку, потом 25–40 бар окончательно прижимают материал к стенкам формы. После выдержки 0,5–2 с воздух сбрасывается, форма раскрывается.
Вручную оператор снимает готовую бутылку, укладывает следующую преформу в держатель и контролирует нагрев. Отсюда реальная производительность полуавтомата: обычно 300–900 бут/ч, тогда как автоматическая линия сама подаёт преформы и съёмник забирает бутылки, выдавая от 2000 бут/ч. Разница именно в доле ручных операций, а не в физике дутья.
Из чего состоит полуавтомат: узлы и их назначение
Основные узлы одинаковы у большинства машин: печь ИК-нагрева с лампами и отражателями, механизм вытяжки штока, пневмораспределитель, блок подготовки воздуха, пресс-форма с ручьём, система охлаждения формы и пульт управления. В полуавтоматах выдува ПЭТ бутылок оператор вручную снимает и ставит преформу, поэтому цикл зависит от его темпа, а не только от механизмов. Печь греет преформу до 95–120 °C, температура подбирается под толщину стенки и марку ПЭТ. Отражатели концентрируют поток на теле преформы, чтобы не перегреть горловину и дно.
Быстрее всего изнашиваются расходники, и это видно по браку.
- Лампы ИК-нагрева: тускнеют и выгорают, требуют замены по падению мощности прогрева.
- Отражатели: покрытие мутнеет и отслаивается, нарушается равномерность нагрева по зонам.
- Уплотнения штока и пневмораспределителя: пропускают воздух, падает давление выдува.
- Фильтры и влагоотделители блока подготовки воздуха: забиваются, в форму идёт влага.
- Формообразующие вставки ручья: изнашиваются кромки, появляются задиры на поверхности бутылки.
Производительность: от чего зависит реальный выход бутылок
Полуавтомат выдува ПЭТ показывает в паспорте одну цифру, а на площадке выдаёт другую. Причина в том, что паспортная производительность измеряется на тонкостенной преформе малого формата при стабильном давлении и комнатной температуре. Фактический выход зависит от времени цикла, которое растёт с толщиной стенки и объёмом изделия. Ниже сведены ориентировочные режимы для ручных машин с одной и несколькими гнёздами, полный класс которых собран в разделе оборудование для выдува ПЭТ тары.
| Параметр | Малый формат (до 1 л) | Средний формат (1–5 л) | Крупный формат (5–20 л) |
|---|---|---|---|
| Время нагрева преформы | 20–60 с | 60–150 с | 150–300 с |
| Рабочее давление воздуха | до 25–30 бар | до 30–35 бар | до 35–40 бар |
| Число гнёзд формы | 1–4 | 1–2 | 1 |
| Типичная производительность, бут/ч | 300–900 | 150–400 | 40–120 |
| Требования к охлаждению формы | умеренные | повышенные | интенсивное |
| Квалификация оператора | базовая | средняя | высокая |
| Расход воздуха | низкий | средний | высокий |
Давление в линии и температура в цехе сдвигают эти цифры заметно. Просадка на 2–3 бар от номинала даёт недодув, брак по геометрии и простои. Жара выше 30 °C удлиняет нагрев и охлаждение, оператор физически не успевает выдерживать такт. Скорость работы на ручном съёме и укладке нередко становится узким местом раньше самой печи нагрева.
Технические параметры: что смотреть в спецификации
В спецификации смотрят шесть групп цифр: число гнёзд (ручьёв), максимальный объём бутылки, диапазон диаметра и высоты, рабочее давление, расход воздуха, мощность нагрева печи и габариты. Число гнёзд задаёт разовую загрузку: одна преформа за цикл на ручей. Диапазон диаметра и высоты определяет, какие форматы полуавтомат выдува ПЭТ возьмёт без замены оснастки, а какие потребуют новой.
Давление выдува обычно 25–40 бар, зависит от формата тары и толщины стенки: для воды хватает нижней границы, для масла и бытовой химии нужно выше. Расход воздуха считают по объёму ресивера и производительности компрессора, иначе цикл «проседает». Мощность печи подбирают под число ручьёв и темп нагрева преформы.
Кому подходит полуавтомат, а кому нет
Полуавтомат выдува ПЭТ окупает себя там, где тиражи небольшие или нестабильные. Периодический выпуск, сезонный рост спроса, тестовые и пробные партии, работа под конкретный заказ: здесь ручной съём готовой бутылки и загрузка преформы не тормозят поток. Машина спокойно переживает простои между сменами, а переналадка на другой формат занимает минуты, если оснастка подготовлена заранее.
Дальше начинается зона ограничений. При непрерывной работе от одной смены и выше оператор физически устаёт, растёт брак по геометрии и толщине стенки, а выход бутылок в час упирается не в печь и компрессор, а в руки человека. Если планируется выпуск нескольких миллионов бутылок в месяц или жёсткий график отгрузок, полуавтомат становится узким местом, и разумнее смотреть на автоматическую линию с транспортёром преформ и съёмом готовой тары.
Подготовка площадки и пусконаладка: чек-лист
До приезда монтажников подготовьте помещение: ровный бетонный пол с нагрузкой не менее 500 кг/м², свободный доступ к трём сторонам полуавтомата, температуру 18–25 °C и приточно-вытяжную вентиляцию, поскольку печь нагрева преформ даёт заметное тепло. Электрика: отдельная линия с автоматом защиты, заземление по ПУЭ, стабильное напряжение без просадок при разогреве. Сжатый воздух — не менее 8 бар на входе в ресивер и точка росы не выше −20 °C, иначе конденсат попадёт в преформу.
Настройка печи начинается с пробного прогона на одной преформе: выставляют форму по центру, проверяют ход штока и запирание замков. Затем подбирают зоны нагрева и выдержку, а результат контролируют по распределению толщины стенки и прозрачности. Обучение оператора занимает смену-две, и без него даже правильно собранный полуавтомат выдува ПЭТ даёт брак на старте.
- Давление выдува ниже паспортного: бутылка не формуется, грань не пропечатывается.
- Неверная выдержка: недогрев даёт белые пятна, перегрев приводит к растяжке и разрыву преформы.
- Грязный воздух с маслом или влагой: точки на стенке, запах, отказ по гигиене.
- Форма выставлена с перекосом: разностенность, закусывание горловины.
- Печь прогрета меньше нужного времени: первые бутылки уходят в брак.
Обслуживание и типовые неисправности в работе
На полуавтомате выдува ПЭТ регламент делится на ежедневный и месячный. Каждую смену протирают лампы и отражатели нагревателя безворсовой салфеткой со спиртом: копоть и пыль дают неравномерный нагрев, а разница в 5–10 °C уже видна по стенке бутылки. Раз в месяц проверяют форсунки обдува на засор, состояние уплотнений и штока, давление в пневмолинии под нагрузкой (просадка больше 1 бар говорит о потерях), люфт в механизме смыкания. Уплотнения и шток меняют по износу, обычно раз в 3–6 месяцев в зависимости от загрузки.
Типовые дефекты: белые полосы и «перламутр» означают локальный перегрев или смещённый отражатель, деформация дна связана с неверным профилем преформы или давлением выдува ниже нормы, нестабильный отбор бутылок указывает на износ уплотнений штока и утечки воздуха. Полосы и нагрев устраняют на месте чисткой и юстировкой, а трещины в плите, износ пневмоклапанов и увод геометрии требуют ремонта или модернизации узла. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его и выполняет монтаж и пусконаладку.
Вопросы и ответы
Какое давление воздуха нужно для полуавтомата выдува ПЭТ и получится ли обойтись одним компрессором?
Рабочее давление на выдув обычно лежит в диапазоне 25–40 бар, точное значение зависит от объёма бутылки, толщины стенки и степени вытяжки преформы. Одним компрессором обойтись можно, но только если он высокого давления и с ресивером достаточного объёма, иначе на каждом цикле будет просадка и брак по геометрии. На практике чаще ставят каскад: компрессор низкого давления 8–10 бар на пневмоцилиндры и предвыдув, плюс отдельный контур высокого давления на сам выдув.
Какую реальную производительность даёт полуавтомат с двумя гнёздами при непрерывной работе?
Паспортная цифра считается по времени цикла и числу гнёзд, но в цехе она редко подтверждается полностью. Для двух гнёзд с бутылкой 0,5–1,5 л ориентируйтесь на 800–1200 бут/ч при стабильной подаче преформ и воздуха, для крупных форматов 3–6 л цикл длиннее, и реальный выход падает до 300–600 бут/ч. Потери дают ручная загрузка преформ, снятие готовой бутылки, переналадка и короткие остановки на поднастройку.
Можно ли на одной машине выдувать бутылки разного объёма и как часто менять форму?
Да, полуавтомат работает с быстросменной оснасткой: своя форма и, как правило, свой дорн под каждый типоразмер преформы. Смена комплекта занимает от 20 до 60 минут в зависимости от конструкции узла крепления и того, насколько удобно подведены коммуникации. Границы по объёму у конкретной машины ограничены ходом штока и габаритом формы, поэтому перед покупкой стоит оговорить перечень форматов, которые планируете выпускать, и заказать оснастку сразу под них.
Что делать, если бутылка выходит с белыми полосами или мутная?
Белые полосы почти всегда означают локальный недогрев преформы: проверьте равномерность нагрева по высоте и по окружности, состояние отражателей и ламп, время выдержки в печи. Мутность и «серебро» появляются при перегреве или слишком быстром растяжении, когда материал рвётся микротрещинами. Порядок действий простой: снять профиль нагрева по зонам, снизить скорость растяжения, проверить давление предвыдува и убедиться, что преформа сухая и без следов транспортировочной пыли.
Насколько сложно обучить оператора и сколько людей нужно в смену?
Базовые операции (загрузка преформ, съём бутылки, контроль геометрии) осваиваются за несколько смен под наблюдением наладчика. Сложнее даётся настройка профиля нагрева и работа с формами, этому учат отдельно и закрепляют на конкретных форматах. В смену обычно достаточно одного оператора на машину, но на период переналадок и при больших объёмах выпуска имеет смысл держать второго человека или наладчика, иначе простои на смене формы съедают всю выработку.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.