- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Срок службы оборудования линии розлива: от чего зависит
Что определяет ресурс линии розлива
Срок службы оборудования линии розлива не задаётся одним паспортным числом. Он складывается из ресурса отдельных узлов, режима работы и условий конкретной площадки. Производитель указывает ресурс для нормальных условий эксплуатации, а на производстве эти условия почти всегда отличаются. Поэтому фактический срок службы оборудования на двух похожих линиях может расходиться заметно.
Первым обычно выходит из строя то, что работает с наибольшей нагрузкой и в самой агрессивной среде: уплотнения насосов и клапанов, мембраны дозаторов, быстроизнашиваемые детали розлива, подшипники транспортёров. Реже и позже отказывают рама, приводы, корпусные детали. Отсюда практический вывод: планировать замену нужно по узлам, а не по линии целиком.
Ресурс по узлам: где часы считаются отдельно
Ресурс линии розлива не единый для всего оборудования: каждый узел расходует свой рабочий цикл по-разному. Розлив и дозирование лимитируются числом срабатываний клапанов и циклов автомата, укупорка зависит от хода головки и момента затяжки, транспорт изнашивается абразивно от контакта с тарой, подготовка страдает от коррозии и накипи, а автоматика вырабатывает ресурс по часам под нагрузкой.
- Разливочные клапаны и дозаторы: миллионы циклов срабатывания, износ уплотнений и седел.
- Укупорочная головка: ход толкателя и стабильность момента затяжки крышки.
- Конвейер и звёздочки: абразивный износ направляющих от контакта с ПЭТ тарой.
- Ополаскиватель и сироповарочный узел: коррозия и накипь при контакте с водой и сиропом.
- КИП и пневматика: часы под нагрузкой, ресурс датчиков и золотников.
Восстановление изношенных узлов и ремонт и модернизация оборудования продлевают срок службы линии без полной замены. Дальше разберём, что именно ограничивает ресурс каждой группы и как это учитывать при обслуживании.
Продукт, тара и моющие средства как фактор износа
Агрессивность продукта и абразивность тары задают материал уплотнений, класс нержавейки и межремонтный цикл. Газировка работает под давлением 2,5–4 бар, и клапаны розлива испытывают удар при сбросе. Растительное масло оставляет плёнку на кулачках и направляющих, которая собирает пыль и ускоряет износ пар трения. Бытовая химия требует стойких к щёлочи и кислоте манжет. Исходный класс оборудования и материалы, заложенные производителем, напрямую определяют срок службы; подобрать под конкретный продукт можно в каталоге линий розлива.
CIP-режимы с температурой 80–85 °C и концентрацией щёлочи 1,5–2,5 % ускоряют старение уплотнений, если они не рассчитаны на такие условия. ПЭТ преформа массой 28 г и 38 г даёт разную нагрузку на захваты и транспортёры. Стекло абразивнее, изнашивает направляющие быстрее.
| Группа узлов | Что лимитирует ресурс | Что продлевает работу |
|---|---|---|
| Розлив и дозирование | Циклы срабатывания, абразив продукта | Профилактика клапанов, контроль точности |
| Укупорка | Момент затяжки, износ кулачков | Регулярная проверка настройки |
| Конвейер | Непрерывная нагрузка, абразив тары | Смазка, выравнивание направляющих |
| Подготовка воды и продукта | Жёсткость, отложения | Водоподготовка, промывки |
| Пневматика и КИП | Качество воздуха, влага | Осушитель, фильтры |
| Автоматика и датчики | Условия среды, питание | Защита шкафов, заземление |
Среда на площадке: вода, воздух, пар, помещение
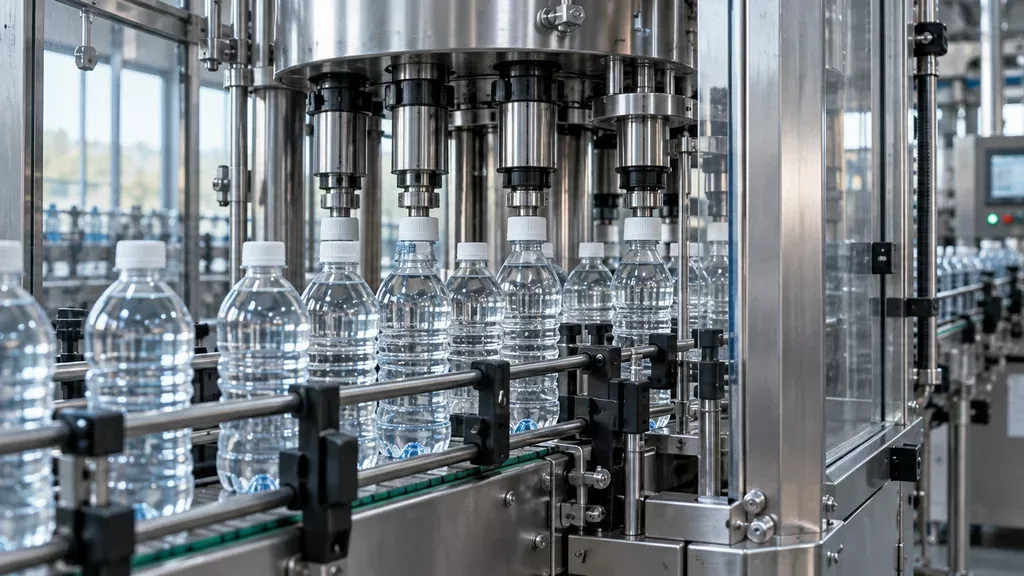
Срок службы оборудования зависит не только от режима розлива, но и от того, что подаётся в пневмоцилиндры, форсунки и теплообменники. Сжатый воздух для КИП обычно нормируют по классу чистоты и точке росы: влага и масло убивают пневмоклапаны и датчики быстрее, чем износ механики. Перед покупкой проверьте фактическую точку росы на выходе компрессора и наличие фильтров-осушителей. Без этого срок службы оборудования сокращается на самых нагруженных узлах.
Вода для мойки и пара с высокой жёсткостью дают накипь на теплообменниках и форсунках, а влажный воздух в цехе ускоряет коррозию рам и шкафов. Микроклимат, вибрации от компрессора и неровные полы добавляют усталостные нагрузки на сварные соединения. Монтаж и пусконаладка с проверкой этих параметров обычно дешевле последующих ремонтов.
Обслуживание: что продлевает ресурс, а что ускоряет износ
Плановое ТО продлевает срок службы оборудования розлива предсказуемо, работа до отказа сокращает его непредсказуемо и дорого. Регламент строят по двум счётчикам: моточасам (приводы, компрессор, вакуумный насос) и циклам (дозаторы, укупор, отсекатели). Типовая сетка: смена (осмотр, промывка), 250 ч (смазка, натяжение), 1000 ч (уплотнения, фильтры), 2000–4000 ч (ревизия подшипников, редукторов).
Четыре ошибки ускоряют износ: смазка не по допуску производителя узла, произвольная замена уплотнений на «похожие» без учёта продукта и моющих средств, работа на предельных режимах (максимальные бут/ч и давление постоянно), отсутствие журнала наработки. Обучение операторов и наладчиков и складской ЗИП по критичным позициям сокращают простои и сохраняют ресурс.
Практический чек-лист перед покупкой и при приёмке
До сделки запросите у поставщика спецификацию с указанием материалов контактных частей, назначенного ресурса узлов и перечня быстроизнашиваемых деталей. Отдельно уточните, на какой продукт и тару рассчитана машина: фактический срок службы оборудования зависит от того, совпадает ли реальный режим работы с проектным. При приёмке фиксируйте в акте параметры пусконаладки и показания счётчиков.
- Производительность по факту, а не по паспорту, на вашем продукте и таре.
- Материалы соприкосновения: марка стали, тип уплотнений, стойкость к моющим средствам.
- Запас по высоте помещения и площади под обслуживание узлов.
- Параметры электросети: мощность, фазировка, стабильность напряжения.
- Регламент ТО и доступность быстроизнашиваемых деталей.
Типичные ошибки при подборе: недооценка формата тары, неучёт вязкости и температуры реального продукта, помещение без запаса по высоте, слабая электрика под нагрузкой. При модернизации действующей линии проверьте, выдержит ли привод и транспортёр возросший темп, иначе ресурс сократится.
Когда пора менять, а когда ремонтировать
Срок службы оборудования в паспорте отстаёт от реальности, поэтому решение принимают по факту: растёт брак по дозированию или моменту укупорки, простои из-за отказов превышают время плановых остановок, а ЗИП и оснастку приходится ждать месяцами. Если узел стабильно держит параметры после ремонта, менять его рано. Когда отклонения повторяются и правка не помогает, продление ресурса становится дороже замены.
Модернизация оправдана, если механика и привод ещё живы, а новая тара требует другой оснастки: форматов, звёздочек, направляющих, кулачков. Изготовление оснастки под новую ПЭТ тару или крышку дешевле смены автомата и не останавливает линию надолго. Планируйте замену узлов на межсезонье или ремонтные окна, держа подменный комплект. ООО «Промгарант» подбирает оборудование под продукт и тару, поставляет его, выполняет монтаж и пусконаладку, а также берёт на себя плановое техобслуживание линий.
Вопросы и ответы
Сколько лет реально работает линия розлива до капитального ремонта?
Ресурс определяется не календарём, а наработкой в моточасах и количеством циклов нагружения. Для автоматов, работающих в одну смену на воде и сладких напитках, типичный срок до первого капитального ремонта составляет 8–12 лет, при трёхсменной работе на масле или агрессивных моющих средах он сокращается до 5–7 лет. Критерием служит не год выпуска, а износ узлов: люфт в кинематике, падение производительности, рост брака по дозировке.
Что чаще всего выходит из строя на ротационном автомате?
Быстрее всего изнашиваются быстроизнашиваемые элементы: уплотнения разливочных клапанов, направляющие звёздочки и шарниры, подшипники карусели, щётки и коллекторы. При работе с продуктами, содержащими сахар или соль, ускоряется коррозия и зарастание каналов, а при розливе масла разрушаются резинотехнические уплотнения. Первыми сигналами служат нестабильная дозировка, капли в зоне захвата бутылки и рост момента привода.
Влияет ли жёсткость воды на износ оборудования розлива?
Да, и в первую очередь на узлы подготовки и мойки. Жёсткость выше 7 мг-экв/л даёт накипь на теплообменниках, форсунках и в контуре CIP, из-за чего падает эффективность мойки и растёт нагрузка на насосы. Для контуров ополаскивания и приготовления растворов обычно ориентируются на 2–4 мг-экв/л; если вода жёстче, ставят умягчение перед узлами мойки. На сам розлив жёсткость влияет косвенно, через качество промывки и состояние уплотнений.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.