- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Автоматическая линия фасовки жидкостей: состав
Что входит в автоматическую линию фасовки жидкостей
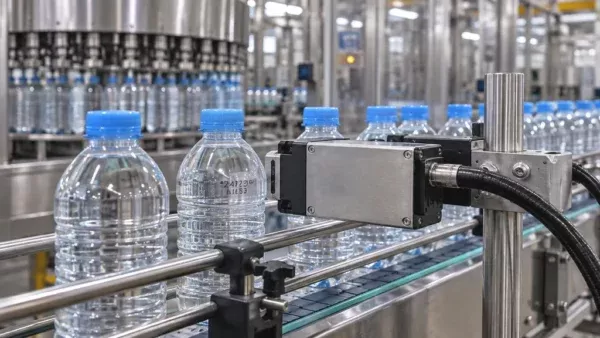
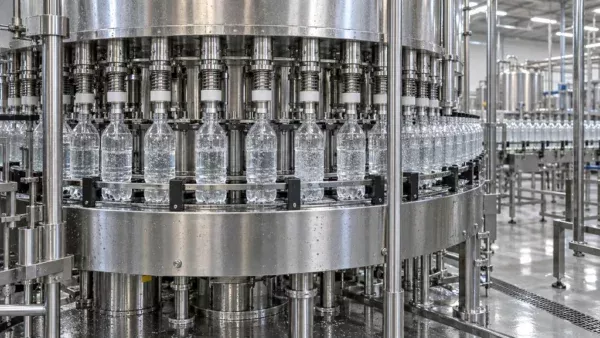
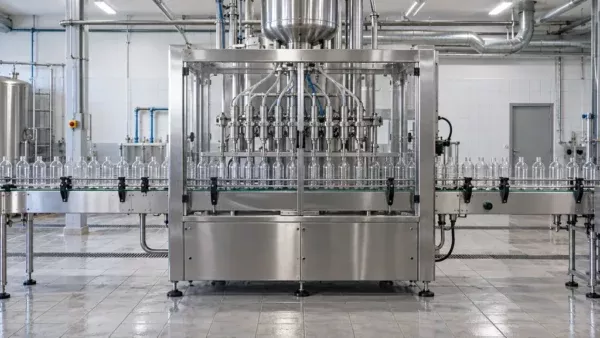
Автоматическая линия фасовки жидкостей идёт сверху вниз по потоку продукта. Сначала подготовка тары: выдув или ополаскивание ПЭТ бутылки, ориентация и подача по транспортёру. Затем дозирование: линейный дозатор или ротационный автомат, гравитационный, объёмный либо весовой розлив в зависимости от продукта и формата тары. Далее укупорка, маркировка или этикетировка, группировка в блоки и паллетирование. Отдельно идёт обвязка: продуктопровод, мойка CIP, подготовка воздуха и электрика.
Линия заканчивается там, где паллета выходит на склад готовой продукции, всё после этого уже логистика. Часть узлов допустимо оставить на ручных операциях: подачу преформы, укладку в гофру, паллетирование при малых объёмах. Тогда схема меняется, появляются буферные столы и накопители, а производительность упирается в человека, не в автомат.
Узел дозирования: типы и диапазоны параметров
Дозирующий узел задаёт точность и стабильность всей автоматической линии фасовки. Для воды и соков чаще ставят объёмные дозаторы по уровню или поршневые, для масла и бытовой химии предпочтительнее массовые и гравиметрические. Диапазоны зависят от продукта и формата тары: вода от 2000 до 24000 бут/ч при давлении 2–4 бар, соки 1000–12000 бут/ч, масло 600–6000 бут/ч, бытовая химия 1000–9000 бут/ч.
- Объёмный розлив: точность обычно 0,5–2 %, температура продукта от 4 до 25 °C.
- Гравиметрический: точность до 0,1–0,3 %, подходит для вязких и дорогих продуктов.
- Массовый расходомер: точность 0,2–0,5 %, рабочее давление до 6 бар.
- Розлив по уровню: для прозрачных жидкостей, точность зависит от геометрии ПЭТ бутылки.
- Вязкие и пенящиеся продукты требуют снижения скорости подачи в начале и конце цикла.
Пена и вязкость ломают объёмный розлив: сок с мякотью и масло лучше вести через массовый или гравиметрический узел. Перед выбором сверяйте параметры с каталогом, где собраны линии розлива под разные продукты и тару.
Транспорт тары и синхронизация с розливом
Скорость розлива сама по себе ничего не решает. На практике производительность автоматической линии фасовки задаёт самый медленный узел: если дозатор выдаёт 6000 бут/ч, а шаговая звёздочка не успевает переставлять тару, линия пойдёт на её темпе. Конвейер обычно ведут со скоростью 6–20 м/мин при шаге тары 50–120 мм, и этот шаг должен совпадать с шагом делителя потока, иначе бутылка уходит с оси и застревает на переходе. Делители потока расщепляют один поток на два-три, накопители и буферные столы гасят рывки при остановке укупорочного блока.
Стыковка с укупорочным оборудованием и этикетировкой требует согласования по фазе: приводы синхронизируют по энкодеру, а на входе ставят накопитель на 1–3 минуты работы. Это сглаживает микропаузы и не даёт линии вставать целиком. Перед покупкой проверьте шаг тары, тип звёздочек под конкретную ПЭТ тару и запас по скорости минимум 15–20 % относительно дозатора.
| Тип дозатора | Для каких продуктов | Точность и скорость |
|---|---|---|
| Гравиметрический | Вязкие и дорогие продукты | Высокая точность, средняя скорость |
| Объёмный | Вода, соки, низкая вязкость | Средняя точность, высокая скорость |
| По уровню | Прозрачные жидкости в прозрачной таре | Зависит от формы бутылки |
| Массовый (по весу) | Масла, бытовая химия | Высокая точность, ниже скорость |
| Комбинированный | Пена и газированные | Средние показатели |
| Ручной, полуавтомат | Малые партии | Низкая скорость, простая конструкция |
Укупорка, этикетка, маркировка и группировка
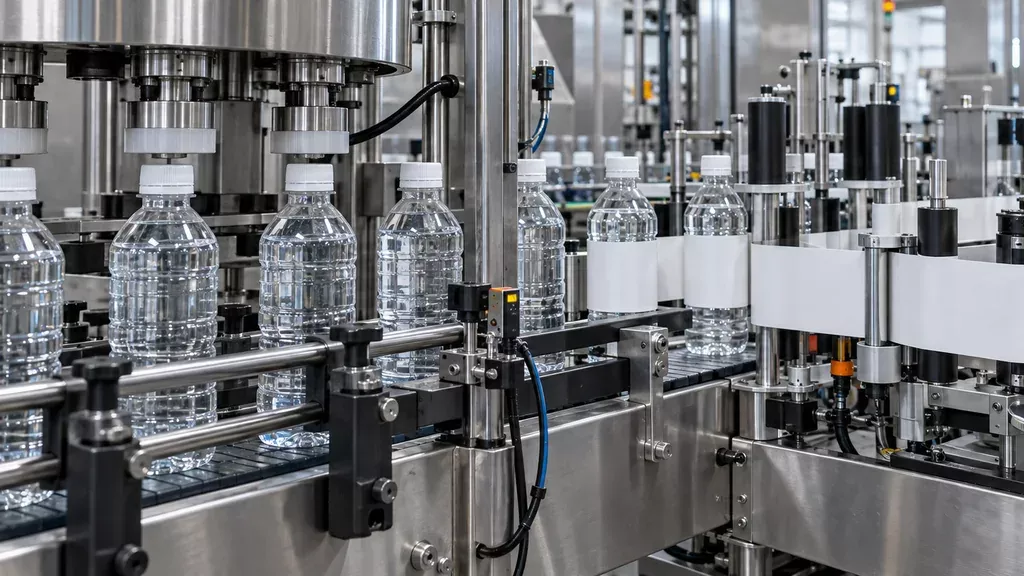
Укупорочный узел в автоматической линии фасовки подбирают под тип крышки: винтовая, кронен, крышка-дозатор. Момент затяжки задают по материалу тары и прокладке, обычно в диапазоне 0,8–2,2 Н·м, точное значение зависит от продукта и формата тары. Недотяг даёт течь при перевороте и потерю газа, перетяг ведёт к срыву резьбы на ПЭТ преформе и трещинам горловины. Перед запуском проверяют ориентацию тары относительно укупорочной головки и стабильность момента на выборке, затем контролируют герметичность.
Этикетировка идёт после укупорки: самоклеящаяся этикетка, рулонная или клеевая. Датировку и маркировку наносят каплеструйным или термотрансферным способом, читаемость проверяют на линии. Контроль уровня и брака ведут по оптическим датчикам и отбраковке с отводом. Групповая упаковка включает термоусадку в плёнку или укладку в гофру, далее паллетирование.
Обвязка линии: продукт, CIP, воздух, электрика
Автоматическая линия фасовки жидкостей начинается не с розлива, а с подачи продукта. Продуктопровод собирают из нержавеющей стали AISI 304 или 316, диаметр подбирают по вязкости и расходу: для воды и напитков обычно 40–50 мм при скорости потока 1,5–2,5 м/с. Насосы ставят центробежные для маловязких сред, объёмные или винтовые для масла и густых составов. Буферные ёмкости с уровнемерами и датчиками температуры сглаживают неравномерность подачи и не дают автомату работать «всухую».
Мойка CIP требует контура с подогревом до 80–85 °C, расхода 1,5–2 крат объёма системы и контроля концентрации щёлочи и кислоты. Воздух на клапаны и выдув подают осушенным: 6–8 бар, точка росы не выше +3 °C, иначе зимой конденсат попадёт в пневматику. Электрика: 380 В, 50 Гц, три фазы плюс нейтраль и заземление, суммарная мощность зависит от производительности и обогрева. До монтажа проверьте ровность пола, высоту потолков, уклоны трапов, приточную вентиляцию и точку подключения.
Чек-лист приёмки и типичные ошибки на площадке
Автоматическая линия фасовки принимается по узлам, а не по факту розлива первой бутылки. Сначала проверяют геометрию: высоту транспортера относительно уровня пола и приёмного стола, горизонтальность секций, уклоны в сторону трапа. Затем подают воздух и воду, прогоняют тару вхолостую, и только после этого выходят на продукт. Пусконаладку ведут на той таре и том продукте, с которыми линия будет работать постоянно, иначе параметры уйдут.
- Высота конвейера не совпадает с высотой загрузочного стола и тары оператора.
- Отсутствует уклон лотков и поддонов, жидкость скапливается под транспортером.
- Тара отличается по геометрии горла и массе от согласованной при подборе.
- Нет приточной вентиляции, в цехе растет влажность и конденсат на узлах.
- Ввод электрики занижен по сечению, просадка при пуске дозаторов и приводов.
В акте приёмки фиксируют фактические параметры по каждому узлу, а не общую фразу о работоспособности. Записывают производительность, давление воздуха, температуру и расход продукта на входе, точность дозирования по контрольным взвешиваниям. Отдельно указывают номера позиций, которые дорабатывались на месте, и результаты повторного прогона после регулировок.
Как выбрать конфигурацию под продукт и формат тары
Отправная точка при выборе автоматической линии фасовки: продукт и тара. Вязкость и наличие включений определяют тип дозатора, пенообразование требует розлива по стенке или нижнего подпора, температура подачи влияет на материал уплотнений. Формат тары задаёт транспорт, захваты и укупорочный узел: ПЭТ бутылка, стекло, ПЭТ банка и канистра требуют разной оснастки и разного усилия прижима при укупорке. Горловина и высота тары должны совпадать с диапазоном настройки узлов, иначе переналадка превращается в простой.
Производительность считайте от самой медленной операции в цепочке, а не от паспортной цифры дозатора. Степень автоматизации выбирают по доступной площади, числу операторов и стабильности заказов: полуавтомат выгоден на коротких партиях и частых переналадках, автомат оправдан на ритмичной загрузке. Эффект от автоматизации складывается из снижения доли ручных операций, повторяемости дозы и сокращения переналадок, а не из отдельных узлов. Перед подписанием уточните диапазоны по вязкости и температуре, переналадочное время, требования к воздуху и площадь под обвязку. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его и выполняет монтажные и пусконаладочные работы.
Вопросы и ответы
Можно ли поставить автоматическую линию фасовки в существующем помещении без перестройки?
Часто можно, но линия должна вписаться по трём габаритам: длина участка под транспортёры, высота до балок или ферм перекрытия и ширина проходов для обслуживания. Минимально проверяют высоту в зоне установки пастеризатора или туннеля, свободную площадку под накопительные столы и точки подвода: вода, сжатый воздух 6 бар, пар, канализация, питание 380 В. Если высоты не хватает или пол не выдерживает статическую нагрузку от полной тары, придётся локально усилить основание или перекомпоновать участок.
Какая производительность нужна, чтобы автоматическая линия фасовки окупила себя?
Ориентируются не на саму линию, а на сменную программу и формат тары. Для ПЭТ бутылки 0,5 л и 1,0 л практический порог автоматизации обычно начинается от нескольких тысяч бут/ч, для крупной тары 3–5 л он ниже, а для вязких продуктов и розлива в стекло зависит от продукта и формата тары. Считают так: часовую выработку умножают на число рабочих часов в сутки и сверяют с реальным спросом, иначе линия будет простаивать. Если объём пока небольшой, разумнее взять полуавтомат с возможностью последующего наращивания.
Нужна ли мойка CIP, если я разливаю только воду?
Для питьевой и минеральной воды без добавок замкнутая CIP чаще всего не требуется, достаточно санитарной обработки по регламенту: промывка контура, дезинфекция розливочных узлов и обработка тары. Но если вода обогащённая, с соками, сиропами или в цехе стоит несколько продуктов на одном оборудовании, без CIP-станции не обойтись. Решение принимают по числу рецептур и по требованиям СанПиН к конкретному производству.
Как часто нужно обслуживать автоматическую линию фасовки?
Плановое ТО обычно делят на ежесменное (осмотр, смазка, проверка доз и момента затяжки укупорки) и регламентное по наработке, чаще всего раз в месяц, квартал и год. Отдельно контролируют состояние дозирующих узлов, транспортёрных цепей, пневматики и датчиков, потому что именно они первыми дают отклонение по объёму. Забитые фильтры, износ мембран и утечки воздуха в пневмолинии снижают скорость и точность незаметно, поэтому их проверяют по графику, а не по факту поломки.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.