- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Простои оборудования на производстве: причины и как их сократить
Что считают простоем и как его измерять
Простой оборудования на линии розлива считают не по факту остановки механизма, а по моменту, когда линия перестала выпускать годный продукт по плановому темпу. Транспортёр может двигаться, бутылка идти по тракту, а розлив уже стоит: заклинило подающий звёздочный механизм, ушла настройка дозатора, оператор ушёл за преформой. Всё это простой. Простой оборудования измеряют в минутах, а потерянную производительность пересчитывают в бут/ч, потому что минуты на разных участках стоят по-разному.
Коэффициент готовности, наработка на отказ и хронометраж смены
Базовые параметры для расчёта: коэффициент технической готовности (отношение времени работы к сумме работы и восстановления), наработка на отказ в часах и среднее время восстановления в минутах. Потеря производительности = время простоя в часах × паспортный темп линии в бут/ч × коэффициент использования. Хронометраж ведут по смене: журнал у оператора плюс бирки причин на месте остановки. Микроостановки до 5 минут обычно не пишут, а они дают до трети потерь, поэтому их фиксируют отдельной строкой.
Механические и технологические причины остановок
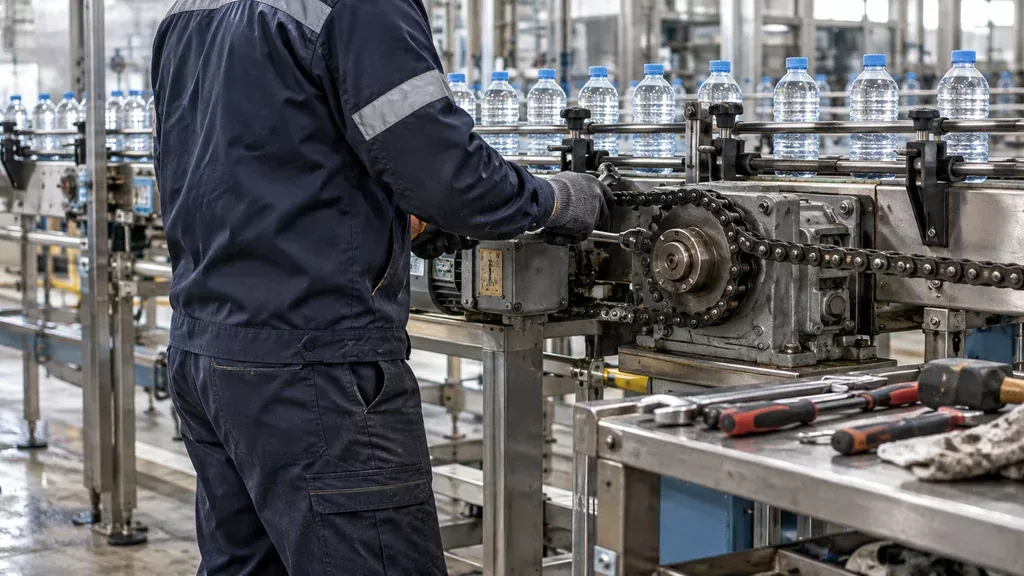
Механические остановки обычно накапливаются постепенно: звенья цепного конвейера вытягиваются, шаг уходит от номинала, и полотно начинает закусывать на звёздочках. Заклинивание чаще случается на переходных участках и в местах с плохой смазкой, особенно если линия работает в две-три смены без ревизии. Перегрев редукторов привода и подшипниковых узлов свыше 70–75 °C, а также рост вибрации служат ранним признаком износа. В части сокращения простоев помогает не только замена изношенных деталей, но и ремонт и модернизация действующего оборудования, когда слабый узел переделывают под фактическую нагрузку.
Сбои розлива на ротационном автомате и линейном дозаторе чаще связаны с настройкой и вязкостью продукта. Что проверяют в первую очередь:
- Недолив или перелив: рассинхрон привода дозатора и отсекателя, износ уплотнений поршня.
- Капли на горле: неверный отвод сопла, разрежение в линии, износ обратного клапана.
- Вязкие продукты: падение давления подачи, завоздушивание, застывание в тупиковых участках.
- Пневматика: давление ниже 6 бар, утечки в фитингах, конденсат и влага в воздухе.
- Гидравлика: перегрев масла выше 55–60 °C, загрязнение фильтров, просадка давления.
- Перегрев узлов: забитые теплообменники, недостаток смазки, износ подшипников.
Организационные и логистические факторы
Дефицит расходников останавливает линию так же надёжно, как отказ механики. ПЭТ преформы, колпачки, этикетка и плёнка обычно приходят партиями под план выпуска, и любая задержка поставки сразу обнуляет сменное задание. В реальности проблема редко в самой поставке, чаще в отсутствии страхового запаса на 1–2 смены и в том, что кладовщик узнаёт о критичном остатке, когда до конца партии остаётся пара часов. Отсюда и простой оборудования, который в отчёте выглядит как организационный, хотя по факту это сорванный график отгрузки. Помогает простое правило: минимальный остаток по каждой позиции пересчитывают не раз в месяц, а под каждый формат тары отдельно. Отдельная история с запчастями: склад расходных узлов и быстрая поставка комплектующих сокращают ожидание ремонта куда сильнее, чем героические звонки в смену. Держите под рукой запчасти для линий розлива по тем узлам, которые уже давали отказы, а не по всему каталогу сразу.
Переналадка формата почти никогда не укладывается в норматив, если её делают «по памяти». Смена формата бутылки или этикетки на ротационном автомате и упаковщике занимает от 20 до 90 минут в зависимости от числа позиций и того, есть ли быстросменная оснастка. Буферные накопители перед упаковщиком сглаживают разницу темпов, но не спасают, если оператор не знает порядок регулировок. Регламент с фотофиксацией положений механизмов и допусками на момент затяжки экономит больше времени, чем ещё один специалист в смене.
| Причина | Средняя длительность, мин | Частота | Способ устранения |
|---|---|---|---|
| Механический износ конвейера | 40–120 | Низкая | Плановое ТО, замена изношенных узлов |
| Сбой дозатора | 10–40 | Средняя | Калибровка, проверка уплотнений |
| Отсутствие преформ или колпачков | 30–180 | Высокая | Страховой запас, контроль остатков |
| Переналадка формата | 20–90 | Средняя | Регламент, быстросменная оснастка |
| Ошибка оператора | 5–30 | Высокая | Обучение, чек-листы пуска |
| Отказ пневматики | 15–60 | Средняя | Контроль давления, ревизия клапанов |
| Перегрев узла | 20–60 | Низкая | Чистка теплообмена, контроль датчиков |
Чек-лист диагностики и порядок действий при простое
Порядок работы при остановке фиксируют заранее, иначе время уходит на выяснение, кто и что делал. Первым делом диспетчер или оператор записывает время остановки и последнюю выполненную операцию: розлив, укупорка, наклейка этикетки, перенос тары. Дальше идентифицируют узел по индикации контроллера и номеру позиции, а не на слух. Только после этого бригадир смотрит первичные параметры, потому что причина часто лежит вне самой машины.
Первые 10 минут: что проверить до вызова службы
- Давление воздуха в линии: падение ниже паспортного останавливает пневмоцилиндры и толкатели.
- Питание шкафа: наличие всех фаз, сработавшие автоматы, аварийный грибок не вытянут.
- Наличие продукта и давление в нагнетающей магистрали, уровень в промежуточной ёмкости.
- Засорённость фотодатчиков и отражателей, смещение тары на транспортёре.
- Аварийные сообщения на панели оператора: код и момент появления.
Инструмент и ЗИП держат на складе рядом с линией: набор ключей, съёмники, манометры, комплект уплотнений и мембран, датчики уровня и давления, предохранители и реле, ремни и звенья цепей, форсунки и клапаны розлива. Без этого поиск превращается в ожидание.
Три ошибки удлиняют остановку: перезапуск без записи кода аварии, из-за чего сбой повторяется; разбор узла до проверки питания, воздуха и подачи продукта; отсутствие журнала наработки, поэтому отказ застаёт без запаса расходников. Простой оборудования сокращают не скоростью ремонта, а точностью первых десяти минут.
Профилактика: регламент ТО и модернизация
Регламент ТО строят по двум шкалам сразу: календарной и по наработке. Смазка подшипников, проверка момента затяжки болтовых соединений транспортера и карусели, контроль состояния ремней и цепей идут по моточасам, а фильтры, мембраны, уплотнения и манжеты удобнее менять по календарю с учетом сменности. На практике при двухсменной работе ресурс изнашиваемых деталей вырабатывается быстрее, чем при односменной, поэтому интервалы пересматривают по фактическим отказам, а не по паспорту. Полезно вести журнал наработки по узлам: розлив, укупор, этикетировка, транспортировка. Тогда профилактика становится предсказуемой, и простой оборудования уходит из аварийного в плановое окно.
Что дает модернизация узлов розлива
Модернизация действующей линии обычно касается трех вещей: замена выработавших ресурс узлов (дозаторы, разливочные клапаны, приводы), установка датчиков контроля (уровень в бутылке, момент затяжки крышки, давление в продуктопроводе) и автоматизация переналадки под другой формат тары. Датчики дают раннее предупреждение, пока отклонение еще не остановило поток. Обучение операторов и наладчиков снижает аварийность не меньше, чем железо: человек, который знает порядок настройки и признаки износа, реагирует до отказа. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его, выполняет монтаж и пусконаладку, а также берет на себя плановое техобслуживание линий.
Вопросы и ответы
Какой коэффициент готовности считается нормальным для линии розлива?
Для линии розлива воды и напитков в ПЭТ таре рабочее значение обычно лежит в диапазоне 0,85–0,92 за смену, для вязких продуктов и масел ниже, порядка 0,80–0,88. Считать нужно по фактическому времени выпуска годной продукции, а не по времени, когда автомат просто включён. Если показатель устойчиво падает ниже этих значений, ищите причину в узких местах: подача тары, укупор, этикетировка.
Как быстро найти причину остановки, если оператор не может внятно описать симптом?
Начните с журнала аварий контроллера: там фиксируется код, время и узел, который дал сигнал на останов. Дальше сверьтесь с состоянием датчиков на этом узле (наличие тары, положение толкателя, давление воздуха) и посмотрите, повторяется ли остановка при ручном прогоне цикла. Если оператор не помнит последовательность, помогает видеозапись с телефона: 20–30 секунд перед остановкой часто показывают больше, чем описание.
Можно ли сократить простой при переналадке на другой формат бутылки?
Да, если заранее предусмотреть быстросъёмную оснастку и повторяемые настройки. На практике переход с одного формата на другой занимает от 20 до 90 минут и зависит от количества точек перенастройки: транспортные направляющие, звёздочки, делители, укупорочная головка, форматные детали этикетировщика. Помогают маркированные позиции, настроечные шаблоны и карта переналадки с фиксацией параметров для каждого формата.
Какие датчики помогают предупредить аварийную остановку?
В первую очередь датчики наличия и положения тары на входе и в транспортной системе, датчики уровня продукта в накопительном баке, датчики давления воздуха в пневмолинии и датчики момента на приводе. Отдельно стоит контролировать температуру продукта и давление в линии розлива, если продукт вязкий или подаётся под давлением. Сигнал с этих датчиков подаётся в контроллер заранее, до срабатывания аварийного останова, что даёт время на реакцию.
Что входит в плановое ТО и как часто его проводить?
Базовый набор: проверка и промывка узлов розлива и укупорки, контроль состояния уплотнений и манжет, смазка направляющих и подшипников, проверка датчиков и пневматики, протяжка крепежа на вибрирующих узлах. Периодичность зависит от продукта и загрузки: для воды и напитков обычно раз в месяц при односменной работе и чаще при круглосуточной, для масел и бытовой химии интервалы подбираются по факту загрязнения. Отдельно проводится сезонная ревизия перед пиковыми нагрузками.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.