- CIP мойка
- Оборудование для выдува ПЭТ тары
-
Линии розлива
- Линии розлива косметики и кремов
- Оборудование для разлива воды
- Оборудование для розлива молока и кисломолочных продуктов
- Линии розлива минеральной воды
- Линии розлива газированной воды в стеклянные бутылки
- Линии розлива негазированной воды в ПЭТ бутылки
- Линии розлива негазированной воды в стеклянные бутылки
- Оборудование для розлива слабоалкогольных напитков
- Оборудование для розлива безалкогольных напитков
- Оборудование для розлива в алюминиевую банку
- Оборудование для розлива бытовой химии
- Оборудование для розлива растительного масла
- Оборудование для розлива воды в тару 5 л
- Оборудование для розлива воды в тару 19 л
- Вакуум-упаковочное оборудование
- Компрессоры
- Конвейерное оборудование и комплектующие
- Купажные емкости
- Маркировочное оборудование и расходные материалы
- Охладители для воды
- Пресс-формы, изготовление пресс-форм
- Сатураторы
- Укупорочное оборудование
- Этикетировочное оборудование
- Паллетайзеры
- Запчасти
Автоматическая укупорка: машины и контроль герметичности
Что делает автоматическая укупорка и где она встраивается в линию
Автоматическая укупорка выполняет три операции: подаёт и ориентирует крышку, наживляет её на горло, затягивает с нормируемым моментом и снимает брак (перекос, недокрут, сорванную резьбу). Узел ставят между наполнителем и этикетировщиком, сразу после розлива. До него бутылка проходит по конвейеру с накоплением, после него тара уходит на этикетировку уже герметичной, и любое нарушение момента всплывёт на паллетировании или у потребителя.
Скорость укупорочного автомата синхронизируют с наполнителем по бут/ч, причём с запасом: реальная производительность обычно ниже паспортной на 10–20% из-за вязкости продукта, пенообразования и формата тары. Накопитель перед укупоркой сглаживает микропаузы розлива, иначе автомат работает рывками, момент затяжки плавает. Зависит от продукта и формата ПЭТ тары, поэтому режимы подбирают на пусконаладке.
Типы укупорочных машин: ротационные, линейные, под каждый вид крышки
Конструктивная схема укупорки выбирается под крышку и жёсткость тары. Ротационный автомат берёт винтовую и нажимную крышку при 6000–24000 бут/ч: тара идёт по карусели, а число головок задаёт производительность и паузу на затяжку. Линейный дозатор с одной позицией работает до 3000 бут/ч и проще переналаживается под смену тары.
- Винтовая крышка: патрон с контролем момента затяжки, 0,8–2,5 Н·м.
- Нажимная и флип-топ: вертикальный ход толкателя, допуск по высоте горловины до 1 мм.
- Спортивная крышка: ориентация и дожим после нажима, нужен подпор тары.
- Алюминиевый колпачок: обкатка роликами и накат резьбы, давление 3–6 бар.
- ПЭТ банка: мягкая стенка, требуется внешний подпор и щадящий момент.
Подбор ведут от тары: стекло держит усилие затяжки само, ПЭТ бутылка и ПЭТ банка гнутся под головкой, поэтому в линии ставят подпорные ремни или штанги. Однопозиционная затяжка выручает на малых объёмах и частых переналадках. Автоматическая укупорка разных форматов обычно требует сменных патронов и настройки по высоте; весь парк таких машин собран в разделе укупорочное оборудование.
Момент затяжки и настройка под конкретную тару
Момент затяжки измеряют в ньютон-метрах (Н·м) и задают по паспорту укупорочной головки, а не «на слух». На линии его снимают калиброванным динамометрическим ключом с переходником под крышку: откручивают 10–15 бутылок с разных позиций ротора и смотрят разброс. Стабильный результат даёт отклонение в пределах ±10 % от заданного значения; больший разброс говорит о износе кулачков, пружин или о разной геометрии горловины.
Недотяг даёт потерю герметичности при газировании и усадку при транспортировке, перетяг срывает резьбу ПЭТ преформы и деформирует горло. Для газированного продукта диапазон обычно выше, чем для негазированного, но точные значения зависят от типа крышки и формата тары, поэтому рабочий коридор подбирают на образцах до пусконаладки. Подача бутылок к автомату идёт через конвейерное оборудование и комплектующие, и люфт звезды тоже вносит вклад в разброс момента.
| Схема укупорки | Тип крышки | Производительность | Настройка момента | Ограничения |
|---|---|---|---|---|
| Ротационная многоголовочная | винтовая, ПЭТ | высокая | по головкам, групповой контроль | сложная переналадка |
| Линейная однопозиционная | винтовая | средняя | одна уставка | ниже темп линии |
| Нажимная (флип-топ, спортивная) | нажимная | средняя и высокая | усилие прижима, не момент | только своя крышка |
| Закатка алюминиевого колпачка | алюминий | средняя | усилие роликов | износ роликов |
| Укупорка ПЭТ банки | винтовая широкая | средняя | момент по диаметру | риск срыва горла |
| Полуавтомат для малых партий | разные | низкая | вручную, оператором | разброс от смены |
| Инлайн-контроль герметичности | любая | по потоку | не регулируется | отбраковка по утечке |
Контроль герметичности: методы и их реальные ограничения
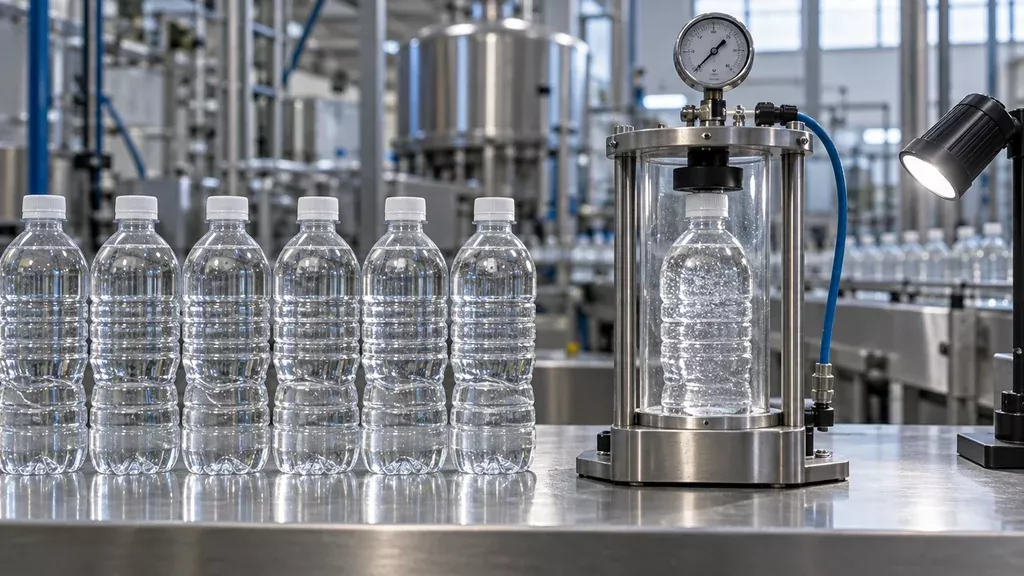
Герметичность укупоренной тары проверяют по-разному, и методы заметно отличаются по производительности. Визуальный осмотр и контроль момента затяжки остаются базовыми: оператор или датчик фиксирует перекос крышки, недокрут, повреждение резьбы. Такие проверки обычно выборочные, раз в смену или на выборке с конвейера, потому что сплошной ручной осмотр на скорости 6000 бут/ч уже нереален. Автоматическая укупорка в этом смысле не отменяет контроль, а лишь делает его стабильнее за счёт повторяемости цикла.
Инструментальные методы дают цифру, а не впечатление. Тест на удержание давления: тару герметизируют, подают избыточное давление (обычно 0,5–2 бар, зависит от продукта и формата тары) и следят за падением. Метод точный, но разрушающий и медленный, поэтому только выборочный. Вакуумный и оптический контроль работают инлайн: камера ловит смещение крышки и состояние кольца, вакуумный датчик фиксирует утечку по перепаду. Оптический контроль не «видит» микроутечки через уплотнение, а лишь геометрию. Полный контроль герметичности каждой единицы на потоке встречается редко.
Чек-лист приёмки и пусконаладки укупорочного узла
Приёмку начинают до подачи продукта: прокручивают привод вручную, проверяют люфт шпинделя и соосность укупорочной головки с гнездом конвейера. Зазор между захватом и горловиной тары выставляют по паспорту, обычно это доли миллиметра. Давление в пневмолинии должно быть стабильным, редуктор с влагоотделителем ставят до узла, иначе клапан патрона срабатывает рывками. Затяжку контролируют динамометрическим ключом на трёх точках по окружности карусели.
- Проверить соосность головки и гнезда по индикатору, биение вала.
- Сверить давление пневматики с паспортным, слить конденсат.
- Проконтролировать фазировку привода и датчика положения тары.
- Замерить момент затяжки на трёх позициях ротационной карусели.
- Проверить аварийный стоп и блокировку при отсутствии тары.
Дальше выводят линию на три скорости: минимальную, рабочую и максимальную. На каждой фиксируют момент затяжки, бой тары и сбои подачи крышки. Автоматическая укупорка чаще всего ломает тару из-за перекоса прижимного диска или слишком раннего схвата горловины. Все замеры записывают в журнал пусконаладки с датой и подписью наладчика.
Обслуживание, типовые неисправности и модернизация укупорки
Регламент планового ТО строят по наработке, а не по календарю: для узла на 6000 бут/ч это обычно каждые 250–500 моточасов, с ревизией кулачков, пружин, ремней, подшипников и датчиков. Первыми сдают кулачки и толкатели привода затяжки, затем пружины и уплотнения. Признаки износа: растущий разброс момента, сорванные зубья на колпачке, риски на резьбе, уход нуля датчика момента. Ремни проверяют на проскальзывание под нагрузкой, подшипники на нагрев и шум, индуктивные датчики на ложные срабатывания.
Модернизация оправдана, когда смена тары или крышки требует другой кинематики, а не переналадки: узкий горл, облегчённая крышка, вкладыш-дозатор. Тогда дешевле заменить узел затяжки, чем гонять линию на пределе. Обучение оператора не формальность: он первым видит перекос крышки и падение момента. ООО «Промгарант» подбирает такое оборудование под продукт и тару, поставляет его, выполняет монтаж и пусконаладку, а также ремонт и модернизацию действующего оборудования.
Вопросы и ответы
Можно ли поставить один укупорочный автомат и на ПЭТ бутылку, и на стекло?
Технически возможно, но только при переналадке под каждый формат: нужны сменные укупорочные головки, другой профиль захвата и настройка высоты под горловину. Для стекла обычно требуется более жёсткий прижим и защита от боя, для ПЭТ, ограничение усилия, чтобы не деформировать горло. На практике один автомат ставят при небольших объёмах и частых переходах, а при потоке от 6000 бут/ч выгоднее держать отдельные узлы под каждый тип тары.
Какой момент затяжки безопасен для газированного напитка?
Ориентир для ПЭТ тары под газом: 1,2–2,0 Н·м, точное значение подбирают под конкретную крышку и преформу. Меньше, травит через резьбу, больше, срывает или деформирует горло, а при открытии потребителю тяжело сорвать контрольное кольцо. Проверяйте момент динамометрическим ключом на выборке с каждой головки карусели, а не только на одной.
Проверяет ли укупорочный автомат герметичность каждой бутылки?
Сам узел укупорки только завинчивает, контроль герметичности это отдельная операция. На линии ставят либо инспекцию по моменту затяжки и высоте колпачка, либо тест на утечку давлением или вакуумом в конвейерном исполнении. Полный контроль каждой единицы обычно делают на газированных и асептических продуктах, для негазированной воды часто достаточно выборочного контроля по партиям.
Что делать, если после укупорки бутылка теряет давление через сутки?
Сначала исключите механику: проверьте момент затяжки по головкам, состояние уплотнительного кольца крышки и геометрию горла (овальность, задиры от транспортировки). Затем проверьте температуру продукта в момент укупорки, при тёплом розливе внутреннее давление падает после охлаждения и утечка проявляется сильнее. Если механика в норме, стоит проверить партию колпачков на соответствие ТР ТС и запросить у поставщика данные по уплотнителю.
Сколько крышек в час реально выдерживает ротационный узел без потери качества?
Зависит от числа укупорочных головок, шага карусели и типа крышки; для стандартной ПЭТ линейки ориентируйтесь на паспортную скорость минус 10–15% запаса. Например, автомат на 12 головок при 1500 об/мин карусели даёт порядка 18000–20000 бут/ч, но стабильность момента держится не на максимуме, а в среднем диапазоне регулировок. Если нужен реальный резерв под рост объёма, закладывайте запас по производительности и по числу головок.
Информация, предоставленная в этом блоге, предназначена исключительно для общих информационных целей. Материалы, опубликованные на этом сайте, не являются заменой профессиональной консультации. Перед принятием каких-либо решений, связанных с использованием нашего оборудования, рекомендуем обратиться в компанию ООО «Промгарант» для личной консультации.